
 EN
Jurang Lensa pada Kaca Asetat Selepas Pelarasan Habas: Pencegahan dan Kawalan Kualiti
Ketahui strategi pencegahan yang terbukti, protokol suhu tepat, dan piawaian kawalan kualiti untuk bingkai sempurna. Muat turun panduan ini.
Jurang kanta merupakan salah satu cabaran kualiti yang paling berterusan dalam pembuatan alat penglihatan, terutamanya apabila menggunakan kaca asetat yang melalui proses pelarasan haba. Ruang-ruang kecil ini di antara kanta dan tepi rangka tidak hanya mengurangkan daya tarikan estetik kaca asetat buatan tangan tetapi juga menjejaskan integriti struktur dan keselesaan pemakai. Memahami punca-punca utama serta melaksanakan strategi pencegahan yang kukuh semasa pengeluaran adalah penting bagi mana-mana pengilang yang berkomitmen untuk memasarkan rangka optik asetat berkualiti tinggi.
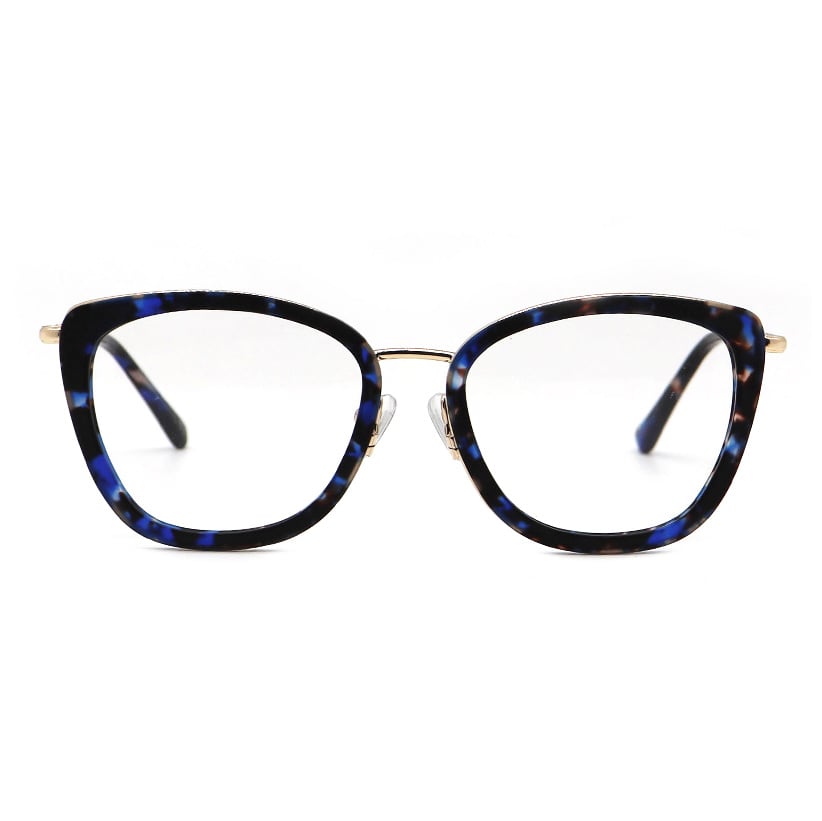
Masalah ini menjadi lebih serius semasa pelarasan haba, iaitu peringkat kritikal di mana rangka asetat dibentuk dengan teliti untuk mencapai kecocokan dan rupa yang diinginkan. Tekanan haba, pengecutan bahan, dan pengendalian yang tidak betul semasa fasa ini kerap menyebabkan jurang kanta yang tidak wujud pada peringkat pengeluaran sebelumnya. Artikel ini meneroka mekanisme pembentukan jurang kanta, kaedah pencegahan praktikal, serta protokol kawalan kualiti menyeluruh yang melindungi integriti rangka optik asetat sepanjang proses pengeluaran dan pengedaran.
Memahami Pembentukan Jurang Lensa pada Kaca Asetat
Tekanan Termal dan Kelakuan Bahan
Asetat, suatu polimer berbasis selulosa, menunjukkan sifat termal unik yang secara langsung mempengaruhi cara kaca asetat buatan tangan bertindak balas terhadap haba. Apabila suhu meningkat semasa proses pelarasan, bahan ini mengalami pengembangan, tetapi pengembangan ini jarang sekali seragam di seluruh rangka. Kawasan yang memegang lensa mungkin mengembang pada kadar yang sedikit berbeza berbanding bahagian jambatan atau kuil, mencipta titik tekanan dalaman yang akhirnya kelihatan sebagai jurang yang nyata.
Fasa penyejukan selepas pelarasan haba memperburukkan risiko ini. Apabila kaca asetat menyejuk, bahan tersebut mengecut, tetapi penyejukan yang tidak sekata boleh meninggalkan tekanan sisa terkunci di dalam struktur rangka. Jika kanta dipasang sedikit terlalu ketat semasa fasa pelarasan haba, pengecutan mungkin mencipta tekanan tak dijangka yang kemudiannya terlepas sebagai celah. Sebaliknya, jika kedudukannya terlalu longgar, proses penyejukan hanya mengeras posisi kanta yang tidak selari, menghasilkan celah kekal yang menjejaskan bentuk dan fungsi.
Variasi Dimensi Semasa Pengeluaran
Toleransi pembuatan pada rangka optik asetat secara semula jadi lebih ketat berbanding alternatif plastik atau logam. Sifat rangka asetat yang dibuat secara tangan bermaksud variasi kecil dalam pengisaran kanta, dimensi rongga rangka, dan sifat bahan boleh bertambah sepanjang peringkat pengeluaran. Walaupun penyimpangan kecil dalam ketebalan kanta atau lebar alur rangka menjadi lebih ketara semasa pelarasan haba, apabila geometri rangka sedang diubah secara aktif.
Pasukan kawalan kualiti kerap mendapati bahawa cermin asetat buatan tangan yang serupa, yang diperoleh daripada kelompok yang sama, menghasilkan hasil jurang yang berbeza apabila dikenakan protokol pelarasan haba yang sama. Variabiliti ini timbul daripada ketidakkonsistenan pada tahap mikro dalam ketumpatan bahan, komposisi resin, atau pigmen yang mempengaruhi kekonduksian terma dan kadar pengembangan.
Strategi Pencegahan bagi Pelarasan Haba
Protokol Suhu Terkawal
Pendekatan pencegahan yang paling berkesan bermula dengan pengurusan suhu yang tepat semasa pelarasan haba pada kaca asetat. Daripada memanaskan keseluruhan rangka secara seragam, pengilang terkemuka kini menggunakan teknik pemanasan berperingkat yang memanaskan rangka optik asetat di zon-zon tertentu. Pendekatan pemanasan berperingkat ini membolehkan pengembangan bahan berlaku secara beransur-ansur, memberi masa kepada kanta untuk menetap di kedudukan akhirnya tanpa hentaman mekanikal yang mendadak.
Peralatan pemantau suhu, seperti termometer inframerah atau kamera imej termal, membolehkan juruteknik mengekalkan tahap haba yang tepat sepanjang kitaran pelarasan. Kebanyakan kaca asetat berkualiti tinggi berfungsi secara optimum apabila dipanaskan pada suhu antara 60 hingga 75 darjah Celsius, walaupun keperluan khusus berbeza-beza mengikut formulasi asetat dan rekabentuk bingkai. Melebihi had suhu ini meningkatkan risiko lengkung bahan, manakala haba yang tidak mencukupi menghalang pembentukan semula yang betul dan menyebabkan kegagalan pelarasan yang memerlukan kitaran pemanasan berulang, seterusnya memperburuk risiko pembentukan celah.
Penempatan Kanta dan Penyediaan Bingkai
Sebelum sebarang pelarasan haba bermula, kaca tangan yang diperbuat daripada asetat mesti diperiksa secara teliti untuk memastikan tepi kanta selaras sempurna dengan alur bingkai. Fasa persiapan ini melibatkan pembersihan serbuk atau kotoran dari rongga bingkai, pengesahan dimensi kanta mengikut spesifikasi bingkai, serta pengesahan bahawa tempat duduk kanta bebas daripada halangan atau kerosakan. Ramai pengilang menggunakan alat khas untuk memeriksa kedalaman alur dan keselarasan sisi, memastikan bingkai optik asetat bersedia menerima kanta tanpa paksaan.
Teknik memasukkan kanta memberi kesan besar terhadap hasil pembentukan celah. Sebagai ganti menekan kanta secara langsung ke dalam alur bingkai, amalan terbaik mengesyorkan penggunaan tekanan mekanikal yang lembut dikombinasikan dengan haba minimum agar bahan asetat dapat mengembang secara semula jadi. Pendekatan sabar ini mengurangkan kemungkinan retakan mikro di sempadan kanta–bingkai yang kemudiannya berkembang menjadi celah kelihatan apabila tekanan dilepaskan semasa kitaran penyejukan.
Langkah Kawalan Kualiti dan Ujian
Piawai Pengesanan dan Pengukuran Jurang
Penetapan piawai yang boleh diukur bagi dimensi jurang yang diterima mengubah pengurusan jurang kanta daripada penilaian subjektif kepada metrik kualiti yang boleh diulang. Pengilang alat optik profesional menetapkan ambang toleransi jurang, biasanya dalam julat sifar hingga 0.3 milimeter pada titik terlebar, bergantung pada gaya bingkai dan aplikasinya. Kaca mata asetat diukur secara sistematik di beberapa titik di sepanjang perimeter kanta menggunakan tolok jarum, angkup, atau sistem pemeriksaan optik yang menandakan penyimpangan yang melebihi ambang-ambang ini.
Fasiliti kawalan kualiti moden menggunakan sistem penglihatan automatik yang mampu mengesan celah sekecil 0,1 milimeter, membolehkan pengenalpastian awal bingkai yang memerlukan kerja semula. Pemantauan statistik ukuran celah merentasi kelompok pengeluaran mendedahkan corak yang membimbing penambahbaikan proses. Apabila data menunjukkan peningkatan kadar celah semasa tugas tertentu atau dengan kelompok bahan asetat tertentu, pengilang boleh serta-merta menyiasat punca akar dan melaksanakan tindakan pembetulan sebelum isu kualiti merebak ke dalam inventori.
Ujian Tegasan dan Pengesahan Ketahanan
Melampaui pengukuran statik, kawalan kualiti menyeluruh untuk bingkai optik asetat termasuk ujian kitaran suhu yang mensimulasikan pendedahan alam sekitar jangka panjang. Sampel cermin mata asetat yang dihasilkan secara tangan diuji melalui kitaran pemanasan dan penyejukan berulang, kemudian diukur semula untuk mengenal pasti jurang yang muncul hanya selepas tekanan haba berpanjangan. Ujian proaktif ini mendedahkan kecacatan tersembunyi yang terlepas daripada pemeriksaan titik-tunggal dan mengesahkan sama ada strategi pencegahan berkesan dalam mengawal pembentukan jurang sepanjang jangka hayat cermin mata.
Ujian impak dan kelenturan melengkapi pengesahan haba, memastikan kaca asetat mampu menahan penanganan biasa dan pelarasan oleh pemakai tanpa membentuk celah baharu. Bingkai dibengkokkan secara lembut untuk mensimulasikan senario penggunaan biasa, kemudian diperiksa semula bagi mengesan sebarang tanda pergeseran kaca atau pembentukan celah baharu. Protokol komprehensif ini memberikan keyakinan bahawa bingkai optik asetat akan mengekalkan integriti strukturalnya jauh melebihi titik jualan, menyokong kepuasan pelanggan serta reputasi jenama di pasaran alat penglihatan yang kompetitif.
Soalan Lazim
Mengapa celah kaca muncul pada kaca asetat selepas pelarasan haba walaupun kecocokan awal kelihatan sempurna?
Jurang kanta kerap terbentuk kerana cermin asetat menyejuk secara tidak sekata selepas penyesuaian haba, menghasilkan tekanan baki yang kemudiannya dilepaskan secara beransur-ansur. Pengecutan bahan semasa penyejukan boleh mengubah kedudukan kanta jika tekanan dalaman terkunci dalam struktur rangka semasa fasa pemanasan. Selain itu, variasi kecil dalam ketumpatan bahan dalam satu kelompok cermin asetat buatan tangan bermaksud rawatan haba yang sama menghasilkan hasil mekanikal yang berbeza, menyebabkan jurang muncul pada sesetengah rangka manakala rangka lain kekal tanpa jurang.
Bolehkah jurang kanta pada rangka optik asetat dibaiki selepas terbentuk, atau adakah rangka tersebut perlu dibuang?
Celahan kecil pada kanta sering kali boleh diatasi melalui pemanasan semula yang terkawal dan penyesuaian semula yang lembut, walaupun kitaran haba berulang meningkatkan risiko kelelahan bahan dan lengkung tetap. Ramai pengilang menawarkan perkhidmatan kerja semula untuk cermin mata asetat yang menunjukkan pembentukan celahan dalam tempoh jaminan, dengan menggunakan teknik penyesuaian yang lebih halus yang dibangunkan daripada data kawalan kualiti mereka. Namun, pencegahan melalui penyesuaian awal yang betul masih jauh lebih berkesan dari segi kos dan lebih boleh dipercayai berbanding cuba membaiki celahan selepas ia kelihatan, kerana pemanasan berulang secara beransur-ansur merosakkan sifat bahan rangka optik asetat.
Bagaimanakah pengilang memastikan pencegahan celahan yang konsisten di seluruh kelompok pengeluaran besar bagi cermin mata asetat buatan tangan?
Keselarasan dicapai melalui protokol piawai yang mendokumenkan sasaran suhu tepat, tempoh pemanasan, prosedur penyejukan, dan teknik memasukkan kanta khusus bagi setiap reka bentuk bingkai optik asetat. Sistem kawalan proses statistik memantau ukuran celah pada setiap kelompok pengeluaran, membolehkan pengilang mengenal pasti penyimpangan dan menyesuaikan prosedur secara proaktif. Dengan menyimpan rekod terperinci mengenai kelompok bahan asetat, tarikh pengeluaran, dan tugas juruteknik yang berkaitan dengan kadar celah lebih rendah, pengilang terus memperhalusi pendekatan mereka untuk meminimumkan cacat dan mengekalkan piawaian kualiti sepanjang pengeluaran kaca bingkai asetat buatan tangan.



