
 EN
Celah Lensa pada Kacamata Asetat Setelah Penyesuaian Panas: Pencegahan dan Pengendalian Mutu
Temukan strategi pencegahan yang terbukti efektif, protokol suhu presisi, dan standar pengendalian kualitas untuk bingkai tanpa cacat. Unduh panduannya.
Celah lensa merupakan salah satu tantangan kualitas paling persisten dalam manufaktur kacamata, khususnya ketika bekerja dengan kacamata asetat yang menjalani proses penyesuaian panas. Ruang kecil antara lensa dan tepi bingkai ini tidak hanya mengurangi daya tarik estetika kacamata asetat buatan tangan, tetapi juga memengaruhi integritas struktural dan kenyamanan pemakai. Memahami akar permasalahan serta menerapkan strategi pencegahan yang kuat selama produksi sangat penting bagi setiap produsen yang berkomitmen menyampaikan bingkai optik asetat berkualitas tinggi ke pasar.
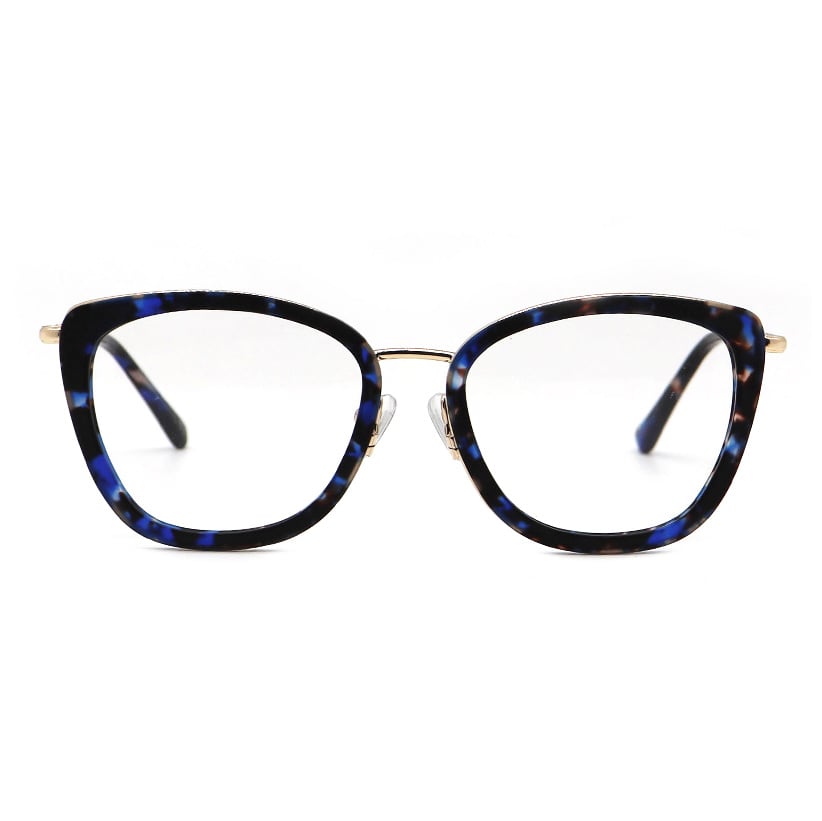
Masalah ini semakin memburuk selama penyesuaian suhu, yaitu tahap kritis di mana bingkai asetat dibentuk secara cermat guna mencapai kecocokan dan tampilan yang diinginkan. Tekanan termal, penyusutan bahan, serta penanganan yang tidak tepat selama tahap ini sering kali menimbulkan celah lensa yang sebelumnya tidak muncul pada tahap produksi awal. Artikel ini membahas mekanisme pembentukan celah lensa, metode pencegahan praktis, serta protokol pengendalian kualitas menyeluruh yang menjaga integritas bingkai optik asetat sepanjang proses manufaktur dan distribusi.
Memahami Pembentukan Celah Lensa pada Kacamata Asetat
Tekanan Termal dan Perilaku Bahan
Asetat, sebuah polimer berbasis selulosa, menunjukkan sifat termal unik yang secara langsung memengaruhi cara kacamata asetat buatan tangan bereaksi terhadap panas. Ketika suhu meningkat selama proses penyesuaian, bahan ini mengalami ekspansi, namun ekspansi ini jarang seragam di seluruh bagian rangka. Area yang menahan lensa mungkin mengembang dengan laju yang sedikit berbeda dibandingkan bagian jembatan atau gagang, sehingga menciptakan titik-titik tegangan internal yang pada akhirnya tampak sebagai celah-celah kasat mata.
Fase pendinginan setelah penyesuaian panas memperparah risiko ini. Saat kacamata asetat mendingin, bahan tersebut menyusut, tetapi pendinginan yang tidak merata dapat meninggalkan tegangan sisa terkunci di dalam struktur rangka. Jika lensa dipasang sedikit terlalu kencang selama fase penyesuaian hangat, penyusutan dapat menimbulkan tekanan tak terduga yang kemudian terlepas sebagai celah. Sebaliknya, jika posisinya terlalu longgar, proses pendinginan hanya akan memantapkan posisi lensa yang tidak sejajar, menghasilkan celah permanen yang merugikan baik bentuk maupun fungsi.
Variasi Dimensi Selama Produksi
Toleransi manufaktur pada bingkai kacamata asetat secara inheren lebih ketat dibandingkan alternatif berbahan plastik atau logam. Sifat bingkai kacamata asetat yang dibuat secara manual berarti variasi kecil dalam penggilingan lensa, dimensi rongga bingkai, dan sifat material dapat menumpuk sepanjang tahapan produksi. Bahkan penyimpangan kecil dalam ketebalan lensa atau lebar alur bingkai menjadi semakin terlihat selama penyesuaian panas, ketika geometri bingkai sedang secara aktif dimodifikasi.
Tim pengendali kualitas sering menemukan bahwa sepasang kacamata asetat buatan tangan yang identik—meskipun berasal dari batch yang sama—menghasilkan hasil celah yang berbeda ketika dikenakan protokol penyesuaian panas yang identik. Variabilitas ini muncul dari inkonsistensi tingkat mikro dalam kepadatan material, komposisi resin, atau pigmen yang memengaruhi konduktivitas termal dan laju ekspansi. Memahami sumber-sumber variasi ini merupakan hal mendasar untuk menerapkan strategi pencegahan yang efektif di seluruh lini produksi.
Strategi Pencegahan untuk Penyesuaian Panas
Protokol Pengendalian Suhu
Pendekatan pencegahan paling efektif dimulai dengan pengelolaan suhu yang presisi selama penyesuaian panas pada kacamata asetat. Alih-alih menerapkan panas seragam ke seluruh bingkai, produsen terkemuka kini menggunakan teknik pemanasan bertahap yang memanaskan bingkai optik asetat secara terfokus pada zona-zona tertentu. Pendekatan pemanasan bertahap ini memungkinkan ekspansi material terjadi secara inkremental, sehingga memberi waktu lensa untuk menetap pada posisi akhirnya tanpa guncangan mekanis mendadak.
Peralatan pemantau suhu, seperti termometer inframerah atau kamera pencitraan termal, memungkinkan teknisi mempertahankan tingkat panas yang tepat selama siklus penyesuaian. Sebagian besar kacamata asetat berkualitas tinggi berfungsi optimal ketika dipanaskan pada suhu antara 60 hingga 75 derajat Celsius, meskipun persyaratan spesifik bervariasi tergantung pada formulasi asetat dan desain bingkai. Melebihi ambang batas ini meningkatkan risiko pelengkungan material, sedangkan panas yang tidak cukup menghambat proses pembentukan ulang yang tepat dan menyebabkan kegagalan penyesuaian yang memerlukan siklus pemanasan berulang, sehingga memperparah risiko pembentukan celah.
Pemasangan Lensa dan Persiapan Bingkai
Sebelum penyesuaian panas dimulai, kacamata asetat buatan tangan harus diperiksa secara menyeluruh untuk memastikan tepi lensa selaras sempurna dengan alur bingkai. Tahap persiapan ini meliputi pembersihan kotoran dari rongga bingkai, verifikasi dimensi lensa terhadap spesifikasi bingkai, serta konfirmasi bahwa dudukan lensa bebas dari halangan atau kerusakan. Banyak produsen menggunakan alat khusus untuk memeriksa kedalaman alur dan keselarasan lateral, sehingga bingkai optik asetat siap menerima lensa tanpa paksaan.
Teknik pemasangan lensa sangat memengaruhi pembentukan celah. Alih-alih menekan lensa langsung ke dalam alur bingkai, praktik terbaik merekomendasikan penggunaan tekanan mekanis ringan dikombinasikan dengan panas minimal agar material asetat dapat mengembang secara alami. Pendekatan sabar ini mengurangi kemungkinan retak mikro di antarmuka lensa-bingkai yang nantinya berkembang menjadi celah tampak saat tegangan dilepaskan selama siklus pendinginan.
Langkah-Langkah Pengendalian Kualitas dan Pengujian
Standar Deteksi dan Pengukuran Celah
Menetapkan standar yang dapat diukur untuk dimensi celah yang dapat diterima mengubah pengelolaan celah lensa dari penilaian subjektif menjadi metrik kualitas yang dapat direproduksi. Produsen kacamata profesional menentukan ambang batas toleransi celah, umumnya berkisar antara nol hingga 0,3 milimeter pada titik terlebar, tergantung pada gaya bingkai dan aplikasinya. Kacamata asetat diukur secara sistematis di beberapa titik di sepanjang keliling lensa menggunakan dial gauge, jangka sorong, atau sistem inspeksi optik yang memberi tanda penyimpangan yang melebihi ambang batas tersebut.
Fasilitas pengendalian kualitas modern menggunakan sistem visi otomatis yang mampu mendeteksi celah sekecil 0,1 milimeter, sehingga memungkinkan identifikasi dini terhadap bingkai yang memerlukan pengerjaan ulang. Pelacakan statistik terhadap pengukuran celah di seluruh lot produksi mengungkap pola-pola yang menjadi panduan dalam penyempurnaan proses. Ketika data menunjukkan peningkatan tingkat celah selama shift tertentu atau pada lot bahan asetat tertentu, produsen dapat segera menyelidiki akar permasalahan dan menerapkan tindakan korektif sebelum masalah kualitas menyebar ke seluruh persediaan.
Pengujian Ketegangan dan Validasi Daya Tahan
Melampaui pengukuran statis, pengendalian kualitas menyeluruh untuk bingkai kacamata asetat mencakup uji siklus termal yang mensimulasikan paparan lingkungan jangka panjang. Sampel kacamata asetat buatan tangan diuji melalui siklus pemanasan dan pendinginan berulang, lalu diukur kembali guna mengidentifikasi celah yang muncul hanya setelah stres termal berkepanjangan. Pengujian proaktif ini mengungkap cacat tersembunyi yang terlewat dalam inspeksi titik-tunggal dan memverifikasi apakah strategi pencegahan secara efektif menekan pembentukan celah sepanjang masa pakai kacamata.
Uji dampak dan fleksibilitas melengkapi validasi termal, memastikan bahwa kacamata asetat mampu menahan penanganan normal serta penyesuaian oleh pemakai tanpa membentuk celah baru. Bingkai secara lembut ditekuk untuk mensimulasikan skenario penggunaan umum, lalu diperiksa kembali guna mendeteksi pergeseran lensa atau pembentukan celah baru. Protokol komprehensif ini memberikan keyakinan bahwa bingkai optik asetat akan mempertahankan integritas strukturalnya jauh melebihi titik penjualan, sehingga mendukung kepuasan pelanggan maupun reputasi merek di pasar kacamata yang kompetitif.
Tanya Jawab
Mengapa celah lensa muncul pada kacamata asetat setelah penyesuaian panas, meskipun kesesuaian awal tampak sempurna?
Celah lensa sering muncul karena kacamata asetat mendingin secara tidak merata setelah penyesuaian panas, sehingga menimbulkan tegangan sisa yang kemudian terlepas secara bertahap. Pengecilan bahan selama proses pendinginan dapat menggeser posisi lensa jika tegangan internal terkunci dalam struktur bingkai selama fase pemanasan. Selain itu, variasi kecil dalam kerapatan bahan dalam satu batch kacamata asetat buatan tangan berarti perlakuan termal yang identik menghasilkan respons mekanis berbeda, sehingga celah muncul pada sebagian bingkai sementara bingkai lain tetap bebas celah.
Apakah celah lensa pada bingkai optik asetat dapat diperbaiki setelah terbentuk, atau apakah bingkai tersebut harus dibuang?
Celah kecil pada lensa sering kali dapat diatasi melalui pemanasan ulang yang terkendali dan reposisi ringan, meskipun siklus pemanasan berulang meningkatkan risiko kelelahan material dan pelengkungan permanen. Banyak produsen menawarkan layanan perbaikan untuk kacamata asetat yang menunjukkan pembentukan celah dalam masa garansi, dengan menerapkan teknik penyesuaian yang disempurnakan berdasarkan data pengendalian kualitas mereka. Namun, pencegahan melalui penyesuaian awal yang tepat jauh lebih hemat biaya dan andal dibandingkan upaya perbaikan setelah celah menjadi terlihat, karena pemanasan berulang secara progresif menurunkan sifat material bingkai optik asetat.
Bagaimana produsen memastikan pencegahan celah yang konsisten di seluruh produksi massal kacamata asetat buatan tangan?
Konsistensi dicapai melalui protokol baku yang mendokumentasikan secara tepat sasaran suhu, durasi pemanasan, prosedur pendinginan, serta teknik pemasangan lensa yang spesifik untuk setiap desain bingkai kacamata asetat. Sistem pengendalian proses statistik memantau pengukuran celah pada setiap lot produksi, sehingga produsen dapat mengidentifikasi penyimpangan dan menyesuaikan prosedur secara proaktif. Dengan menyimpan catatan terperinci mengenai lot bahan asetat mana, tanggal produksi, serta shift teknisi yang berkorelasi dengan tingkat celah lebih rendah, produsen terus-menerus menyempurnakan pendekatan mereka guna meminimalkan cacat dan menjaga standar kualitas sepanjang proses produksi kacamata asetat buatan tangan.



