
 EN
Boshllëqet në lentila pas rregullimit me nxehtësi te rambat prej acetati: Parandalimi dhe kontrolli i cilësisë
Zbuloni strategjitë e provuara të paralajmërimit, protokollet e saktësisë së temperaturës dhe standardet e kontrollit të cilësisë për korniza të përsosura. Shkarkoni udhëzuesin.
Zbrazimet e lenteve paraqesin një nga sfidat më të qëndrueshme të cilësisë në prodhimin e sytarëve, veçanërisht kur punohet me sytaret nga asetati që i nënshtrohen proceseve të rregullimit të nxehtësisë. Këto hapësira të vogla midis lentilës dhe skajit të kornizës jo vetëm që komprometojnë atraktivitetin estetik të sytëve prej acetati të bërë me dorë, por gjithashtu ndikojnë në integritetin strukturor dhe në komoditetin e përdoruesit. Kuptimi i shkakjeve themelore dhe zbatimi i strategjive të forta parandaluese gjatë prodhimit është thelbësor për çdo prodhues që është i angazhuar për ofrimin e kornizave optike të larta cilësie prej acetati në treg.
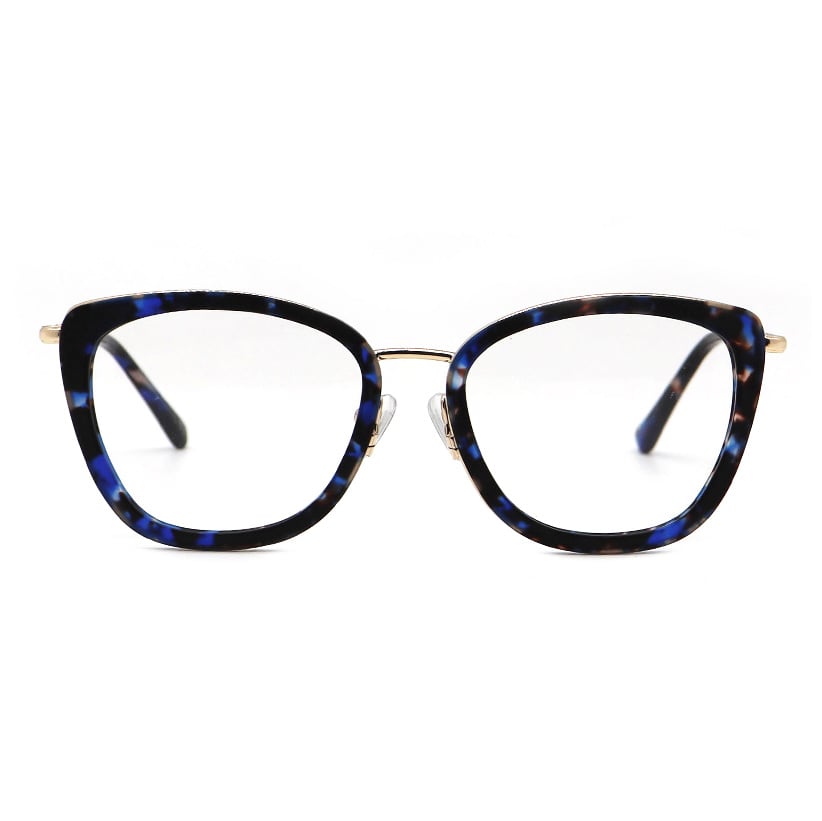
Problemi rritet gjatë rregullimit të nxehtësisë, një fazë kritike ku kornizat prej acetati formohen me kujdes për të arritur përshtatjen dhe pamjen e dëshiruar. Stresi termik, kontraktimi i materialit dhe manipulimi i pasaktë gjatë kësaj faze shpesh sjellin boshllëqe midis lentilës që nuk ekzistonin në stadi më të hershëm të prodhimit. Ky artikull eksploron mekanizmat e formimit të boshllëqeve midis lentilës, metodat praktike parandaluese dhe protokollet e plotë të kontrollit të cilësisë që mbrojnë integritetin e kornizave optike prej acetati gjatë tërë procesit të prodhimit dhe shpërndarjes.
Kuptimi i Formimit të Zhvendosjes së Lulisë në Xhamat e Asetatit
Stresi Termik dhe Sjellja e Materialit
Asetati, një polimer i bazuar në celulozë, tregon veti termike unike që ndikojnë drejtpërdrejt mënyrën se si xhamat e bëra dorë nga asetati përgjigjen ndaj nxehtësisë. Kur temperaturat rriten gjatë procesit të rregullimit, materiali zgjehet, por kjo zgjerim rrallë është uniform në tërë kornizën. Zonat që mbajnë lulisat mund të zgjehen me shpejtësi paksa të ndryshme nga pjesa e urës ose e tempullit, duke krijuar pika të stresit të brendshëm që në fund shfaqen si zhvendosje të dukshme.
Faza e ftohjes pas rregullimit të nxehtësisë rrit këtë rrezik. Kur xhamat e acetatit ftohen, materiali shkon në kontraktim, por ftohja e papërbashkët mund të lëshojë tensione të mbetura të bllokuara brenda strukturës së kuadratit. Nëse lentila është vendosur pak a shumë ngushtë gjatë fazës së rregullimit të nxehtë, kontraktimi mund të krijojë shtypje të papritur që më vonë çlirimohet si një boshllëk. Në të kundërtën, nëse vendoset shumë lirshëm, procesi i ftohjes thjeshtë solidifikon pozicionin e papërshtatshëm të lentilës, duke rezultuar në një boshllëk të përhershëm që komprometon edhe formën edhe funksionin.
Variacioni i dimensioneve gjatë prodhimit
Tolerancat e prodhimit në kuadratet optike të acetatit janë natyrisht më të ngushta se sa në alternativat plastike ose metalike. Natyra e bërë me dorë e kuadratit të acetatit do të thotë se variacionet e vogla në gdhendjen e lentilave, në dimensionet e kavitetit të kuadratit dhe në vetitë e materialit mund të akumulohen nëpër etapat e prodhimit. Edhe deviatet e vogla në trashësinë e lentilave ose në gjerësinë e kanalit të kuadratit zmadhohen gjatë rregullimit me nxehtësi, kur gjeometria e kuadratit po modifikohet aktivisht.
Ekipet e kontrollit të cilësisë zbulonin shpesh se sytaret e bëra me dorë nga acetati i njëjtë, të marrë nga partia e njëjtë, prodhojnë rezultate të ndryshme në çështjen e zhvendosjes kur i nënshtrohen protokolleve të njëjta të rregullimit me nxehtësi. Kjo variacion rrjedh nga paaftësitë mikroskopike në dendësinë e materialit, përbërjen e rezinës ose ngjyrën, të cilat ndikojnë në përçueshmërinë termike dhe në shkallën e zgjerimit. Kuptimi i këtyre burimeve të variacionit është themelor për zbatimin e strategjive efektive parandaluese në linjat e prodhimit.
Strategjitë e Parandalimit për Rregullimin me Nxehtësi
Protokollet e Kontrolluara të Temperaturës
Qashtja më efektive fillon me menaxhimin e saktë të temperaturës gjatë rregullimit të nxehtësisë së sytëve prej acetati. Në vend që të zbatohet nxehtësi uniforme në tërë kornizën, prodhuesit e avancuar tani përdorin teknika të ndryshme të nxehtësisë që ngrohin kornizat optike prej acetati në zona të caktuara. Ky qasje e ngrohjes në etapa lejon zgjerimin e materialit të ndodhë gradualisht, duke dhënë kohë objektivit të vendoset në pozicionin përfundimtar pa goditje mekanike të papritura.
Pajisjet e monitorimit të temperaturës, si termometrat infratërt ose kamerat me imazhe termike, lejojnë teknikët të ruajnë nivele të sakta të nxehtësisë gjatë ciklit të rregullimit. Shumica e syzeve të larta cilësie nga acetati funksionojnë optimalisht kur ngrohen në temperatura midis 60 dhe 75 gradëve Celsius, megjithëse kërkesat specifike ndryshojnë sipas formulimit të acetatit dhe dizajnit të kornizës. Kalimi i këtyre kufijve rrit rrezikun e deformimit të materialit, ndërsa nxehtësia e pamjaftueshme pengon riformimin e duhur dhe çon në rregullime të dëmuara që kërkojnë cikle të përsëritura ngrohjeje, duke rritur edhe më shumë rrezikun e formimit të boshllëqeve.
Vendosja e lentive dhe përgatitja e kornizës
Para se fillon ndonjë rregullim i nxehtësisë, sytaret e asetatit të bëra me dorë duhet të inspektohen me kujdes për të siguruar që skajet e lentive të përshtaten saktësisht me gropa e kornizës. Kjo fazë e përgatitjes përfshin pastrimin e mbeturinave nga shpallja e kornizës, verifikimin e dimensioneve të lentivës në krahasim me specifikimet e kornizës dhe konfirmimin se vendi i lentivës është i lirë nga pengesat ose dëmtimet. Shumë prodhues përdorin mjete specializuar për të inspektuar thellësinë e gropave dhe përshtatjen anësore, duke siguruar që kornizat optike të asetatit janë të gatshme të pranojnë lentivat pa u shtyrë.
Teknika e futjes së lentivës ka ndikim të madh në formimin e boshllëqeve. Në vend që të shtypni drejtpërdrejt lentivat në gropat e kornizës, praktikat më të mira rekomandojnë përdorimin e një shtypjeje mekanike të butë kombinuar me nxehtësi minimale, që lejon materialin e asetatit të zhytet natyrshëm. Ky qasjet e kujdesshme zvogëlon mundësinë e mikro-tharjeve në ndërfaqen lentivë-kornizë, të cilat më vonë zgjerojnë në boshllëqe të dukshme kur tensioni çlirohet gjatë cikleve të ftohjes.
Masat e Kontrollit të Cilësisë dhe Testimi
Standardet për Zbulimin dhe Matjen e Zhvendosjeve
Përcaktimi i standardeve të matshme për dimensionet e lejuara të zhvendosjeve e shndërron menaxhimin e zhvendosjeve të lentilave nga një vlerësim subjektiv në një metrikë cilësie të riprodhueshme. Prodhuesit profesionalë të sytë përcaktojnë kufijtë e tolerancës së zhvendosjeve, zakonisht në intervalin nga zero deri në 0.3 milimetra në pikën më të gjerë, varësisht nga stili i rambës dhe aplikimi. Sytë prej acetati maten sistematikisht në shumë pika rreth perimetrit të lentilës duke përdorur indikatorë me shkallë, kalibrues ose sisteme optike kontrolli që tregojnë deviatet që e kalojnë këto kufije.
Faqet moderne të kontrollit të cilësisë përdorin sisteme automatike vizuale që janë në gjendje të zbulonin boshllëqe aq të vogla sa 0,1 milimetra, duke lejuar identifikimin e hershëm të kornizave që kërkojnë ripunim. Një mbajtje statistikore e matjeve të boshllëqeve nëpër partitë e prodhimit zbulon modele që udhëzohen për përmirësimin e proceseve. Kur të dhënat tregojnë rritje të shpeshtësisë së boshllëqeve gjatë turneve specifike ose me partitë e veçanta të materialit acetati, prodhuesit mund të hetojnë menjëherë shkaqet themelore dhe të zbatojnë veprime korrigjuese para se problemet e cilësisë të përhapen nëpër inventar.
Testimi i shtypjes dhe vlerësimi i qëndrueshmërisë
Përtej matjeve statike, kontrolli i plotë i cilësisë për rambat optike prej acetati përfshin testet e cikleve termike që imitojnë ekspozimin e gjatëkohëshëm ndaj mjedisit. Shembujt e sytareve të bëra me dorë prej acetati nënshtrohen cikleve të përsëritura të ngrohjes dhe ftohjes, pastaj rimaten për të zbuluar boshllëqet që shfaqen vetëm pas stresit termik të zgjatur. Kjo testim paraprak zbulon defekte të fshehura që kalojnë pa u zbuluar nga inspektimet me një pikë të vetme dhe vërteton nëse strategjitë e parandalimit janë efektive për të mbajtur nën kontroll formimin e boshllëqeve gjatë tërë jetëgjatësisë së sytareve.
Testet e ndikimit dhe të fleksibilitetit plotësojnë validimin termik, duke siguruar që sytaret e asetatit mund të rezistojnë përdorimit normal dhe rregullimeve të përdoruesit pa formuar boshllëqe të reja. Kornicat lëkundën lehtë për të simuluar skenarët e përdorimit tipik, pastaj rinisohen për çdo shenjë të zhvendosjes së lentilave ose formimit të boshllëqeve të reja. Këto protokolle të hollësishme japin besim se kornicat optike të asetatit do të ruajnë integritetin strukturor edhe pas pikës së shitjes, duke mbështetur edhe kënaqësinë e klientit edhe reputacionin e markës në tregjet konkurruese të sytareve.
Pyetje të shpeshta
Pse shfaqen boshllëqe në lentila të sytareve të asetatit pas rregullimit me nxehtësi, edhe kur përshtatja fillestare duket perfekte?
Boshllatjet e lentilave shpesh zhvillohen sepse sytë e asetatit ngrohen pa barazim pas rregullimit të nxehtësisë, duke krijuar tensione të mbetura që çlirohen gradualisht më vonë. Kontraktimi i materialit gjatë ftohjes mund të zhvendosë pozicionin e lentilave nëse tensionet e brendshme janë bllokuar në strukturën e kornizës gjatë fazës së ngrohjes. Për më tepër, variacionet e vogla në dendësinë e materialit brenda një partie të vetme të syve të asetatit me dorë kujdesen do të thotë se trajtimet termike identike prodhojnë rezultate mekanike të ndryshme, duke shkaktuar boshllatje në disa korniza ndërsa të tjerat mbeten pa boshllatje.
A mund të riparohen boshllatjet e lentilave në kornizat optike të asetatit pasi formohen, apo duhet të hidhet korniza?
Hapësirat e vogla midis lenteve mund të korrigjohen shpesh përmes nxehtësisë kontrolluar dhe rivendosjes së kujdesshme, megjithatë ciklet e përsëritura të nxehtësisë rrisin rrezikun e lodhjes së materialeve dhe të deformimit të përhershëm. Shumë prodhues ofrojnë shërbime riparimi për sytaret e asetatit që tregojnë formimin e hapsirave brenda periudhës së garancisë, duke zbatuar teknika të përmirësuara rregullimi të zhvilluara nga të dhënat e tyre të kontrollit të cilësisë. Megjithatë, paralaja përmes rregullimit fillestar të saktë është shumë më efektive në kosto dhe më e besueshme se përpjekjet e riparimit pasi hapsirat bëhen të dukshme, pasi nxehtësia e përsëritur degradohet progresivisht vetitë materiale të sytarëve optikë të asetatit.
Si sigurojnë prodhuesit paralajën e konstante të hapsirave në seritë e mëdha prodhimi të sytarëve të asetatit me dorë?
Përshtatshmëria arrihet përmes protokolleve të standardizuara që dokumentojnë qëllimet e sakta të temperaturës, kohën e ngrohjes, procedurat e ftohjes dhe teknikat e vendosjes së lentilave specifike për çdo dizajn të rrameve optike prej acetati. Sistemet e kontrollit statistikor të procesit gjurmohen matjet e boshllëqeve në çdo partisë prodhimi, duke lejuar prodhuesit të identifikojnë ndryshimet dhe të rregullojnë procedurat paraprakisht. Duke mbajtur regjistrime të hollësishme për cilat partisë të materialeve të acetatit, datat e prodhimit dhe shkiftet e teknikëve korrelacionohen me shkallët më të ulëta të boshllëqeve, prodhuesit përmirësojnë vazhdimisht qasjet e tyre për të minimizuar defektet dhe për të ruajtur standartet e cilësisë në tërë procesin e prodhimit të sytëve prej acetati me dorë.



