
 EN
Kuvion epälinjauus asetaattilasien etuosan ja templejen välillä: laadunvalvonta tuotannossa
Tutustu etikkatyyppisten silmälasien kuvioepäkohdistuksen syihin etuosan ja templejen välillä. Tutki leikkaus-, kokoonpano- ja laadunvalvontamenetelmiä, joilla vältetään puutteita räätälöidyissä etikkatyyppisissä optisissa kehyksissä.
Kuvioepäkohdistus etuosan ja templejen välillä on yksi tärkeimmistä laatuhaasteista etikkatyyppisten silmälasien valmistuksessa. Kun etuosassa olevat koristekuviot, tekstuurit tai väriäsiämiset eivät täsmää templeissä olevien kanssa, lopputuote näyttää keskeneräiseltä ja heikentää asiakastyytyväisyyttä. Tämä kohdistusongelma vaikuttaa suoraan brändin kuvaan, palautusprosenttiin ja tuotannon tehokkuuteen sekä silmälasivalmistajien että räätälöityjen kehysten tuottajien keskuudessa.
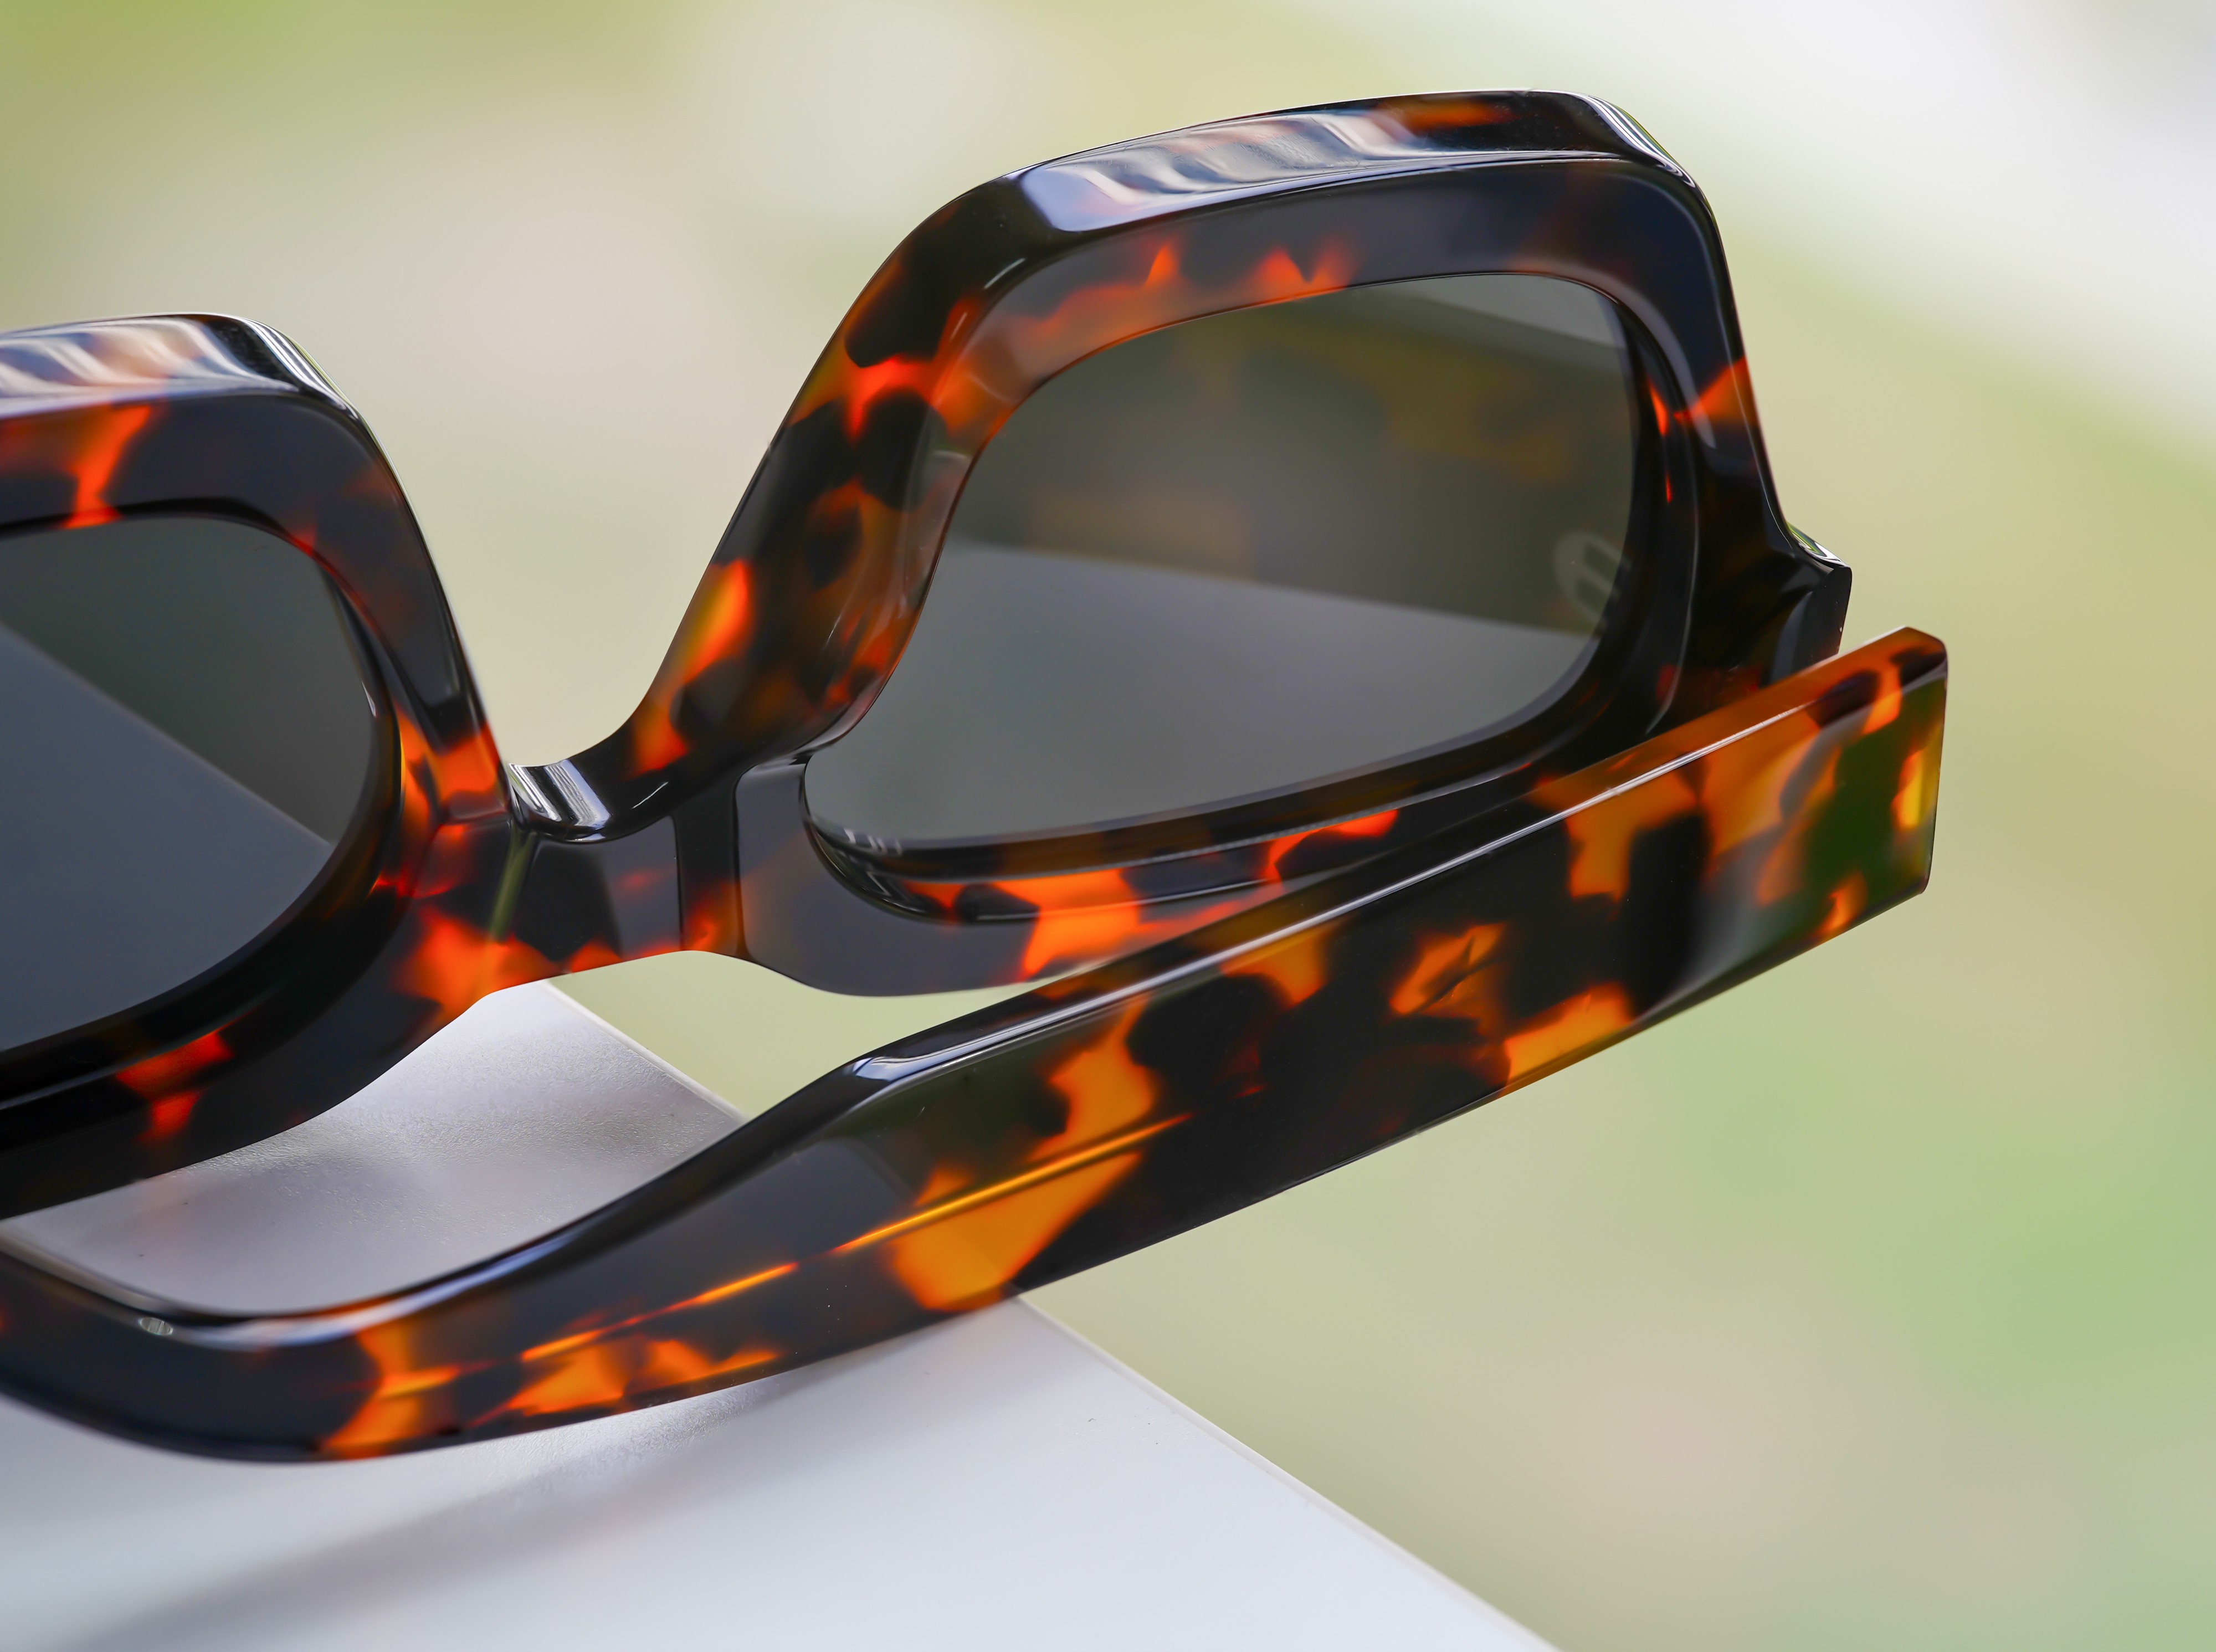
Käsin valmistetut atsetaattilasit vaativat tarkkuutta jokaisessa tuotantovaiheessa, raaka-aineiden valinnasta lopulliseen kokoonpanoon asti. Aineen orgaaninen luonne – yhdistettynä monien kehyksen osien kuvioita täsmäävän monimutkaisuuteen – aiheuttaa ainutlaatuisia valmistusvaatimuksia. Virheellisen kuvion sijoittelun syiden ymmärtäminen ja tehokkaiden laadunvalvontajärjestelmien käyttöönotto ovat välttämättömiä asetaattilasit joiden ulkonäkö ja toiminnallisuus täyttävät sekä esteettiset että toiminnalliset vaatimukset.
Kuvion virheellinen sijoittelu atsetaattilaseissa
Mitä aiheuttaa virheellisen sijoittelun valmistuksen aikana
Kuvion epäkohdasta puhutaan, kun asetaattilevyt leikataan, muovataan ja koottavat ilman johdonmukaista suuntausta. Asetaattioptiset kehykset valmistetaan laminoiduista levyistä, joissa useita värejä tai kuvioita on kerrostettu päällekkäin. Kun etupaneeli leikataan eri kulmassa tai eri paikassa kuin templeet, visuaalinen jatkuvuus katkeaa. Materiaalin kutistuminen, lämpötilan vaihtelut tuotantoprosessin aikana ja epäjohdonmukaiset leikkauspohjat kaikki edistävät tätä vikaa. Käsin tehtyjen asetaattilasien valmistuksessa jokaisen raakapalan kuvion sijaintia on seurattava huolellisesti ennen leikkaamisen aloittamista.
Visuaaliset ja toiminnalliset seuraukset
Epäsuuntaisuus vaikuttaa suoraan asiakkaan havaintoon. Kepposmäisellä kuvioinnilla varustettu kehys, jonka kuvio kulkee yhtenäisesti etuosasta ja templeistä, näyttää premium-tuotteelta ja tarkoitukselliselta, kun taas katkennut tai siirtynyt kuvio näyttää vialliselta. Estetiikan lisäksi käsin valmistettujen asetaattien silmälasikehyksien suuntaisuusongelmat voivat aiheuttaa myös rakenteellisia ongelmia. Epäsuuntaisuus voi viitata syvällisempiin tuotantovirheisiin – esimerkiksi väärään saranoiden sijoitteluun tai epätasaiseen templeen paksuuteen – mikä heikentää istumista ja kestävyyttä. Asetaattisille optisille kehyksille, jotka on suunniteltu luksustuotteiksi, jopa pienimmät visuaaliset epäjohdonmukaisuudet perustavat hylkäyksen.
Alkuperäiset syyt ja laadunvalvontatarkastuspisteet
Materiaalin valmistelu ja leikkaustarkkuus
Asetiilipohjaisten silmälasien kuvion virheellisen sijoittelun estämisen perusta on materiaalin valmistelu. Raaka-asetiililevyjä on tarkastettava paksuuden tasaisuutta ja kuvion jatkuvuutta varten ennen leikkaamista. Leikkauspohjat on kalibroitava tarkasti ja niitä on säännöllisesti uudelleenkalibroitava, jotta kaikki kehys- ja templeosat sijoitetaan täsmälleen samalla tavalla kuviin. Käsintehtyjä asetiilisilmälasia valmistavat tuottajat käyttävät usein digitaalisia leikkausjärjestelmiä yhdessä manuaalisen tarkistuksen kanssa, jotta pohjan siirtyminen voidaan havaita mahdollisimman varhain. Myös lämpötilan säätö leikkaamisen aikana on yhtä tärkeää, koska asetiili voi laajentua tai kutistua hieman, mikä vaikuttaa kuvion sijoittelun tarkkuuteen.
Kokoonpano ja kohdistuksen tarkistus
Ennen asetettavien asetaattikehysten kokoonpanoa jokainen komponentti tulee tarkistaa visuaalisesti viitestandardin mukaisesti. Laatutarkastajien on varmistettava, että kehyksen etuosan kuviointi vastaa templeosia peittävillä mallipohjilla tai digitaalisella kuvantamisella. Tämä tarkastuspiste estää viallisten komponenttien pääsyn kokoonpanovaiheeseen. Käsin valmistettujen asetaattilasien tarkastukseen vaaditaan koulutettuja silmiä, jotta voidaan havaita hienovaraiset epäkohdat, joita automatisoidut järjestelmät saattavat jättää huomioimatta. Komponenttien tarkastusalueen käyttöönotto ennen saranoiden kiinnitystä vähentää huomattavasti myöhempää korjaustyötä.
Kokoonpanon jälkeinen laatuinsinöörintarkastus
Kokoonpannun asetaattisten silmälasikehysten lopputarkastuksessa on tarkistettava kuvion jatkuvuus etuosan ja templeosan liitoksen kohdalla. Monet valmistajat ottavat jokaisesta kehyksestä kuvan ja vertailevat sitä laatu-tietokantaansa tallennettuun viitemuuntokuvaa vasten. Näkyvästi epälinjatut asetaattiset silmälasit – yleensä määritellään siirtymäksi, joka ylittää 1–2 mm:n rajan värin tai kuvion viivojen suhteen – on eristettävä korjausta tai romuttamista varten. Tämä viimeinen tarkastusportti estää epälinjattujen käsityöisten asetaattisten silmälasien pääsyn loppukäyttäjille.
Parhaat käytännöt epälinjautumisen vähentämiseksi
Prosessin dokumentointi ja standardointi
Jokainen asetaattilasien tuotantovaihe vaatii dokumentointia selkein visuaalisin standardein ja mittaus toleranssein. Hyväksyttävien ja viallisten asetaattioptisten kehyksien valokuvakokoelmien laatiminen auttaa kokoonpanotiimejä ja tarkastajia pitämään laadun arviointia yhtenäisenä. Käsin valmistettujen asetaattilasien laatu paranee, kun niiden valmistukseen on kirjattu tarkat menettelytavat, joissa määritellään tarkat leikkauskulmat, saranojen sijoittelu sekä templejen ja etuosan kohdistusvaatimukset. Koulutusohjelmia tulee järjestää säännöllisesti, erityisesti silloin, kun uusia mallisuunnitelmia otetaan käyttöön asetaattilasien tuotevalikoimassa.
Laitteiden huolto ja kalibrointi
Leikkuukoneet, saranat ja kiillotustyökalut on huollettava tiukassa aikataulussa, jotta asetaattisten silmälasikehysten valmistuksessa säilyy tarkkuus. Mallipohjat ja leikkuupäät on kalibroitava viikoittain tai aina, kun aloitetaan uusi mallipohjasarja. Käsityönä valmistettujen asetaattisten silmälasien valmistajat sijoittavat usein varasuorituskykyisiin mittausjärjestelmiin – kuten digitaalisiin mittaharppiin ja päällekäisyyden mittauslaiteisiin – varmistaakseen, että leikkuu- ja kokoonpanolaitteet pysyvät sallituissa toleransseissa. Tämä ennaltaehkäisevä huoltotapa vähentää merkittävästi mallipohjien virheellistä sijoittelua kaikilla asetaattisten silmälasien tuottilinjoilla.
Jäljitettävyys ja syynmäinen analyysi
Kun asetaattioptisten kehyksien vinoutumavirheet havaitaan, kyseinen erä on jäljitettävä sen lähteeseen. Merkitsemällä, mikä leikkauspohja, kokoonpanoasema ja laatuinsinööri käsittelee kutakin kehystä, voidaan systemaattiset ongelmat tunnistaa nopeasti. Jos yhden tuotantovuoron käsinteollisesti valmistetut asetaattilasit osoittavat jatkuvaa vinoutumaa, kyseisen vuoron laitteita, materiaaleja ja henkilökunnan työtapoja tutkimalla voidaan löytää ongelman juurisyy. Tämä tiedon perusteella tehty lähestymistapa muuttaa laadunvalvontaa reaktiivisesta hylkäämisestä ennakoivaan estämiseen, mikä parantaa asetaattilasien valmistuksen yleistä tasalaatuisuutta.
UKK
Mikä aiheuttaa kuvioiden vinoutumaa asetaattilasien etuosan ja templejen välillä?
Asetaattilasien kuvion epäkohdasta johtuu epäyhtenäisistä leikkauskulmista, materiaalin kutistumisesta, lämpötilan vaihteluista ja mallin väärästä sijoittelusta tuotannossa. Käsin valmistettujen asetaattilasien kuvio on erityisen altis epäkohtaisuudelle, koska useat manuaaliset käsittelyvaiheet lisäävät vaihtelua. Jos asetaattioptisten kehysten etuosan leikataan laminoidusta levystä eri kohdasta kuin templeosat, kuvio ei täsmää saranaosassa.
Miten valmistajat voivat havaita epäkohdan käsin valmistetuissa asetaattilaseissa?
Visuaalinen tarkastus yhdistettynä peittokalvoihin ja digitaaliseen kuvantamiseen on tehokkain havaitsemismenetelmä. Laatutarkastajat vertaavat valmiita asetaattioptisia kehyksiä viitestandardien kanssa ottamalla niistä kuvia tai sijoittamalla peittokaavat kehyksen etuosan ja templeosan liitokseen. Monet asetaattioptisten silmälasejen valmistajat ottavat jokaisesta kehyksestä kuvan ja vertaavat sitä mesterkuvatietokantaan. Yli 1–2 mm:n suuruinen epäsuuntautuminen aiheuttaa yleensä hylkäyksen tai uudelleentyöstön käsintehtävän asetaattioptisten silmälasejen tuotannossa.
Mikä on kuvion epäsuuntautumisen taloudellinen vaikutus asetaattioptisten silmälaseiden tuotantoon?
Kuvion epäkohdasta aiheutuu merkittäviä kustannuksia: hukkaan menevä materiaali, uudelleentyö, asiakaspalautukset ja brändin vahingoittuminen. Kun käsin valmistettuihin asetaattilaseihin tulee näkyviä virheitä ja ne pääsevät asiakkaiden käsiin, palautusprosentti nousee huomattavasti ja maine kärsii. Kuvion epäkohtien estäminen asianmukaisilla laadunvalvontajärjestelmillä on paljon edullisempaa kuin viallisten asetaattioptisten kehyksen korvaaminen tai asiakastyytön hallinta. Sijoittamalla laitteiden kalibrointiin, henkilökunnan koulutukseen ja tiukkiin tarkastusmenettelyihin uudelleentyöskentelyn kustannukset voidaan vähentää jopa 30 prosenttia asetaattilasien valmistuksessa.



