
 EN
Lamineeritud atsetaadi prillide värvikihtide eraldumine: põhjused ja parandusmeetmed
Uurige atsetaatsprillide värvikihtide eraldumise põhjuseid. Õppige materjalide, soojus- ja protsessikontrolli meetodeid, et vältida laminaadipuudusi premium-atsetaatsraamidel.
Värvikihtide eraldumine on üks kõige keerulisemaid kvaliteediprobleeme laminaat-atsetaatsprillide tootmisel. See puudus tekib siis, kui mitmekihiliste värviliste atsetaatmaterjalide kihid hakkavad omavahel lahti lagunema või eralduma, mille tõttu kaotavad valmisprillid nii visuaalse atraktiivsuse kui ka struktuurilise tugevuse. Juurte põhjuste mõistmine ja parandusmeetmete rakendamine on oluline tootjatele, kes soovivad pakkuda premium-atsetaatsraame, mis vastavad klientide ootustele ja taluvad aega.
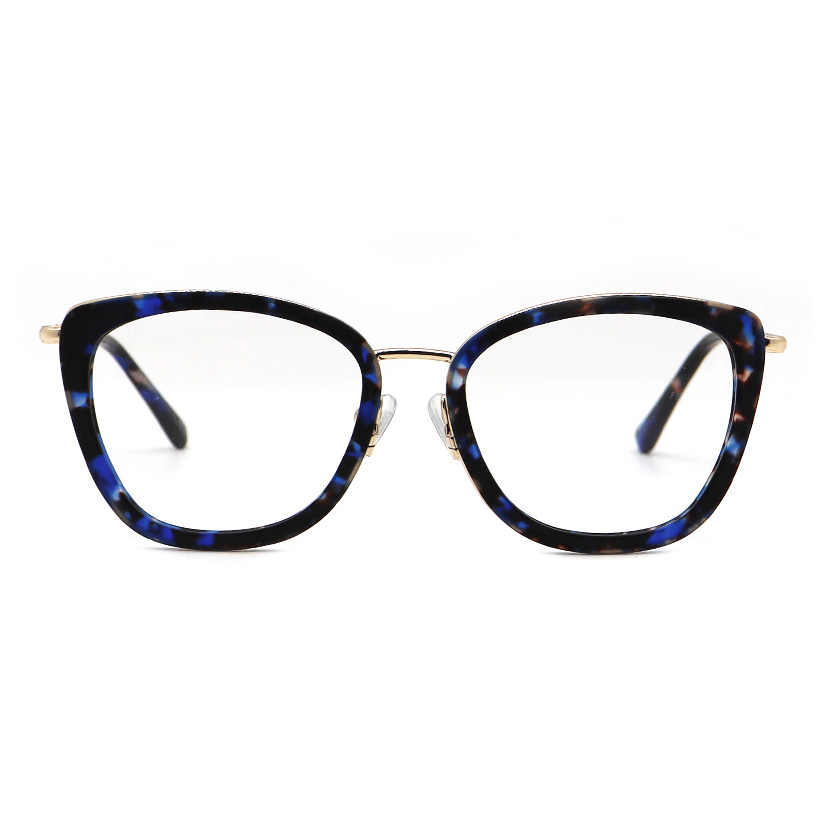
Lamineeritud atsetaadi prillide disain tugineb täpsele kihtide vahelisele kleepuvusele, et saavutada silmapaistvad visuaalsed efektid ja unikaalsed esteetilised omadused, mida tarbijad hindavad. Kui värvikihtide eraldumine toimub, ei vähenda see mitte ainult toote välimust, vaid viitab ka võimalikele tootmis- või materjalipuudustele, mis võivad mõjutada vastupidavust. Selles artiklis uuritakse lamineerimise ebaõnnestumise põhjuste tagamaid ning praktikas kasutatavaid parandusstrateegiaid, mida tootjad rakendavad selle probleemi ennetamiseks ja oma atsetaadi prillide puhul kvaliteedi järjepidevuse tagamiseks.
Värvikihtide eraldumise põhjused lamineeritud atsetaadi prillides
Materjali kvaliteet ja kleepuvate ainete omadused
Põhjus, miks atsetaatri raamides värvikihid eralduvad, on nii atsetaatri materjali kui ka kihtide ühendamiseks kasutatava liimi kvaliteet. Madala kvaliteediga atsetaat sisaldab molekulaarstruktuuri ebakorrapärasusi, pinnakontaminatsiooni või liialt suurt niiskussisaldust, mis takistab tugeva sideme teket. Kui käsitööna valmistatud atsetaat toodetakse halva kvaliteediga materjalidest, ei saa liim luua tugevaid keemilisi ja mehaanilisi sidemeid kihtide vahel. Samuti ei suuda liimivalikud, millel puudub piisav elastsus või kõvenemisomadused, kohaneda atsetaatri loomuliku paisumise ja kokkutõmbumisega temperatuurikõikumiste ajal, mis põhjustab pinget, mis viib eraldumiseni.
Keskkonnatingimuste mõju ja soojuspinge
Temperatuuritsükkel ja niiskuse mõju on olulised keskkonnategurid, mis põhjustavad kohandatud atsetaateprillide kihtide eraldumist. Atsetaatmaterjal laieneb ja kokkutõmbub erineva kiirusega kui liimkiht, mistõttu tekib sisemist pinget kiiretes keskkonnamuutustes. Pikkajaline päikesevalguse, soojusallikate või niiskusega küllastunud keskkondade mõju kiirendab seda protsessi. Käsitööna valmistatud atsetaatraamid, mida hoitakse ilma kliimakontrollita ladudes või mille kasutajad elavad väga erinevate temperatuuritingimustega keskkonnas, on eriti tugeva eraldumisohu all. Soojuspinge muutub eriti tugevaks kihtprillide puhul, kus mitu kihti laienevad erineva kiirusega ning tekitavad ajas liimühendusi nõrgestavaid lõikejõude.
Tootmis- ja töötlemistegurid, mis kaasaeguvad kihtide eraldumist
Kihtimistehnika ja rõhu reguleerimine
Lamineerimisprotsess ise määrab otseselt, kas lõplikus atsetaatsedel silmalaudadel esineb värvikihtide eraldumist. Ebapiisav rõhk lamineerimisetapis takistab atsetaatkihiste ja kleepuva aine vahelist piisavat kokkupuudet, mis põhjustab nõrka sidet. Vastupidi, liialdatud rõhk võib põhjustada mõõtmete moonutumist või kleepuva aine läbimist, mis kahjustab konstruktsiooni tugevust. Samuti on kriitiliselt oluline lamineerimisel kasutatav soojendusprofiil: ebapiisav kuumutustemperatuur takistab kleepuva aine täielikku ristseostumist, samas kui liialdatud soojus võib halvendada nii atsetaati kui ka kleepuva aine omadusi. Tootjad, kes toodavad kohandatud atsetaatsedel silmalaudeid, peavad saavutamaks kõigis tootmistehetes ühtlast tulemust, hoiustama täpset kontrolli rõhu, temperatuuri ja kuumutusaegade üle.
Pinnase ettevalmistamine ja saastejuhtimine
Lamineerimise eeltingimuseks on atsetaadi materjali pinnad hoolikalt puhastada ja ette valmistada, et tagada liimunud ühendus ja kleepumine. Tolm, õlid, jäänused poliirimisainetest või vormide vabastusainetest moodustavad takistusi, mis takistavad kihtide vahelist korralikku kleepumist. Paljud atsetaadi raamid lagunevad seetõttu, et lamineerimisprotsess toimus ilma põhjaliku pinna ettevalmistuseta. Tootjad, kes rakendavad rangeid puhastusprotokolle ja saastumiskontrolli, vähendavad eraldumisvigade esinemist oluliselt. Käsitöölikult toodetud atsetaadi tootmiskeskkonnas on vaja eraldi puhastuskohti, reguleeritud niiskustaset ja regulaarseid kvaliteedikontrolle, et säilitada pinnakvaliteet kogu tootmisprotsessi vältel.
Parandusmeetmed ja kvaliteedi ennetusstrateegiad
Materjalispetsifikatsioon ja tarnija kvalifitseerimine
Värvikihi eraldumise ennetamine atsetaatses prillide raamides algab rangest materjalispetsifikatsioonist ja tarnijate kvalifitseerimisprotsessidest. Tootjad peavad atsetaatmaterjali ostma usaldusväärsetelt tarnijatelt, kes säilitavad pidevaid kvaliteedinorme ja võimaldavad tehniliste dokumentide esitamist niiskusesisalduse, värvistabiilsuse ja kleepuvate ainete ühilduvuse kohta. Eriliste atsetaatide tootjad peaksid kehtestama sisenevate materjalide testimise protokollid, et kontrollida füüsikalisi omadusi enne materjalide sattumist lamineerimisprotsessi. Kleepuvate ainete valik peaks põhinema põhjalikul ühilduvustestimisel konkreetsete tootmisel kasutatavate atsetaatide formulatsioonidega. Regulaarsed tarnijate töökodade auditid ja partii tasemel testimine tugevdavad kvaliteedikindlustust ning tuvastavad potentsiaalsed probleemid enne, kui need mõjutavad valmis atsetaatraame.
Protsessi juhtimine ja keskkonna haldus
Tugevate protsessikontrollide rakendamine vähendab otseselt laminaatsete atsetaadi prillide tootmisel delamineerumise juhtumeid. Töötajad peavad jälgima ja dokumenteerima iga partii laminaatimisrõhku, temperatuuri ja kuumutusaja. Keskkonnakontrollid, sealhulgas kliimakontrollitud tootmisruumid, niiskusjuhtimissüsteemid ja temperatuurimonitoringuseadmed, vähendavad tootmisel keskkonnatingimustest põhjustatud pinget. Käsitööna valmistatud atsetaadi prillid nõuavad eraldi säilitusruume, mis tagavad stabiilse temperatuuri ja niiskustaseme, et vältida delamineerumist enne tootmist. Ka pärast tootmist tuleb käsitsemist kontrollida: atsetaadi raamid tuleb hoida kaitsepakendis ja transportida temperatuuriliselt stabiilsetes tingimustes, et säilitada laminaatsete ühenduste terviklikkus.
Testimis- ja kvaliteedi tagamise protokollid
Täielikud testiprotokollid tuvastavad delamineerumisvigadet enne, kui tooted jõuavad klientide juurde. Visuaalne kontroll kontrollitud valgustingimustes paljastab värvikihi eraldumise, tõmbumise või pinnakihist lahtikukkumise raami servades ja pinnaküsimustes. Liitmise tugevuse testimine tõmbetesti või nihke testimismeetodite abil kvantifitseerib ühenduse tugevust ja tuvastab nõrgemad laminatsioonikihid. Soojusliku tsükli testimine simuleerib klientide kasutustingimusi ning paljastab delamineerumisprobleemid, mis tekivad reaalsete temperatuurikõikumiste tingimustes. Niiskuse imendumise testimine atsetaatsilindrite näidistel näitab, kas materjali stabiilsus vastab disainispetsifikatsioonidele. Tootjad, kes rakendavad neid kvaliteedikontrolli meetmeid, tagavad, et kohandatud atsetaatsiraamid ja käsitööga valmistatud atsetaatsitooted vastavad vastupidavuse standarditele ja klientide ootustele.
KKK
Millised konkreetsed tingimused põhjustavad värvikihi eraldumist atsetaatsiraamides?
Värvikihi eraldumine atsetaatri raamides on põhjustatud mitmetest teguritest, sealhulgas materjali halva kvaliteediga, nõrkade kleepuvate ühendustega, temperatuuritsüklitega, niiskuse mõjuga ning tootmisvigadega, näiteks halva pinnakäsitluse või sobimatu laminaatsioonirõhuga. Probleem ilmneb tavaliselt siis, kui mitu kaasaegset tegurit kokku langevad, näiteks madala kvaliteediga atsetaatmaterjal koos keskkonnatingimuste mõjuga või käsitsi valmistatud atsetaat, millele mõjub kiire temperatuurimuutus ilma kliimakaitseta.
Kuidas saavad tootjad tuvastada laminaatsioonivigu enne seda, kui atsetaatri prillid jõuavad klientide juurde?
Tootjad tuvastavad laminaatvigade olemasolu visuaalse kontrolli teel nähtavate pihituste või servade tõmbumise korral raami ääres, kleepuvuse tugevuse testidega, et mõõta ühenduse tugevust, soojusliku tsüklite testidega, mis simuleerivad klientide kasutustingimusi, ning niiskuse imendumise testidega, mis paljastavad materjalide stabiilsuse probleeme. Regulaarne valimite võtmine iga tootmispargi seast koos 100-protsendilise visuaalse kontrolliga kõrgriskialadel tagab, et vigased kohandatud atsetaadi ja käsitööna valmistatud atsetaadi prillid tuvastatakse ja eemaldatakse jaotuskanalist.
Kas laminaatvigasid saab parandada valmis atsetaadi prillidel?
Lamineerimisvigade parandamine valmisatsetaatsed prillide puhul ei ole üldjuhul majanduslikult otstarbekas, kuna olemasoleva delamineerumise tagasipööramine ja uus lamineerimine ilma raami geomeetria, pinnakäsitluse või välimuse kahjustamiseta on väga keeruline. Tootjad keskenduvad vigade ennetamisele rangelt protsessijuhtimisel ja kvaliteedikontrollil ning ei püüa vigu parandada tootmise järel. Kui kohandatud atsetaatsed raamid osutuvad delamineerunud, asendatakse need tavaliselt parandamise asemel, mistõttu on ennetamine oluliselt kuluefektiivsem kui käsitsi valmistatud atsetaatsed tooted pärast tootmise lõpetamist parandada.



