
 EN
Katmanlı Asetat Gözlüklerde Renk Katmanlarının Ayrılması: Nedenleri ve Düzeltici Önlemler
Asetat gözlüklerde renk katmanı delaminasyonunun nedenlerini keşfedin. Premium asetat çerçeveler için lamine kusurlarını önlemek amacıyla malzeme, termal ve süreç kontrolleri hakkında bilgi edinin.
Renk katmanı ayrılması, lamineli asetat gözlük üretiminde karşılaşılan en zorlu kalite sorunlarından biridir. Bu kusur, renkli asetat malzemenin çoklu katmanlarının birbirinden delamine olması ya da soyulması durumunda ortaya çıkar ve bitmiş gözlüğün görsel çekiciliğini ile yapısal bütünlüğünü aynı anda tehlikeye atar. Kök nedenleri anlamak ve düzeltici önlemler almak, müşteri beklentilerini karşılayan ve zamanın testine dayanan premium asetat çerçeveler sunmayı hedefleyen üreticiler için hayati öneme sahiptir.
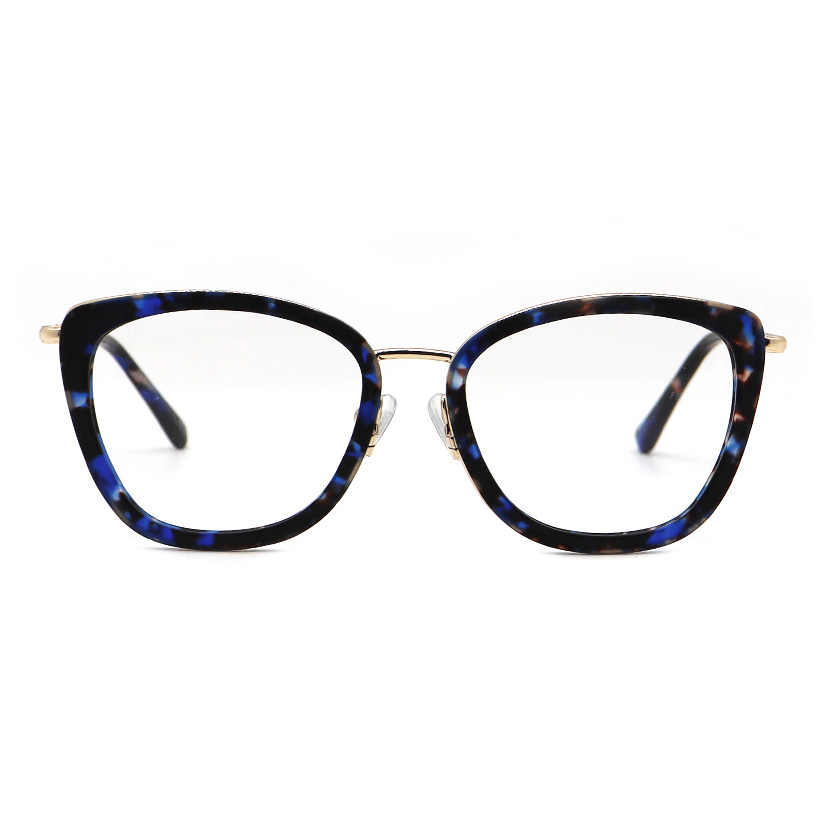
Lamine edilmiş asetat gözlük tasarımı, çarpıcı görsel efektler ve tüketici tarafından takdir edilen benzersiz estetik özellikler oluşturmak için katmanlar arasındaki hassas yapışmayı gerektirir. Renk katmanlarının ayrılması durumunda ürünün görünümü yalnızca azalır, aynı zamanda dayanıklılığı etkileyebilecek olası üretim veya malzeme kusurlarına da işaret eder. Bu makale, lamine başarısızlığının temel nedenlerini ve üreticilerin bu sorunu önlemek ve ürünlerinin asetat gözlük tutarlı kaliteyi korur.
Lamine Edilmiş Asetat Gözlüklerde Renk Katmanlarının Ayrılmasının Temel Nedenleri
Malzeme Kalitesi ve Yapıştırıcı Özellikleri
Asetat çerçevelerde renk katmanlarının ayrılmasının temel nedeni, asıl asetat malzemenin kalitesiyle birlikte katmanları birbirine yapıştırmak için kullanılan yapıştırıcının kalitesidir. Düşük kaliteli asetat, moleküler yapıdaki tutarsızlıklar, yüzey kirliliği veya fazla nem içeriği gibi özelliklere sahiptir; bu da uygun yapışmayı engeller. El yapımı asetat, düşük kaliteli malzemelerle üretildiğinde yapıştırıcı, katmanlar arasında güçlü kimyasal ve mekanik bağlar oluşturamaz. Ayrıca yeterli esnekliğe veya sertleşme özelliklerine sahip olmayan yapıştırıcı formülasyonları, sıcaklık dalgalanmaları sırasında asetatın doğal genleşmesini ve daralmasını karşılayamaz ve bu da gerilim kaynaklı ayrışmaya yol açar.
Çevresel Etki ve Termal Gerilim
Sıcaklık döngüleri ve nem maruziyeti, özel asetat gözlüklerde delaminasyona neden olan önemli çevresel faktörlerdir. Asetat malzeme, yapıştırıcı katmanından farklı oranlarda genleşir ve daralır; bu da çevresel koşullar hızla değiştiğinde iç gerilim oluşturur. Uzun süreli güneş ışığı, ısı kaynakları veya nemli ortamlara maruz kalma bu süreci hızlandırır. İklim kontrolsüz depo koşullarında veya uç kullanıcı ortamlarında aşırı sıcaklık dalgalanmalarına maruz kalan el yapımı asetat çerçeveler, ayrılmaya karşı artan bir risk taşır. Termal gerilim, özellikle çoklu katmanların farklı oranlarda genleştiği laminasyonlu tasarımlarda daha şiddetli hâle gelir ve zamanla yapıştırıcı bağları zayıflatan kayma kuvvetleri oluşturur.
Delaminasyona Katkıda Bulunan Üretim ve İşleme Faktörleri
Laminasyon Tekniği ve Basınç Kontrolü
Laminasyon işlemi, bitmiş asetat gözlüklerde renk katmanlarının ayrılmasına neden olup olmayacağına doğrudan karar verir. Laminasyon aşamasında yetersiz basınç, asetat katmanları ile yapıştırıcı arasındaki uygun teması engeller ve zayıf bağlanmaya yol açar. Buna karşılık, aşırı basınç boyutsal bozulmaya veya yapıştırıcının taşmasına neden olabilir; bu da yapısal bütünlüğü tehlikeye atar. Laminasyon sırasında uygulanan ısı profili de eşit derecede kritiktir: Yetersiz sertleşme sıcaklığı, yapıştırıcının tam olarak çapraz bağlantı kurmasını önlerken; aşırı ısı hem asetat malzemenin hem de yapıştırıcının özelliklerini bozar. Özel asetat çerçeveler üreten üreticiler, tüm üretim partilerinde tutarlı sonuçlar elde edebilmek için basınç, sıcaklık ve sertleşme süresi üzerinde kesin kontrol sağlamalıdır.
Yüzey Hazırlığı ve Kontaminasyon Yönetimi
Laminasyon öncesi asetat malzeme yüzeyleri, yapıştırıcı temasını ve bağlanmayı sağlamak için titizlikle temizlenmeli ve hazırlanmalıdır. Toz, yağlar, kalan parlatma bileşikleri veya kalıp ayırıcı maddeler, katmanlar arasındaki doğru yapışmayı engelleyen bariyerler oluşturur. Birçok asetat çerçeve, laminasyon işlemi kapsamlı yüzey hazırlığı yapılmadan gerçekleştirildiği için delaminasyona uğrar. Katı temizlik protokolleri ve kirlilik kontrolü uygulayan üreticiler, ayrılmaya neden olan kusurları önemli ölçüde azaltır. El yapımı asetat üretim ortamları, üretim süreci boyunca yüzey bütünlüğünü korumak için özel temizlik istasyonları, kontrollü nem seviyeleri ve düzenli kalite denetimleri gerektirir.
Düzeltici Eylemler ve Kalite Önleme Stratejileri
Malzeme Özellikleri ve Tedarikçi Nitelendirilmesi
Asetat gözlüklerde renk katmanlarının ayrışmasını önlemek, sıkı malzeme spesifikasyonları ve tedarikçi yeterlilik süreçleriyle başlar. Üreticiler, tutarlı kalite standartlarını koruyan ve nem içeriği, renk kararlılığı ile yapıştırıcı uyumluluğu hakkında teknik belgeler sağlayabilen saygın tedarikçilerden asetat malzeme temin etmelidir. Özel asetat üreticileri, laminasyon sürecine girmeden önce malzemelerin fiziksel özelliklerini doğrulayan gelen malzeme test protokolleri oluşturmalıdır. Yapıştırıcı seçimi, üretimde kullanılan özel asetat formüllerine yönelik kapsamlı uyumluluk testlerine dayanmalıdır. Tedarikçi tesislerine yönelik düzenli denetimler ile parti bazlı testler, kalite güvencesini güçlendirir ve bitmiş asetat çerçeveleri üzerinde etki göstermeden önce olası sorunları tespit eder.
Süreç Kontrolü ve Çevresel Yönetim
Güçlü süreç kontrollerinin uygulanması, laminat asetat gözlük üretiminde delaminasyon olaylarını doğrudan azaltır. Operatörler, her parti için lamine basıncını, sıcaklığı ve kürleme süresini izlemeli ve belgelendirmelidir. İklim kontrollü üretim alanları, nem yönetimi sistemleri ve sıcaklık izleme cihazları gibi çevresel kontroller, üretim sırasında maruziyete bağlı stresi en aza indirir. El yapımı asetat gözlükler, üretim öncesi delaminasyonu önlemek için sabit sıcaklık ve nem seviyelerini koruyan özel depolama tesisleri gerektirir. Üretim sonrası işleme de kontrol altında olmalıdır; asetat çerçeveler, laminat bağların bütünlüğünü korumak amacıyla koruyucu ambalajda saklanmalı ve sıcaklık sabit koşullarda taşınmalıdır.
Test ve Kalite Güvence Protokolleri
Kapsamlı test protokolleri, ürünlerin müşterilere ulaşmasından önce delaminasyon kusurlarını tespit eder. Kontrollü aydınlatma altında yapılan görsel inceleme, çerçeve kenarlarında ve yüzey alanlarında renk katmanlarının ayrılması, kalkması veya soyulmasını ortaya çıkar. Çekme veya kayma test yöntemleriyle yapışma dayanımı testi, bağ bütünlüğünü nicelendirir ve zayıf laminasyonları belirler. Isıl döngü testleri, müşteri kullanım koşullarını taklit eder ve gerçek dünya sıcaklık değişimleri altında ortaya çıkan delaminasyon sorunlarını açığa çıkarır. Asetat gözlük örneklerinde nem emilimi testi, malzeme kararlılığının tasarım spesifikasyonlarını karşılayıp karşılamadığını gösterir. Bu kalite güvencesi önlemlerini uygulayan üreticiler, özel asetat çerçevelerin ve el yapımı asetat ürünlerin dayanıklılık standartlarını ve müşteri beklentilerini karşıladığını garanti eder.
SSS
Asetat çerçevelerde renk katmanlarının ayrılmasına neden olan özel koşullar nelerdir?
Asetat çerçevelerde renk katmanlarının ayrılması, yetersiz malzeme kalitesi, zayıf yapıştırıcı bağları, sıcaklık değişimleri, nem maruziyeti ve kötü yüzey hazırlığı veya uygun olmayan laminasyon basıncı gibi üretim kusurları da dahil olmak üzere bir dizi faktörün bir araya gelmesiyle tetiklenir. Sorun genellikle birden fazla etkenin aynı anda ortaya çıkmasıyla ortaya çıkar; örneğin düşük kaliteli asetat malzemenin çevresel etkilere maruz kalması ya da iklim koruması olmadan hızlı sıcaklık değişimlerine maruz kalan el yapımı asetat ürünlerde.
Üreticiler, asetat gözlüklerin müşterilere ulaşmasından önce laminasyon kusurlarını nasıl tespit edebilir?
Üreticiler, çerçeve kenarlarında görünür soyulma veya kalkma için görsel inceleme, yapışma dayanımı testi ile bağ bütünlüğünün ölçülmesi, müşteri kullanım koşullarını simüle eden termal çevrim testleri ve malzeme stabilitesi sorunlarını ortaya çıkaran nem emilimi testleri yoluyla laminasyon hatalarını tespit eder. Her üretim partisinden düzenli örnek alınması ile yüksek riskli bölgelerde %100 görsel inceleme birleştirilerek, kusurlu özel asetat ve el yapımı asetat ürünlerinin tespit edilmesi ve dağıtım hattından çıkarılması sağlanır.
Laminasyon hataları, tamamlanmış asetat gözlüklerde onarılabilir mi?
Son işlem görmüş asetat gözlüklerde laminasyon kusurları, mevcut delaminasyonu geri almak ve çerçeve geometrisini, yüzey parlaklığını veya estetik görünümü etkilemeden yeniden laminasyon yapmak için gerekli karmaşıklık nedeniyle genellikle ekonomik olarak onarılabilir değildir. Üreticiler, üretim sonrası onarımlara yönelmek yerine, katı süreç kontrolü ve kalite güvencesi yoluyla kusur önleme yaklaşımını önceliklendirir. Delaminasyon sorunu tespit edilen özel asetat çerçeveler genellikle onarılmak yerine değiştirilir; bu nedenle üretim tamamlandıktan sonra bozulmuş el yapımı asetat ürünlerin tedavi girişimine kıyasla önleme yaklaşımı çok daha maliyet verimlidir.



