
 EN
Väkerroksen irtoaminen laminoiduissa asetaattilaseissa: syyt ja korjaavat toimet
Tutustu asetaattilasien väkerroksen irtoamisen syihin. Opiskele materiaali-, lämpö- ja prosessikontrollit, joilla vältetään laminointiviat premium-asetaattikehyksissä.
Väkerrosten erottuminen edustaa yhtä vaikeimmista laatuongelmista laminoidun atsetaattilasin silmälasien valmistuksessa. Tämä vika ilmenee, kun väritetyn atsetaattimateriaalin useat kerrokset alkavat irrota toisistaan tai irrota toisistaan, mikä heikentää sekä valmiin silmälasin visuaalista vaikutelmaa että sen rakenteellista kestävyyttä. Juurisyiden tunteminen ja korjaavien toimenpiteiden toteuttaminen ovat olennaisia valmistajille, jotka pyrkivät tarjoamaan premium-luokan atsetaattikehyksiä, jotka täyttävät asiakastodotukset ja kestävät ajan kulumaa.
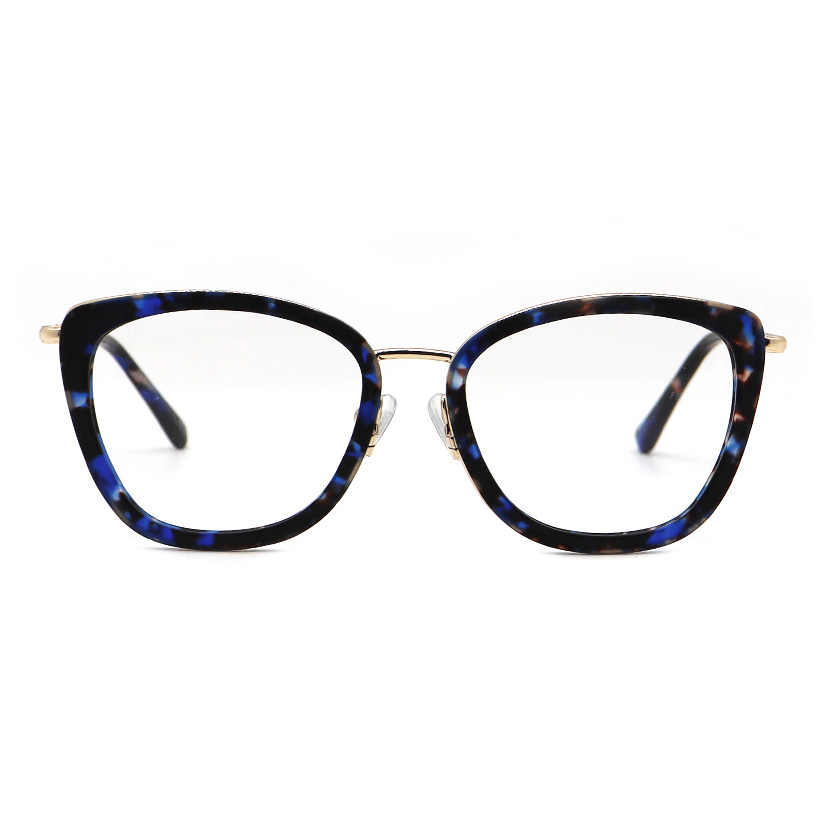
Laminoitu asetaatti-silmälasisuunnittelu perustuu tarkkaan kiinnitykseen kerrosten välillä, jotta saavutetaan vaikutusvaltaisia visuaalisia efektejä ja ainutlaatuisia esteettisiä ominaisuuksia, joita kuluttajat arvostavat. Kun värikerrokset erottautuvat toisistaan, se heikentää ei ainoastaan tuotteen ulkoasua, vaan viittaa myös mahdollisiin valmistus- tai materiaalivirheisiin, jotka voivat vaikuttaa kestävyyteen. Tässä artikkelissa tutkitaan laminoitumisen epäonnistumisen taustalla olevia syitä sekä käytännöllisiä korjaavia strategioita, joita valmistajat käyttävät tämän ongelman ehkäisemiseen ja tuotteidensa asetaattilaseet laatutaso pysyy yhtenäisenä.
Värikerrosten erottautumisen juurisyynä olevat tekijät laminoituissa asetaatti-silmälasseissa
Materiaalin laatu ja liimojen ominaisuudet
Pääasiallinen syy väkikerrosten erottumiselle asetaattikehyksissä on sekä asetaattimateriaalin että kerrosten liittämiseen käytetyn liimojen laatu. Alalaatuisessa asetaatissa esiintyy epäjohdonmukaisuuksia molekyyli rakenteessa, pinnan saastumisia tai liiallista kosteuspitoisuutta, mikä estää asianmukaista liimaamista. Kun käsityönä valmistettu asetaatti tuotetaan alalaatuisilla materiaaleilla, liima ei pysty muodostamaan vahvoja kemiallisia ja mekaanisia sidoksia kerrosten välille. Lisäksi liimojen koostumukset, joissa puuttuu riittävä joustavuus tai kovettumisominaisuudet, eivät sopeudu asetaatin luonnolliseen laajenemiseen ja kutistumiseen lämpötilan vaihteluiden aikana, mikä johtaa jännityksestä aiheutuvaan erottumiseen.
Ympäristöaltistus ja lämpöstressi
Lämpötilan vaihtelut ja kosteus altistavat ovat merkittäviä ympäristötekijöitä, jotka aiheuttavat irtoamista räätälöidyissä asetaattilaseissa. Asetaattimateriaali laajenee ja kutistuu eri nopeuksilla kuin liimauskerros, mikä aiheuttaa sisäistä jännitystä, kun ympäristöolosuhteet muuttuvat nopeasti. Pituudeltaan pidempi altistuminen auringonvalolle, lämmönlähteille tai kostealle ympäristölle kiihdyttää tätä prosessia. Käsinteollisesti valmistettuja asetaattikehyksiä, joita säilytetään ilmastointia ei käytettävissä olevissa varastoissa tai joita käytetään loppukäyttäjien äärimmäisen lämpötilan vaihteluiden alaisessa ympäristössä, uhkaa suurempi irtoamisriski. Lämmöllinen jännitys on erityisen vakava kerrostettujen suunnitteluratkaisujen kohdalla, joissa useat kerrokset laajenevat eri nopeuksilla, mikä synnyttää leikkausvoimia, jotka heikentävät liimapitoa ajan myötä.
Valmistus- ja käsittelytekijät, jotka edistävät irtoamista
Kerrostustekniikka ja paineen säätö
Laminoituprosessi itsessään määrittää suoraan, tapahtuuko väkikerrosten erottuminen valmiissa asetaattilaseissa. Riittämätön paine laminoituvaiheessa estää asianmukaisen kosketuksen asetaattikerrosten ja liimojen välillä, mikä johtaa heikkoonsidokseen. Toisaalta liiallinen paine voi aiheuttaa mittojen vääntymistä tai liiman vuotamista, mikä vaarantaa rakenteellisen kestävyyden. Lämmitysprofiili laminoinnin aikana on yhtä tärkeä; riittämätön kovettumislämpötila estää liiman täydellisen ristiverkottumisen, kun taas liiallinen lämpö voi heikentää sekä asetaattimateriaalin että liiman ominaisuuksia. Valmistajat, jotka tuottavat räätälöityjä asetaattikehyksiä, joutuvat säilyttämään tarkan valvonnan paineen, lämpötilan ja kovettumisajan suhteen saadakseen yhtenäisiä tuloksia kaikissa tuotantoserioissa.
Pinnan valmistelu ja kontaminaation hallinta
Laminoinnin ennen asetaatin materiaalin pinnat on huolellisesti puhdistettava ja valmisteltava varmistaakseen liimaustuksen ja kiinnittymisen. Pöly, öljyt, jäännöspoliointiaineet tai muottierottusaineet muodostavat esteitä, jotka estävät kerrosten välistä asianmukaista kiinnittymistä. Monet asetaattikehykset kärsivät irtoamisesta, koska laminointiprosessi suoritettiin ilman kattavaa pinnanvalmistusta. Valmistajat, jotka noudattavat tiukkoja puhdistusprotokollia ja kontaminaationhallintaa, vähentävät merkittävästi erottumisvirheitä. Käsityönä valmistettujen asetaattikehyksien tuotantoympäristöissä vaaditaan erillisiä puhdistusasemia, säädetyt kosteusolosuhteet ja säännölliset laatuinspektionit pinnan eheyden säilyttämiseksi koko valmistusprosessin ajan.
Korjaavat toimet ja laadun estämisstrategiat
Materiaalimäärittely ja toimittajien pätevyysarviointi
Värikerrosten erottumisen estäminen aseta-kehyksissä alkaa tiukista materiaalispecifikaatioista ja toimittajien kelpoisuuden varmistusprosesseista. Valmistajien on hankittava aseta-materiaali luotettavilta toimittajilta, jotka pitävät yllä johdonmukaista laatuvaatimustasoa ja voivat tarjota teknistä dokumentaatiota kosteuspitoisuudesta, värin vakaudesta ja liimojen yhteensopivuudesta. Erityisesti asetaa valmistavien toimijoiden tulisi ottaa käyttöön tulevan materiaalin testausprotokollat, joilla varmistetaan fyysiset ominaisuudet ennen kuin materiaalit siirtyvät laminointiprosessiin. Liimojen valinta perustuttavaan kattavaan yhteensopivuustestaukseen tuotannossa käytettyjen aseta-seoksien kanssa. Säännölliset toimittajien tehdasten tarkastukset ja eräkohtaiset testit vahvistavat laatuvarmennusta ja auttavat tunnistamaan mahdollisia ongelmia ennen kuin ne vaikuttavat valmiisiin aseta-kehyksiin.
Prosessin hallinta ja ympäristöhallinta
Vahvien prosessikontrollien käyttöönotto vähentää suoraan irtokalvoitumistapauksia laminoidun asetaatin silmälasien valmistuksessa. Operaattoreiden on seurattava ja dokumentoitava kunkin erän laminointipaine, -lämpötila ja kovettumisaika. Ympäristökontrollit, kuten ilmastoidut tuotantotilat, kosteusohjausjärjestelmät ja lämpötilanseurantalaitteet, vähentävät valmistuksen aikana esiintyvää ympäristötekijöihin liittyvää rasitusta. Käsintehtyjen asetaattisilmälasten valmistukseen vaaditaan erillisiä varastointitiloja, jotka säilyttävät vakaita lämpötila- ja kosteustasoja estääkseen irtokalvoitumisen ennen tuotantoa. Myös tuotannon jälkeistä käsittelyä on kontrolloitava: asetaattikehykset on säilytettävä suojapakkauksessa ja kuljetettava lämpötilavakioissa olosuhteissa, jotta laminoidun liitoksen eheys säilyy.
Testaus- ja laadunvarmistusprotokollat
Kattavat testausprotokollat tunnistavat irtokalvoitumisvirheet ennen kuin tuotteet saavuttavat asiakkaat. Visuaalinen tarkastus ohjatun valaistuksen alla paljastaa väkikerrosten erottumista, nostumista tai irtoamista kehyksen reunoilta ja pinnan alueilta. Liimauslujuuden testaus vetotestien tai leikkaustestien avulla määrittää liitoksen eheysasteen ja tunnistaa heikot kalvot. Lämpötilan vaihtelutestit simuloidaan asiakkaiden käyttöolosuhteita ja paljastavat irtokalvoitumisongelmat, jotka ilmenevät todellisen maailman lämpötilan vaihteluissa. Kosteuden absorptiotestit asetaatin silmälasikehyksistä osoittavat, täyttääkö materiaalin vakaus suunnittelussa asetetut vaatimukset. Valmistajat, jotka toteuttavat nämä laadunvarmistustoimenpiteet, varmistavat, että räätälöidyt asetaattikehykset ja käsintehtyjä asetaattituotteita vastaavat kestävyysstandardeja ja asiakasodotuksia.
UKK
Mitkä tiettyt olosuhteet aiheuttavat väkikerrosten erottumista asetaattikehyksissä?
Väkerroksen irtoaminen asetaattikehyksistä johtuu useista tekijöistä, kuten riittämättömästä materiaalin laadusta, heikoista liimausliitoksista, lämpötilan vaihteluista, kosteuden vaikutuksesta ja valmistusvirheistä, esimerkiksi huonosta pinnan käsittelystä tai epäasianmukaisesta laminointipaineesta. Ongelma ilmenee yleensä silloin, kun useita edistäviä tekijöitä esiintyy samanaikaisesti, kuten alhaisen laatuinen asetaatti yhdistettynä ympäristötekijöihin tai käsin tehty asetaatti altistuu nopeille lämpötilan muutoksille ilman ilmastointia.
Miten valmistajat voivat havaita laminointivirheet ennen kuin asetaattilasit saavuttavat asiakkaat?
Valmistajat havaitsevat laminointiviat visuaalisella tarkastuksella näkyvien irtoamisten tai nostumien etsimiseksi kehyksen reunoilta, adheesiorahojen testauksella liitoksen eheytteen mittaamiseksi, lämpötilan vaihtelutesteillä, jotka simuloidaan asiakkaan käyttöolosuhteita, ja kosteuden absorptiotesteillä, jotka paljastavat materiaalin vakausongelmia. Säännöllinen otantanimellä jokaisesta tuotantoseriasta yhdistettynä 100 prosentin visuaaliseen tarkastukseen korkean riskin alueilla varmistaa, että vialliset räätälöidyt asetaattu- ja käsityöllisesti valmistetut asetaattutuotteet havaitaan ja poistetaan jakeluketjusta.
Voivatko laminointiviat korjata valmiissa asetaattusilmälasseissa?
Laminoitut viallisuudet valmiissa asetaattilaseissa eivät yleensä ole taloudellisesti korjattavissa, koska olemassa olevan delaminaation kääntäminen ja uudelleenlaminoiminen ilman kehyksen geometrian, pinnanlaadun tai ulkoisen vaikutelman heikentämistä on erinomaisen monimutkaista. Valmistajat keskittyvät ennaltaehkäisevään laadunvarmistukseen ja tiukkaan prosessien hallintaan sen sijaan, että ne yrittäisivät korjata tuotteita tuotannon jälkeen. Yksilöllisiä asetaattikehyksiä, joissa havaitaan delaminaatio-ongelmia, vaihdetaan yleensä korjaamisen sijaan, mikä tekee ennaltaehkäisyistä huomattavasti kustannustehokkaamman ratkaisun kuin yrittää korjata valmistuksen jälkeen vaurioituneita käsin tehtyjä asetaattituotteita.



