
 EN
Oddzielenie warstw koloru w laminowanych okularach z acetylu: przyczyny i działania naprawcze
Zbadaj przyczyny odwarstwiania się warstw kolorowych w okularach z octanu celulozy. Dowiedz się o materiałach, kontrolach termicznych i procesowych zapobiegających wadom laminowania w przypadku wysokiej klasy ramek z octanu celulozy.
Rozdzielenie warstw kolorowych stanowi jedną z najtrudniejszych do rozwiązania kwestii jakościowych w produkcji okularów z laminowanego octanu celulozy. Wada ta występuje, gdy wiele warstw barwionej masy z octanu celulozy zaczyna się odwarstwiać lub odpadać od siebie, co pogarsza zarówno wygląd wizualny, jak i integralność konstrukcyjną gotowych okularów. Zrozumienie podstawowych przyczyn oraz wdrożenie działań korygujących jest niezbędne dla producentów dążących do dostarczania wysokiej klasy ramek z octanu celulozy, które spełniają oczekiwania klientów i wytrzymują próbę czasu.
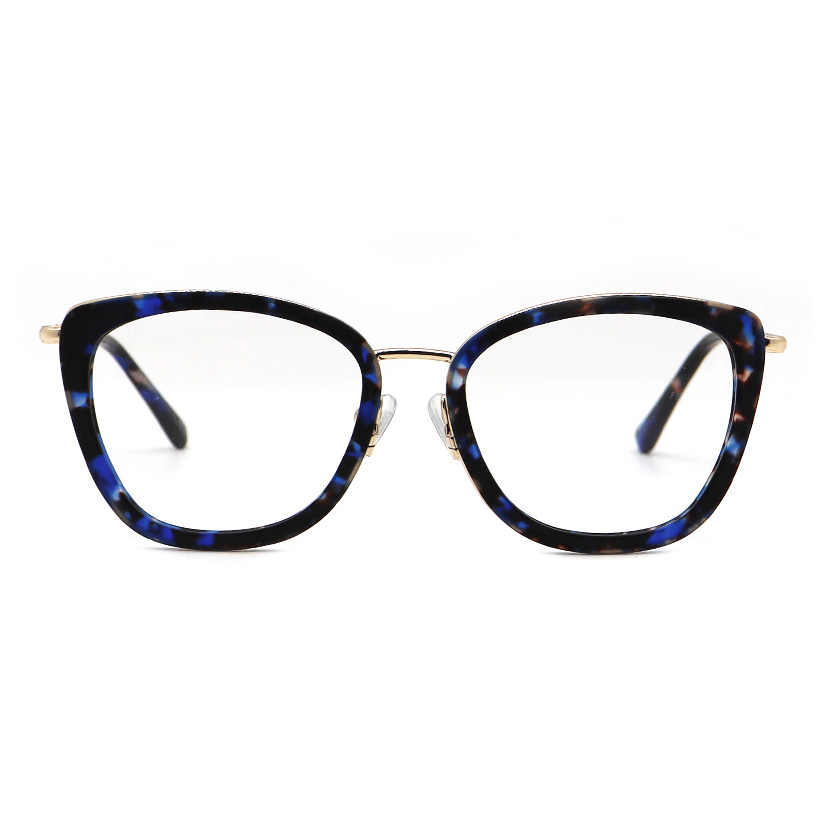
Projekt okularów z laminowanego octanu opiera się na precyzyjnym połączeniu warstw, co tworzy efektowne efekty wizualne i wyjątkową estetykę, cenioną przez konsumentów. Gdy dochodzi do oddzielenia warstwy barwnikowej, nie tylko pogarsza się wygląd produktu, ale także pojawia się sygnał potencjalnych wad produkcyjnych lub materiałów, które mogą wpływać na trwałość wyrobu. W niniejszym artykule omówione są podstawowe przyczyny uszkodzeń laminowania oraz praktyczne strategie korekcyjne stosowane przez producentów w celu zapobiegania temu problemowi i zapewnienia okularach z octanu utrzymuje spójną jakość.
Główne przyczyny oddzielania się warstwy barwnikowej w okularach z laminowanego octanu
Jakość materiału oraz właściwości kleju
Głównym czynnikiem powodującym rozwarstwianie warstw kolorowych w oprawkach z octanu celulozy jest jakość samego materiału z octanu celulozy oraz kleju użytego do łączenia warstw. Octan celulozy niskiej jakości charakteryzuje się niejednorodnością struktury molekularnej, zanieczyszczeniem powierzchni lub nadmierną zawartością wilgoci, co utrudnia prawidłowe sklejanie. Gdy ręcznie wykonywane oprawki z octanu celulozy są produkowane z materiałów niskiej jakości, klej nie zapewnia silnych wiązań chemicznych i mechanicznych między warstwami. Ponadto skład kleju, który nie zapewnia wystarczającej elastyczności lub właściwości utwardzania, nie pozwala na kompensację naturalnego rozszerzania się i kurczenia się octanu celulozy pod wpływem zmian temperatury, co prowadzi do rozwarstwiania spowodowanego naprężeniem.
Narażenie na czynniki środowiskowe i naprężenie termiczne
Cyklowanie temperatury i narażenie na wilgoć stanowią istotne czynniki środowiskowe wywołujące odwarstwianie się niestandardowych okularów wykonanych z azotanu celulozy. Materiał azotanu celulozy rozszerza się i kurczy się w różnym tempie niż warstwa kleju, co powoduje naprężenia wewnętrzne przy szybkich zmianach warunków środowiskowych. Długotrwałe narażenie na działanie promieni słonecznych, źródeł ciepła lub wilgotnych środowisk przyspiesza ten proces. Ręcznie robione oprawy z azotanu celulozy, które podlegają przechowywaniu w magazynach bez kontroli klimatu lub użytkowaniu przez odbiorców końcowych w środowiskach charakteryzujących się skrajnymi wahaniem temperatur, są narażone na większe ryzyko oddzielania się warstw. Naprężenia termiczne stają się szczególnie intensywne w konstrukcjach laminowanych, w których wiele warstw rozszerza się w różnym tempie, generując siły ścinające, które osłabiają wiązania klejowe w czasie.
Czynniki produkcyjne i technologiczne przyczyniające się do odwarstwiania się
Technika laminowania oraz kontrola ciśnienia
Proces laminowania bezpośrednio decyduje o tym, czy w gotowych okularach z octanu celulozy wystąpi rozdzielenie warstw barwnych. Niewystarczające ciśnienie podczas etapu laminowania uniemożliwia prawidłowe połączenie warstw octanu celulozy z klejem, co prowadzi do słabego połączenia. Z kolei nadmierne ciśnienie może spowodować odkształcenia wymiarowe lub wyciek kleju, co wpływa negatywnie na integralność strukturalną. Profil temperaturowy podczas laminowania jest równie istotny: niewystarczająca temperatura utwardzania uniemożliwia pełne przekręcenie się łańcuchów kleju, natomiast nadmierna temperatura może uszkodzić zarówno materiał octanu celulozy, jak i właściwości kleju. Producentom niestandardowych opraw z octanu celulozy konieczne jest ścisłe kontrolowanie ciśnienia, temperatury oraz czasu utwardzania, aby osiągać powtarzalne wyniki we wszystkich partiach produkcyjnych.
Przygotowanie powierzchni i zarządzanie zanieczyszczeniami
Przed laminowaniem powierzchnie materiału z octanu celulozy należy starannie oczyścić i przygotować, aby zapewnić skuteczny kontakt klejowy i połączenie warstw. Pył, oleje, pozostałości środków polerskich lub środków zwalniających formy tworzą bariery uniemożliwiające prawidłowe przyczepienie się warstw do siebie. Wiele opraw z octanu celulozy ulega odwarstwianiu, ponieważ proces laminowania został przeprowadzony bez dokładnego przygotowania powierzchni. Producentom stosującym rygorystyczne protokoły czyszczenia oraz kontrolę zanieczyszczeń udaje się znacznie zmniejszyć liczbę wad związanych z rozdzieleniem warstw. W środowiskach produkcyjnych opraw ręcznie wykonywanych konieczne są dedykowane stanowiska czyszczące, kontrolowane poziomy wilgotności powietrza oraz regularne kontrole jakości, aby zachować integralność powierzchni na każdym etapie procesu produkcyjnego.
Działania korygujące oraz strategie zapobiegawcze w zakresie jakości
Specyfikacje materiałów oraz kwalifikacja dostawców
Zapobieganie rozwarstwianiu się warstwy koloru w okularach z acetylu rozpoczyna się od ścisłych specyfikacji materiałowych oraz procesów kwalifikacji dostawców. Producentom należy pozyskiwać materiał z acetylu od renomowanych dostawców, którzy utrzymują stały poziom jakości i mogą dostarczać dokumentację techniczną dotyczącą zawartości wilgoci, stabilności koloru oraz zgodności z klejami. Producentom niestandardowego acetylu należy opracować protokoły testowania materiałów przyjmowanych do produkcji, aby zweryfikować ich właściwości fizyczne przed wprowadzeniem do procesu laminowania. Dobór kleju powinien opierać się na szczegółowych testach zgodności z konkretnymi formułami acetylu stosowanymi w produkcji. Regularne audyty obiektów dostawców oraz testowanie partii wzmacniają zapewnienie jakości i pozwalają wykryć potencjalne problemy jeszcze przed ich wpływem na gotowe ramki z acetylu.
Kontrola procesu i zarządzanie środowiskiem
Wdrożenie solidnych kontroli procesowych bezpośrednio zmniejsza liczbę przypadków odwarstwiania się w produkcji okularów laminowanych z octanu celulozy. Operatorzy muszą monitorować i dokumentować ciśnienie laminowania, temperaturę oraz czas utwardzania dla każdej partii. Kontrole środowiskowe – w tym obszary produkcyjne z regulowaną klimatyzacją, systemy zarządzania wilgotnością oraz urządzenia do monitorowania temperatury – minimalizują naprężenia związane z warunkami otoczenia podczas produkcji. Okulary z octanu celulozy wykonywane ręcznie wymagają dedykowanych obiektów magazynowych, które zapewniają stabilną temperaturę i wilgotność, aby zapobiec odwarstwianiu się jeszcze przed rozpoczęciem produkcji. Obsługa po produkcji również musi być kontrolowana: oprawki z octanu celulozy należy przechowywać w ochronnym opakowaniu i transportować w warunkach stabilnej temperatury, aby zachować integralność laminowanych połączeń.
Protokoły Testowania i Zapewniania Jakości
Kompleksowe protokoły testów pozwalają zidentyfikować wady odwarstwiania jeszcze przed dotarciem produktów do klientów. Wizualna kontrola w warunkach kontrolowanego oświetlenia ujawnia rozdzielenie warstw koloru, uniesienie się lub odpryskiwanie materiału na krawędziach oprawek oraz na powierzchniach. Testy wytrzymałości przyczepności metodami rozciągania lub ścinania ilościowo określają integralność połączenia i ujawniają słabo laminowane obszary. Testy cykli termicznych symulują warunki użytkowania przez klientów i ujawniają problemy z odwarstwianiem, które pojawiają się przy rzeczywistych zmianach temperatury. Testy pochłaniania wilgoci na próbkach oprawek z azotanu celulozy wskazują, czy stabilność materiału odpowiada założeniom projektowym. Producentom stosującym te środki zapewnienia jakości udaje się zagwarantować, że niestandardowe oprawki z azotanu celulozy oraz ręcznie wykonywane produkty z tego materiału spełniają normy trwałości oraz oczekiwania klientów.
Często zadawane pytania
Jakie konkretne warunki powodują rozdzielenie warstw koloru w oprawkach z azotanu celulozy?
Oddzielenie warstw koloru w oprawkach z octanu butylenoglikolu wywoływane jest przez połączenie czynników, w tym niskiej jakości materiału, słabych wiązań klejących, cykli temperaturowych, narażenia na wilgotność oraz wad produkcyjnych, takich jak niedostateczne przygotowanie powierzchni lub nieodpowiednie ciśnienie laminowania. Problem ten zwykle pojawia się, gdy kilka czynników przyczynowych występuje jednocześnie, np. gdy materiał z octanu butylenoglikolu niskiej klasy łączy się z narażeniem środowiskowym albo gdy ręcznie wykonywane oprawki z octanu butylenoglikolu ulegają szybkim zmianom temperatury bez ochrony klimatycznej.
W jaki sposób producenci mogą wykrywać wady laminowania przed dostarczeniem okularów z octanu butylenoglikolu do klientów?
Producenci wykrywają wady laminowania poprzez inspekcję wizualną w celu zidentyfikowania widocznych odklejeń lub uniesienia się warstw na krawędziach oprawki, testy wytrzymałości połączenia w celu zmierzenia integralności połączenia, testy cykli termicznych symulujące warunki użytkowania przez klienta oraz testy pochłaniania wilgoci ujawniające problemy ze stabilnością materiału. Regularne pobieranie próbek z każdej partii produkcyjnej w połączeniu z 100-procentową inspekcją wizualną obszarów o wysokim ryzyku zapewnia wykrycie i usunięcie wadliwych produktów z octanu celulozy wykonanych na zamówienie oraz ręcznie robionych okularów z octanu celulozy z procesu dystrybucji.
Czy wady laminowania można naprawić w gotowych okularach z octanu celulozy?
Wady laminowania gotowych okularów z octanu celulozy zazwyczaj nie są opłacalne do naprawy ze względu na złożoność odwrócenia istniejącego odwarstwiania i ponownego laminowania bez wpływu na geometrię oprawki, wykończenie powierzchniowe ani estetykę. Producentom zależy przede wszystkim na zapobieganiu wadom poprzez rygorystyczną kontrolę procesu i zapewnienie jakości, a nie na próbach naprawy po zakończeniu produkcji. Indywidualne oprawki z octanu celulozy, u których stwierdzono odwarstwianie, zazwyczaj zastępuje się, zamiast je naprawiać; zapobieganie jest więc znacznie bardziej opłacalne niż próby usuwania usterek w ręcznie wykonywanych produktach z octanu celulozy po zakończeniu ich produkcji.



