
 EN
Spalvų sluoksnių atsiskyrimas laminuotuose acetatiniuose akiniuose: priežastys ir taisomieji veiksmai
Išsami informacija apie acetatinių akinių spalvų sluoksnių sluoksniavimo priežastis. Sužinokite apie medžiagų, šiluminius ir technologinius valdymo būdus, kurie padeda išvengti laminavimo defektų aukštos kokybės acetatiniams rėmeliams.
Spalvų sluoksnių atsiskyrimas yra viena iš sudėtingiausių kokybės problemų laminuotų acetato akinių gamyboje. Šis defektas pasireiškia, kai daugiasluoksniai spalvoti acetato medžiagos sluoksniai pradeda atsiskelti arba atsiskirti vienas nuo kito, taip pablogindami tiek galutinių akinių vizualinį patrauklumą, tiek jų konstrukcinę vientisumą. Pagrindinių priežasčių supratimas ir taisomųjų veiksmų įdiegimas yra būtinas gamintojams, kurie siekia tiekti aukštos kokybės acetato rėmelius, atitinkančius klientų lūkesčius ir išlaikančius ilgalaikį naudojimą.
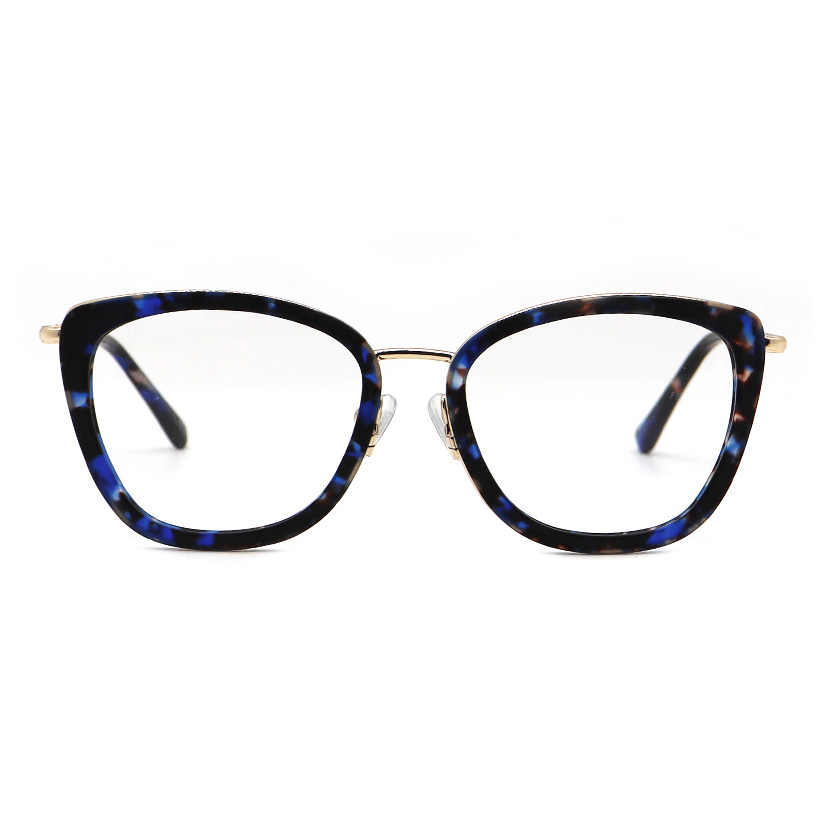
Laminuotų acetato akinių dizainas remiasi tikslia klijavimo sąsaja tarp sluoksnių, kad būtų pasiekti įspūdingi vizualiniai efektai ir unikalūs estetiniai sprendimai, kurie vartotojams yra svarbūs. Kai atsiskiria spalvotieji sluoksniai, tai ne tik pablogina gaminio išvaizdą, bet taip pat rodo galimus gamybos ar medžiagų defektus, kurie gali paveikti ilgaamžiškumą. Šiame straipsnyje nagrinėjamos laminavimo nesėkmių priežastys bei praktinės taisomosios strategijos, kurias gamintojai taiko šiai problemai išvengti ir užtikrinti savo acetato akiniai išlaikoma nuosekli kokybė.
Spalvotų sluoksnių atsiskyrimo priežastys laminuotuose acetato akiniuose
Medžiagų kokybė ir klijų savybės
Pagrindinis spalvotų sluoksnių atsiskyrimo priežastis acetatinėse rėmelėse yra tiek acetatinių medžiagų, tiek klijų, naudojamų sluoksniams sujungti, kokybė. Žemos kokybės acetatas turi molekulinės struktūros netolygumų, paviršiaus užterštumo ar per didelio drėgmės kiekio, dėl ko nepavyksta tinkamai sujungti sluoksnių. Kai rankomis gaminamas acetatas gamiamas naudojant žemos kokybės medžiagas, klijai negali sukurti stiprių cheminių ir mechaninių ryšių tarp sluoksnių. Be to, klijų sudėtys, kurioms trūksta pakankamos lankstumo ar sukietėjimo savybių, negali kompensuoti natūralaus acetato išsiplėtimo ir susitraukimo temperatūros svyravimų metu, todėl atsiranda įtempimo sąlygotas sluoksnių atsiskyrimas.
Aplinkos poveikis ir šiluminis įtempimas
Temperatūros ciklinumas ir drėgmės poveikis yra svarbūs aplinkos veiksniai, kurie sukelia atskilimą specialiai pagamintuose acetato akinių rėmeliuose. Acetato medžiaga plečiasi ir susitraukia skirtingais greičiais nei klijų sluoksnis, todėl staigiai keičiantis aplinkos sąlygoms kyla vidinė įtampa. Ilgalaikis saulės šviesos, karščio šaltinių ar drėgnoje aplinkoje poveikis šį procesą pagreitina. Rankomis gaminami acetato rėmeliai, laikomi nekontroliuojamos klimato sąlygų sandėlyje arba galutinių vartotojų aplinkoje, kurioje temperatūra staigiai svyruoja, turi didesnį atskilimo rizikos lygį. Šiluminė įtampa ypač stipri laminuotose konstrukcijose, kur keli sluoksniai plečiasi skirtingais greičiais, sukuriant nuožulniąsias jėgas, kurios laikui bėgant silpina klijų ryšius.
Gamybos ir apdorojimo veiksniai, prisidedantys prie atskilimo
Laminavimo technika ir slėgio kontrolė
Laminavimo procesas paties tiesiogiai lemia, ar įvyks spalvotų sluoksnių atskyrimas baigtuose acetatiniuose akiniuose. Nepakankamas slėgis laminavimo etape neleidžia acetatiniams sluoksniams ir klijams tinkamai susilieti, todėl susidaro silpnas sukibimas. Priešingai, per didelis slėgis gali sukelti matmeninį iškraipymą arba klijų išsisklaidymą, kuris pažeidžia konstrukcinę vientisumą. Taip pat ypač svarbus yra šildymo režimas laminavimo metu: nepakankama kietinimo temperatūra neleidžia klijams visiškai susikryžminėti, o per didelė temperatūra gali pabloginti tiek acetatinės medžiagos, tiek klijų savybes. Gamintojai, gaminantys individualius acetatinius rėmelius, privalo tiksliai kontroliuoti slėgį, temperatūrą ir kietinimo trukmę, kad visose gamybos partijose būtų pasiekiami nuolatiniai rezultatai.
Paviršiaus paruošimas ir teršalų valdymas
Prieš laminuojant acetato medžiagos paviršiai turi būti kruopščiai išvalyti ir paruošti, kad būtų užtikrintas klijų kontaktas ir sukibimas. Dulkių, aliejų, likusių poliravimo medžiagų ar formos atlaisvinimo agentų susidaro barjeras, kuris trukdo tinkamam sluoksnių sukibimui. Daugelis acetato rėmelių patiria sluoksniavimą dėl to, kad laminavimo procesas buvo vykdomas be kruopščios paviršiaus paruošties. Gamintojai, taikantys griežtus valymo protokolus ir teršalų kontrolę, žymiai sumažina atskilimo defektus. Rankomis gaminamų acetato gamybos aplinkoje reikia skirtų valymo vietų, kontroliuojamo drėgnumo lygio ir reguliarių kokybės patikrinimų, kad visame gamybos cikle būtų išlaikyta paviršiaus vientisumas.
Korekcijos veiksmai ir kokybės prevencijos strategijos
Medžiagos specifikacija ir tiekėjų kvalifikacija
Spalvotų sluoksnių atsiskilimo prevencija acetatinėse akinių rėmelėse prasideda nuo griežtų medžiagų specifikacijų ir tiekėjų kvalifikavimo procesų. Gamintojai privalo įsigyti acetatinę medžiagą iš patikimų tiekėjų, kurie palaiko nuolatinio kokybės lygio standartus ir gali pateikti techninę dokumentaciją apie drėgmės kiekį, spalvų stabilumą bei klijų suderinamumą. Specialiųjų acetatinių gamintojų reikia įdiegti įeinamosios medžiagos bandymų protokolus, kurie patvirtintų fizinės savybes prieš tai, kai medžiagos patenka į laminavimo procesą. Klijų pasirinkimas turi remtis išsamiais suderinamumo bandymais su konkrečiomis acetatinių gaminių formulėmis, naudojamomis gamyboje. Reguliarios tiekėjų gamybos vietų audito ir partijų lygio bandymai stiprina kokybės užtikrinimą bei leidžia nustatyti galimus problemas dar prieš tai, kai jos paveiktų baigtus acetatinius rėmelius.
Proceso kontrolė ir aplinkos valdymas
Stiprių procesų kontrolės įdiegimas tiesiogiai sumažina delaminavimo atvejus laminuotų acetato akinių gamyboje. Operatoriai privalo stebėti ir dokumentuoti kiekvienos partijos laminavimo slėgį, temperatūrą ir kietėjimo laiką. Aplinkos kontrolė, įskaitant klimatuojamas gamybos patalpas, drėgmės valdymo sistemas ir temperatūros stebėjimo priemones, mažina gamybos metu susidarančią aplinkos sąlygotą įtampą. Rankomis gaminamų acetato akinių gamybai reikia skirtų sandėliavimo patalpų, kuriose palaikoma pastovi temperatūra ir drėgmė, kad būtų išvengta delaminavimo dar prieš gamybą. Taip pat reikia kontroliuoti po gamybos apdorojimą: acetato rėmeliai turi būti saugomi apsauginėje pakuotėje ir vežami pastovios temperatūros sąlygomis, kad būtų išsaugota laminuotų jungčių vientisumas.
Bandomoji veikla ir kokybės užtikrinimo protokolai
Visapusiški bandymų protokolai nustato delaminavimo defektus dar prieš tai, kai produktai pasiekia klientus. Vaizdinė inspekcija kontroliuojamos šviesos sąlygomis atskleidžia spalvų sluoksnių atsiskyrimą, pakėlimą ar atsiskilimą rėmelio kraštuose ir paviršiaus srityse. Adhezijos stiprumo bandymai, atliekami naudojant tempimo ar sukimo bandymų metodus, kiekybiškai įvertina sukibimo vientisumą ir nustato silpnas laminavimo vietas. Temperatūros ciklų bandymai imituoją klientų naudojimo sąlygas ir atskleidžia delaminavimo problemas, kurios iškyla realaus pasaulio temperatūros svyravimų sąlygomis. Drėgmės absorbcijos bandymai su acetato akinių mėginiais rodo, ar medžiagos stabilumas atitinka projektavimo specifikacijas. Gamintojai, taikantys šiuos kokybės užtikrinimo priemones, užtikrina, kad individualūs acetato rėmeliai ir rankomis gaminami acetato produktai atitinka ilgaamžiškumo standartus ir klientų lūkesčius.
DUK
Kokios konkrečios sąlygos sukelia spalvų sluoksnių atsiskyrimą acetato rėmeliuose?
Spalvų sluoksnių atsiskyrimas acetatinėse rėmelėse sukeliamas kelių veiksnių: netinkamos medžiagos kokybės, silpnų klijų sąryšių, temperatūros svyravimų, drėgmės poveikio ir gamybos defektų, pvz., netinkamo paviršiaus paruošimo ar neteisingo laminavimo slėgio. Ši problema dažniausiai pasireiškia, kai susiliečia keli veiksniai vienu metu, pvz., žemos kokybės acetatinė medžiaga kartu su aplinkos poveikiu arba rankomis gaminamų acetatinių rėmelių staigūs temperatūros pokyčiai be klimato apsaugos.
Kaip gamintojai gali aptikti laminavimo defektus prieš pristatydami acetatines akinių rėmeles klientams?
Gamintojai laminationo defektus aptinka vizualiai tikrindami matomą atsiskilimą arba pakėlimą rėmo kraštuose, atlikdami sukibimo stiprumo bandymus, kad įvertintų jungties vientisumą, šiluminio ciklinio bandymus, kurie imituoją vartotojų naudojimo sąlygas, ir drėgmės įsisavinimo bandymus, kurie atskleidžia medžiagos stabilumo problemas. Reguliarios kiekvienos gamybos partijos atrankos kartu su 100 procentų vizualine aukšto rizikos zonų patikra užtikrina, kad defektūs specialūs acetatiniai ir rankomis gaminami acetatiniai akiniai būtų nustatyti ir pašalinti iš platinimo grandinės.
Ar laminationo defektus galima pašalinti jau pagamintuose acetatiniuose akiniuose?
Laminavimo defektai baigtuose acetatinėse akinių rėmeliuose paprastai nėra ekonomiškai taisomi dėl sudėtingumo atšaukti esamą delaminavimą ir pakartotinai laminuoti, nepažeidžiant rėmo geometrijos, paviršiaus apdorojimo ar estetinio vaizdo. Gamintojai pirmenybę teikia defektų prevencijai, taikydami griežtą procesų kontrolę ir kokybės užtikrinimą, o ne bandydami remontuoti po gamybos. Individualūs acetatiniai rėmeliai, kuriuose aptinkamas delaminavimas, paprastai keičiami, o ne taisomi, todėl prevencija yra žymiai naudingiau nei bandymai pašalinti trūkumus po rankomis gaminamų acetatinių gaminių gamybos pabaigos.



