
 EN
Atsetaadi prillide mõõtmete kahanevus pärast kuumutust: ennetusstrateegiad prillide brändidele
Avasta teaduslikult põhjendatud strateegiad, et vähendada kuumutamisel tekkinud kahanevust 30–40%. Tagada täpsus, kvaliteet ja brändi usaldus – lae parimad tavapärasused kohe alla.
Mõõtmete kahanevus atsetaadi prillide puhul esindab ühte tänapäeva prillidebrändide jaoks kõige jätkuvamatest tootmisprobleemidest. Kui atsetaatsed raamid läbivad kuumutusprotsessi, võib materjal kokku tõmmata, mis põhjustab sobivuse ebakorrapärasusi, optilist valesti paigutumist ja klientide rahulolematust. Selle kokkutõmbumise mõistmine ja ennetamine on oluline toote kvaliteedi ja brändi maine säilitamiseks. Probleem muutub eriti teravnenuks kohandatud atsetaatsedesignide tootmisel, kus täpsus mõjutab otseselt nii esteetilist muljet kui ka funktsionaalset toimivust.
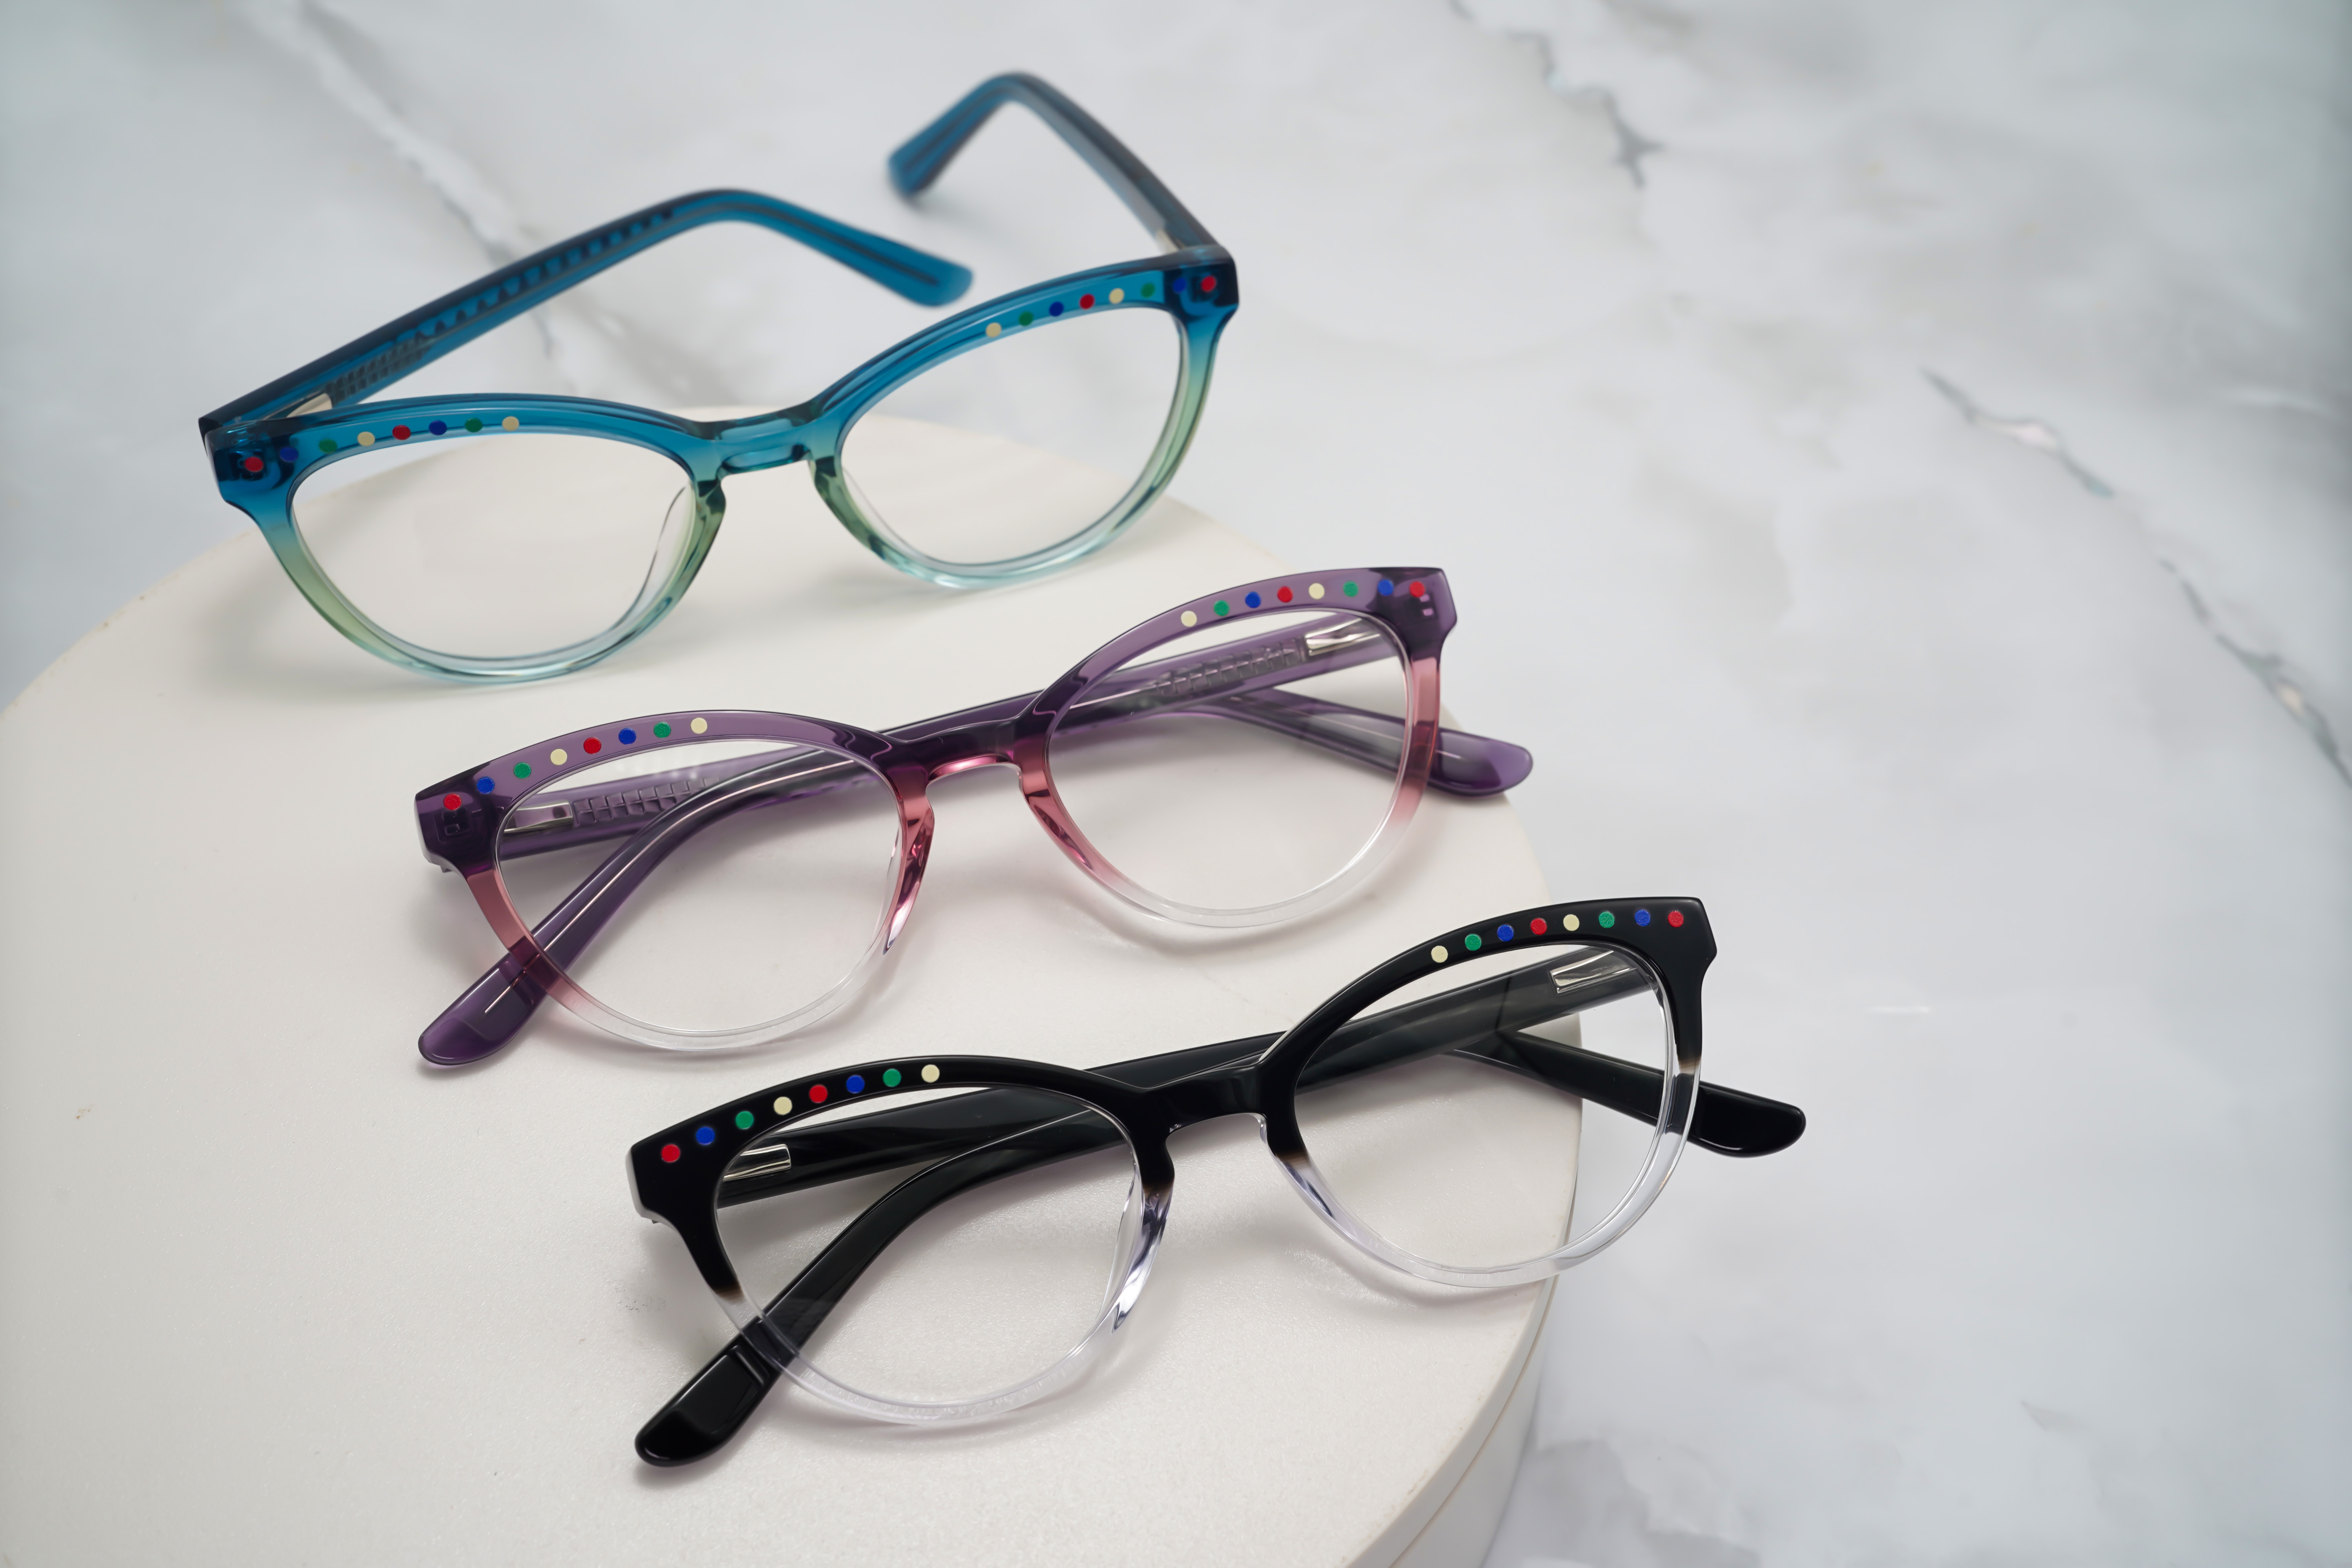
Atsetaatriaamid on saanud eelistatud materjaliks kõrgklassilise silmalaugute tootmisel nende erakordse vastupidavuse, elavate värvivalikute ja ülima optilise läbipaistvuse tõttu. Siiski teeb järeltootmise kuumutusfaas tekkida soojus- ja keemilist pinget, mis võib põhjustada mõõtmete muutusi. Silmalaugumärgid, kes rakendavad tootmisel süstemaatilisi ennetusstrateegiaid, saavad peaaegu täielikult vältida kokkutõmbumisega seotud vigu ning tagada ühtlase raami mõõtmete säilimise kogu tootmissarja jooksul.
Mõõtmete kokkutõmbumise mõistmine kuumutusprotsessides
Atsetaatriaami kokkutõmbumise teaduslik alus
Atsetaadmaterjal läbib kuumutamisel keemilist teisendumist, kus jääksolventid aurustuvad ja polümeerahelad ümberpaigutuvad. See protsess teeb loomulikult dimensioonilise muutuse. Kui atsetaadraamid soojendatakse või neile mõjub keemiline katalüsaator, vabaneb materjali maatriksist niiskus ja lenduvad orgaanilised ühendid. Nende ainete kaotus vähendab materjali kogumahu ja põhjustab raamide veidi kokkutõmbumist. Temperatuurikõikumised jahtumisfaasis suurendavad seda efekti, kuna raami erinevad osad jahtuvad erineva kiirusega.
Kahjutuse tõsidus sõltub mitmest tegurist: spetsiifilisest atsetaadiühendite koostisest, materjali paksusest, raami geomeetria keerukusest ning kuumutusprotsessi kestvusest ja intensiivsusest. Käsitööga valmistatud atsetaadi raamidel esineb sageli märgatavam kahjutuse muutlikkus, kuna nende valmistamisel on mitu käsitsi töötlemise etappi, mille igaüks teeb lisaks väikeseid temperatuuri- ja niiskusmuutusi. Eriliste mustri- või kujunduslahendustega kohandatud atsetaadi raamidel on suurem kahjutuse oht, kuna materjali pinge keskendub üleminekutsoonades.
Mõju optilisele toimimisele ja istumisele
Ise väikesed mõõtmete muutused atsetaatses prillide raamides võivad häirida optilist joondust. Kui raamid vähenevad asümmeetriliselt, nihkub läätste asend, mille tõttu muutub prisma-korrektsioon ja nägemiskomfort. Sild, mis väheneb ebavõrdselt, võib põhjustada rõhupunkte ninas ning vähendada kandmise komforti. Täppide pikkuse vähenemine muudab raamide asetumist kõrvades, mis võib põhjustada nende libisemise või liialdatud rõhu tekkimise. Need näiliselt pisikesed muutused kogunevad kokku mõõtmetel funktsionaalseteks probleemideks, mida tarbijad märkavad kohe.
Prillidebrändide jaoks, kes tagavad täpsed optilised spetsifikatsioonid, esindab kokkutõmbumisest tingitud mõõtmete kõrvalekaldumine kvaliteediga seotud riski. Müügikohtade ja jaekaubandusettevõtete ootus on, et kogu laos olevate raamide mõõtmed oleksid ühtlased, samuti ootavad lõppkasutajad, et raamid vastaksid reklaamitud sobivusnõuetele. Iga kõrvalekalle teeb võimalikuks garantii- ja tagastusnõuded ning kahjustab klientide suhteid.
Tõestatud ennetusstrateegiad atsetaatsraamide tootmiseks
Kütmistemperatuuri ja -kestuse optimeerimine
Tõhusaim vähendamise strateegia põhineb täpsetel tingimustel kõvastamise ajal. Mitte kiirendada kõvastamist kõrgema temperatuuriga, vaid rakendada astmelisi kõvastamisprotokolle, mis võimaldavad atsetaatri raamidele aeglaselt stabiilsuse saavutada. Aeglane kõvastamine mõõdukatel temperatuuridel vähendab sisemist pinget ja aeglustab lahusti aurumist. See kontrollitud lähenemisviis võtab rohkem aega, kuid tagab parema mõõtmete stabiilsuse.
Kaasaegsed programmieraldatavad temperatuuriastmelised kõvastusahjud võimaldavad tootjatel luua kohandatud atsetaatri kõvastusprofiele, mis on kohandatud konkreetsetele raamidele. Ideaalne protokoll hõlmab esmalt 30-minulist madala temperatuuri faasi 40–50 °C juures, et tagada esialgne stabiilsus, seejärel astmelist temperatuuri tõusu sihtkõvastustemperatuurini ning lõpuks aeglast jahtumisfaasi. See mitmefaasiline lähenemisviis vähendab tõhusamalt kahanevat mõõtu kui tavapärased ühe temperatuuraga kõvastusmeetodid.
Materjalivalik ja eel-töötlemise meetodid
Mitte kõik atsetaadi segud ei kontrahdu ühtemoodi. Prillidebrändid peaksid ostma atsetaadi raamideid tarnijatelt, kes pakuvad üksikasjalikke materjali-eritingimusi, sealhulgas kokkutõmbumismäärasid standardsetes kuumutus tingimustes. Kõrgklassilisel atsetaadil, mille jääklahusti sisaldus on väiksem, esineb loomulikult vähem mõõtmete muutusi. Kui valitakse atsetaadi prillide kohandatud tootmiseks, tuleb eelistada tarnijaid, kes pakkuvad ettekuivatatud või ettestabiliseeritud materjali.
Eelkütmisega stabiliseerimine on kasutamata ennetusmeetod. Enne käsitsi valmistatud atsetaadi raamide lõplikku kuumutamist võivad tootjad neid 24–48 tundi hoiustada õhuniiskusega reguleeritavas ruumis. See pehme aklimatisatsioon võimaldab pinnaniiskusel tasakaalustuda materjali sisemusega ning vähendada radikaalset aurumist, mis toimub tööstusliku kuumutamise ajal. Mitmed prillidebrändid teatasid selle lihtsa eeltoimetuse kasutamisest 30–40% kokkutõmbumise vähenemisest.
Pärast kuumutamist toimuv mõõtmete kontroll ja korrigeerimine
Isegi optimaalsete kuumutusprotokollide korral jääb mõõtmete muutumine osaliselt vältimatuks. Lahenduseks on range pärastkuumutusmõõtmiste protokolli rakendamine. Kõrgtäpsusega optilised võrdlusseadmed ja digitaalsed mõõtesüsteemid suudavad tuvastada atsetaatses prilliraamides kokkutõmbumist 0,1 millimeetri täpsusega. Kui konkreetsete raamikujunduste jaoks on kokkutõmbumismustrid kindlaks tehtud, saavad tootjad tööriistade mõõtmeid või kuumutusparameetreid kohandada, et seda kompenseerida.
Kvaliteedikontrolli protokollid peavad hõlmama iga tootmispartii juhuslikku valimit. Kui mõõtmised näitavad kokkutõmbumist, mis ületab lubatavaid tolerantsi, saab partiile teha täiendavaid soojendusetsükleid, mis stabiilsustavad mõõtmeid enne saatmist. Selle kontrolli samm nõuab investeeringut mõõtevarustusse, kuid see kaob tõhusalt mõõtmete muutumisega seotud kaebused.
Tööstuslikud parimad tavapraksised järjepideva raami kvaliteedi tagamiseks
Dokumenteerimine ja standardiseerimine kogu tootmisprotsessis
Prillidebrändid, kes toodavad kohandatud atsetaadi disainiga prille, peavad säilitama üksikasjalikku dokumentatsiooni iga raami mudeli kokkutõmbumismustreid. Ajaloolise kokkutõmbumisandmete jälgimisega saavad tootjad arendada ennustusmudeleid, mis juhivad tulevase tootmise kohandusi. Mõned tänapäevased tootmisrajatised hoiavad digitaalseid kokkutõmbumisprofiele, mis on seotud konkreetsete atsetaadi tarnijatega, kuumutusseadmetega ja aastaaegsete niiskusmuutustega. See andmetele tuginev lähenemisviis kaob arvamuste ja kindlustab järjepidevuse kogu tootmisprotsessis.
Standardiseerimisprotokollid peaksid hõlmama materjalide vastuvõtuinspekteerimist, enne kuumutamist toimuvat salvestamistingimusi, kuumutusmasinate hooldusgraafikuid ning pärast kuumutamist tehtavaid mõõtmisprotseduure. Kui kõik käsitsi valmistatud atsetaadi tootmine järgib täpselt samu protokolle, muutub kokkutõmbumine ennustatavaks ja reguleeritavaks, mitte juhuslikuks.
Töötajate koolitus ja seadmete kalibreerimine
Inimlik viga mõjutab oluliselt kahanevust. Tootmispersoonal peab olema selge ettekujutus sellest, kuidas temperatuuri muutused, kuumutamise kestuse muutumine ja niiskuslangused mõjutavad lõplikke raami mõõtmeid. Regulaarne koolitus tagab kuumutusprotokollide ühtlase täitmise. Samuti on väga oluline seadmete kalibreerimine – kuumutusahjud tuleb kontrollida temperatuuri täpsuse tagamiseks iga kuu ja mõõtevahendeid tuleb kalibreerida sertifitseeritud standardite suhtes.
Silmalausete brändid, kes investeerivad töötajate koolitusse ja seadmete hooldusse, saavutavad pidevalt paremaid tulemusi kui tehased, kes kuumutamist käsitlevad tavapärase sammuna. See täpsusele pühendumine näitab, kui tõsiselt tootjad suhtuvad atsetaatsilmalausete kvaliteeti.
KKK
Miks atsetaatsilmalaused kahanevad kuumutamisel?
Atsetaat läbib kuumutamisel keemilisi ja füüsikalisi muutusi, kui jääksed lahustid aurustuvad ja polümeerahelad ümberpaigutuvad. See loomulik protsess vähendab materjali mahtu, põhjustades mõõtmete vähenemist. Temperatuuri kõikumised ja ebavõrdne jahtumine suurendavad veelgi kokkutõmbumist. Raami eri osad jahtuvad erineva kiirusega, mis teeb sisemist pinget ja avaldub mõõtmete kõrvalekaldumisena.
Kui palju kokkutõmbumist on atsetaatraamides lubatud?
Tööstusstandardid lubavad tavaliselt atsetaatsilmalaitsete korral kokkutõmbumist alla 0,3%. Mõned brändid aga säilitavad rangedama tolerantsi 0,1–0,2%, et tagada optiline täpsus ja sobivuse stabiilsus. Lubatud piir sõltub konkreetse raami disainist ja kasutusotstarbest. Käsitööna valmistatud atsetaatsaadused nõuavad sageli rangedamaid kontrollimeetodeid kui massitootmisega saadused.
Kas atsetaatsilmalaitsete kokkutõmbumist saab täielikult ära hoida?
Täielik kokkutõmbumise kõrvaldamine ei ole reaalne, sest kuumutus on põhimõtteliselt keemiline protsess. Siiski võimaldavad täiustatud ennetusstrateegiad kokkutõmbumise vähendamist täiesti tähtsusetu tasemeni alla 0,1%. Täpsed kuumutusprotokollid, eelstabiliseerimise töötlused ja pärast kuumutamist tehtavad kohandused vähendavad mõõtmete muutumist nii palju, et see lõpptoodetes ei ole enam tuvastatav.



