
 EN
Encolhimento Dimensional em Óculos de Acetato Após Cura: Estratégias de Prevenção para Marcas de Óculos
Descubra estratégias com base científica para reduzir o encolhimento durante a cura em 30–40%. Garanta precisão, qualidade e confiança da marca—baixe agora as melhores práticas.
Encolhimento dimensional em acetate eyewear representa um dos desafios de fabricação mais persistentes enfrentados pelas marcas de óculos atualmente. Quando as armações de acetato passam pelo processo de cura, pode ocorrer contração do material, levando a inconsistências no ajuste, desalinhamento óptico e insatisfação do cliente. Compreender e prevenir essa retração é fundamental para manter a qualidade do produto e a reputação da marca. O problema torna-se particularmente agudo na produção de designs personalizados em acetato, em que a precisão afeta diretamente tanto o apelo estético quanto o desempenho funcional.
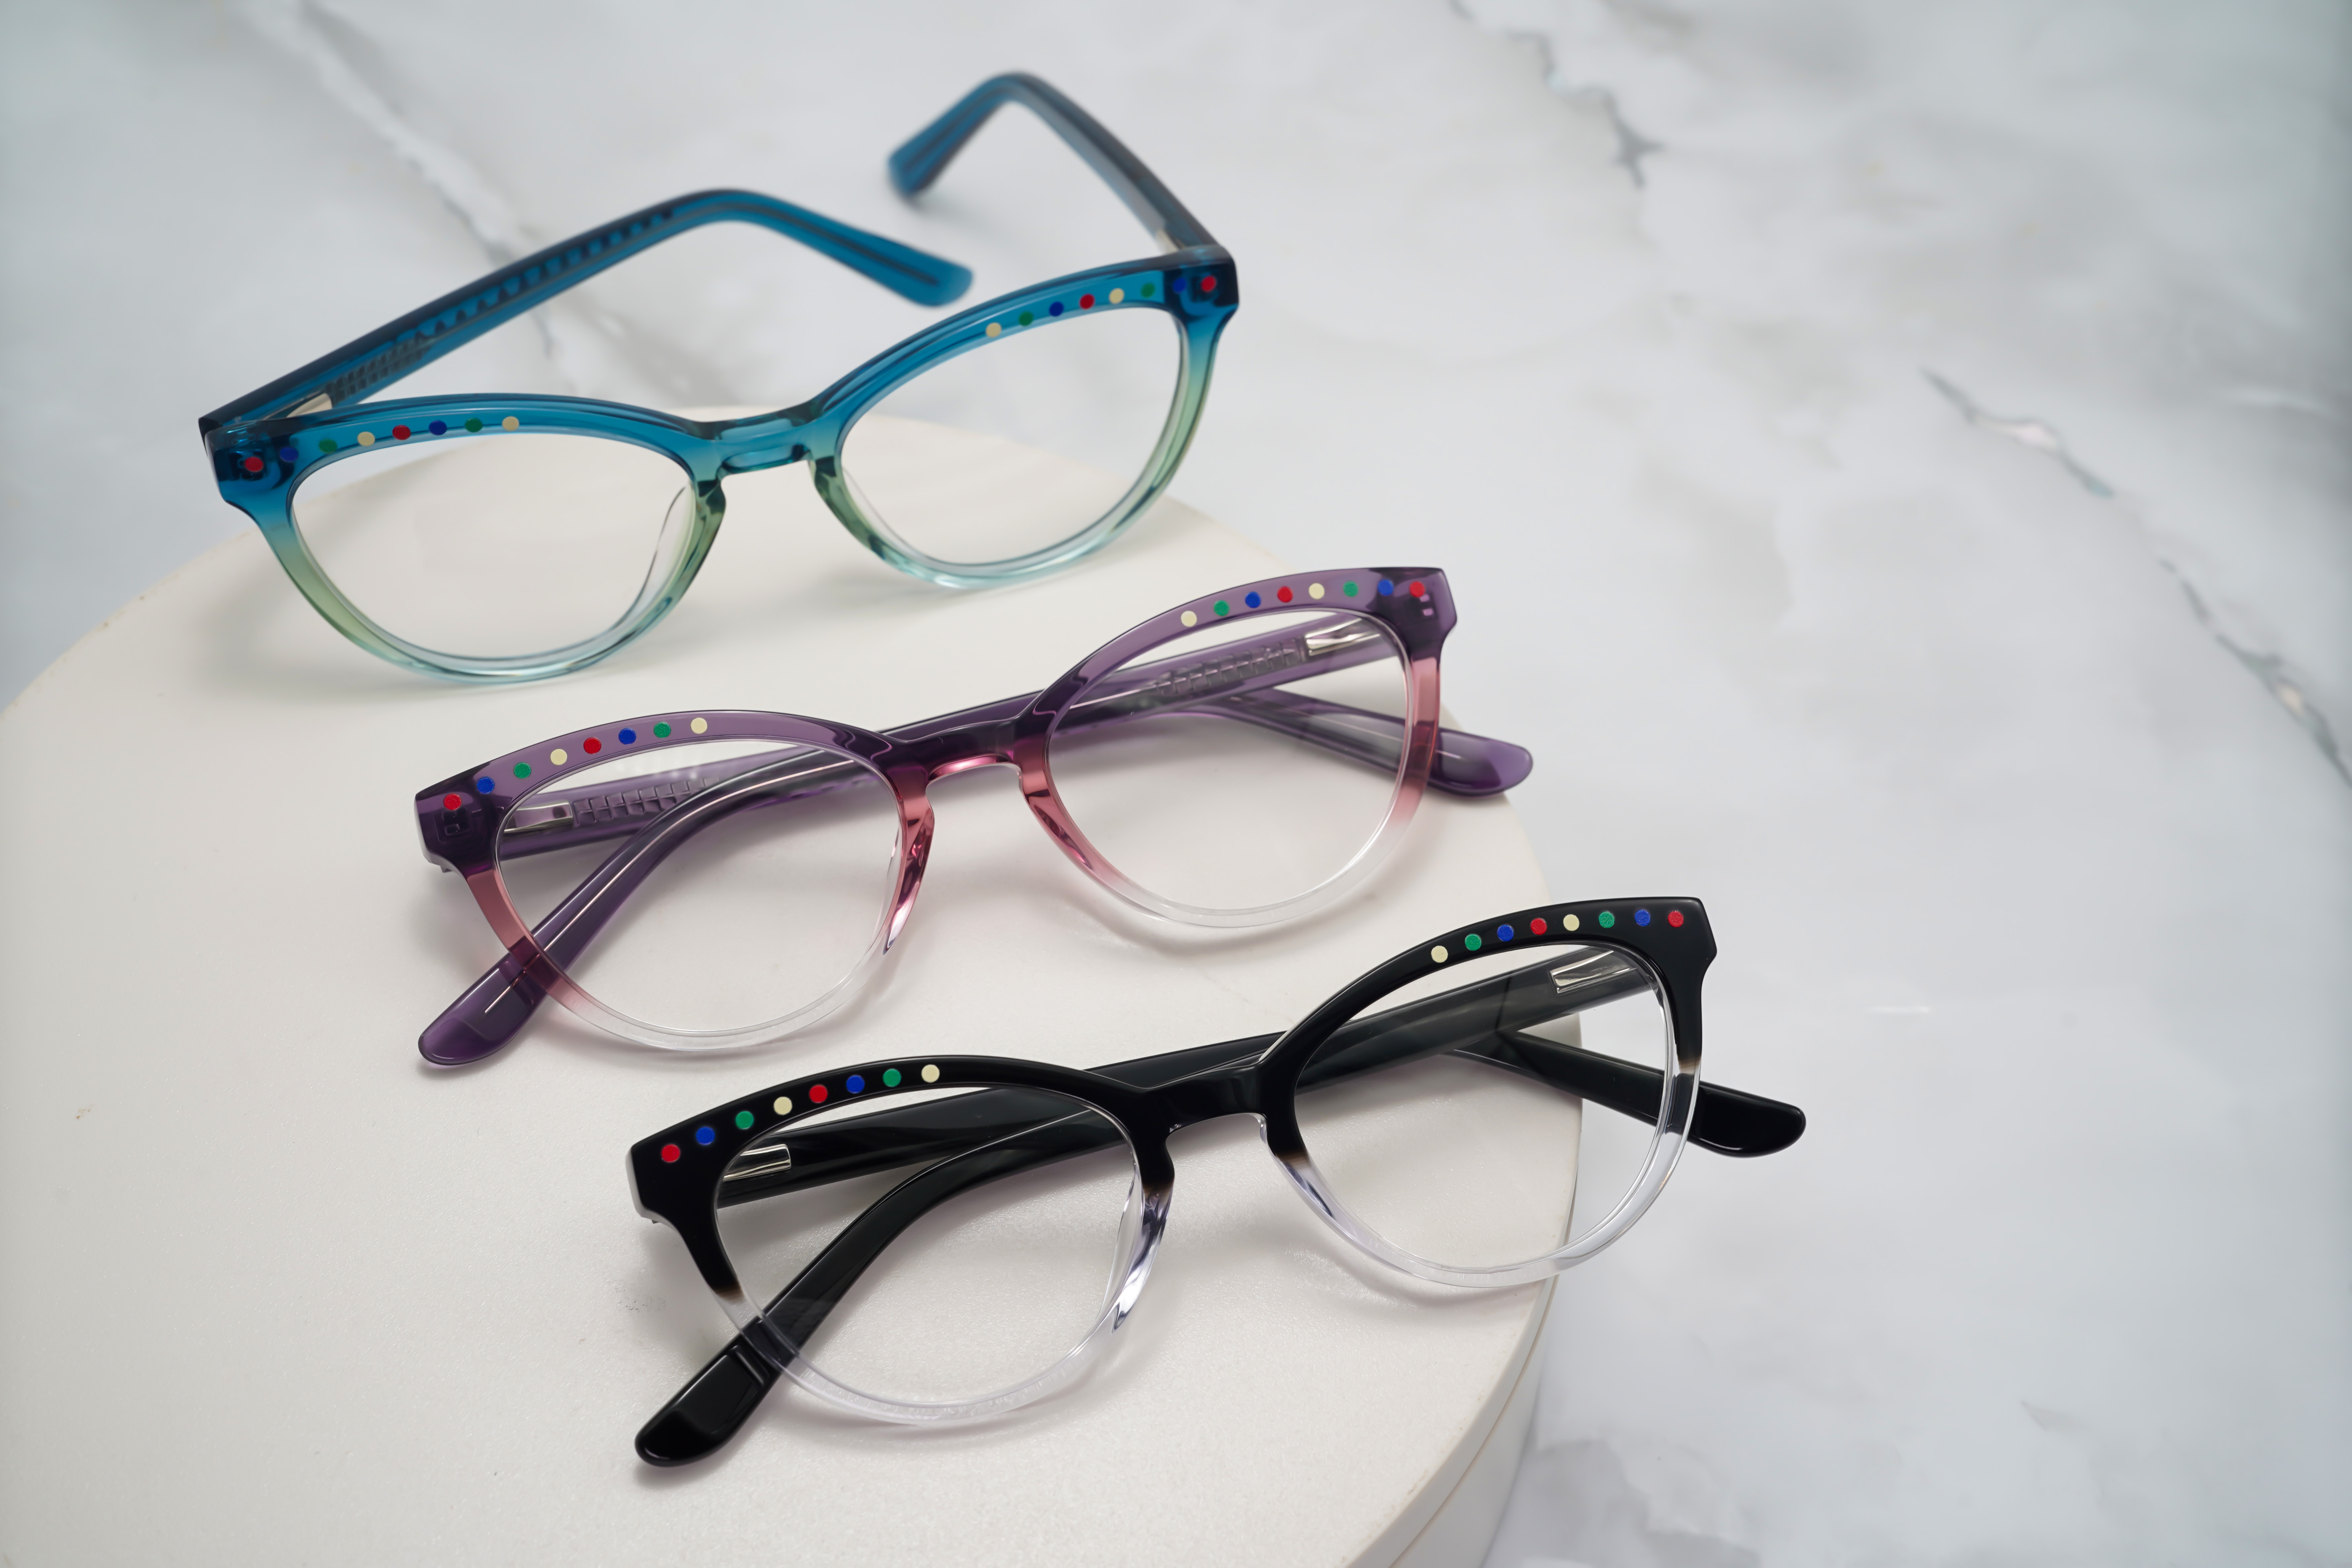
As armações de acetato tornaram-se o material preferido para a produção de óculos premium devido à sua durabilidade excepcional, opções vibrantes de cores e clareza óptica superior. Contudo, a fase de cura pós-produção introduz tensões térmicas e químicas que podem causar alterações dimensionais mensuráveis. As marcas de óculos que implementam estratégias sistemáticas de prevenção durante a fabricação conseguem eliminar praticamente os defeitos relacionados à retração e garantir dimensões consistentes das armações em toda uma série de produção.
Compreendendo a Retração Dimensional nos Processos de Cura
A Ciência por Trás da Retração das Armações de Acetato
O material acetato sofre transformação química durante a cura, quando os solventes residuais evaporam e as cadeias poliméricas se reorganizam. Esse processo produz naturalmente variações dimensionais. Quando as armações de acetato são aquecidas ou expostas a catalisadores químicos, a umidade e os compostos orgânicos voláteis escapam da matriz do material. A perda dessas substâncias reduz o volume total do material, fazendo com que as armações se contraiam ligeiramente. As flutuações de temperatura durante a fase de resfriamento acentuam esse efeito, pois diferentes regiões da armação esfriam em taxas distintas.
A gravidade da contração depende de diversos fatores: a composição específica do composto de acetato, a espessura do material, a complexidade da geometria da armação e a duração e intensidade do ciclo de cura. As armações de acetato feitas à mão frequentemente apresentam variações de contração mais acentuadas, pois envolvem múltiplas etapas manuais de processamento, cada uma introduzindo pequenas variações de temperatura e umidade. Os designs personalizados de acetato com padrões intrincados ou formas únicas enfrentam um risco elevado de contração, pois a tensão no material se concentra nas zonas de transição.
Impacto no Desempenho Óptico e no Ajuste
Até pequenas alterações dimensionais em óculos de acetato podem prejudicar o alinhamento óptico. Quando as armações encolhem de forma assimétrica, a posição das lentes se desloca, afetando a correção prismática e o conforto visual. Uma ponte que encolhe de maneira irregular pode causar pontos de pressão no nariz, reduzindo o conforto ao usar os óculos. A redução do comprimento das hastes altera a forma como as armações se assentam nas orelhas, podendo provocar escorregamento ou pressão excessiva. Essas mudanças aparentemente insignificantes acumulam-se, gerando problemas funcionais mensuráveis que os clientes percebem imediatamente.
Para marcas de óculos que garantem especificações ópticas precisas, a deriva dimensional induzida pelo encolhimento representa um risco à qualidade. Varejistas e distribuidores esperam dimensões consistentes nas armações de todo o estoque, e os usuários finais esperam que as armações correspondam às especificações de ajuste anunciadas. Qualquer desvio gera solicitações de garantia, devoluções e danos aos relacionamentos com os clientes.
Estratégias comprovadas de prevenção na fabricação de armações de acetato
Otimização do controle da temperatura e da duração da cura
A estratégia mais eficaz para prevenir encolhimento envolve o controlo preciso do ambiente de cura. Em vez de acelerar ciclos de cura com calor elevado, os fabricantes de óculos devem implementar protocolos graduados de cura que permitam às armações em acetato estabilizarem-se progressivamente. A cura lenta a temperaturas moderadas minimiza a concentração de tensões internas e reduz a taxa de evaporação do solvente. Esta abordagem controlada demora mais tempo, mas produz uma estabilidade dimensional superior.
Fornos modernos de cura com rampas de temperatura programáveis permitem que os fabricantes estabeleçam perfis personalizados de cura para acetato, adaptados a designs específicos de armações. O protocolo ideal inclui uma fase inicial a baixa temperatura (40–50 °C) durante 30 minutos, para permitir uma estabilização inicial, seguida de um aumento gradual da temperatura até à temperatura-alvo de cura e, por fim, uma fase de arrefecimento lento. Esta abordagem em múltiplos estágios reduz drasticamente o encolhimento em comparação com os métodos convencionais de cura a temperatura única.
Seleção de Materiais e Técnicas de Pré-Processamento
Nem todas as formulações de acetato encolhem de forma igual. As marcas de óculos devem adquirir armações de acetato de fornecedores que forneçam especificações detalhadas do material, incluindo taxas de encolhimento sob condições-padrão de cura. O acetato de alta qualidade, com menor teor residual de solvente, apresenta naturalmente menor alteração dimensional. Ao selecionar acetato para a produção de óculos personalizados, priorize fornecedores que ofereçam material pré-seco ou pré-estabilizado.
A estabilização pré-cura representa uma tática preventiva subutilizada. Antes de submeter armações artesanais de acetato à cura final, os fabricantes podem expô-las a câmaras de umidade ambiente por 24–48 horas. Essa aclimatação suave permite que a umidade superficial se equilibre com o interior do material, reduzindo a evaporação intensa que ocorre durante a cura industrial. Várias marcas de óculos relatam redução de 30–40% no encolhimento utilizando esse simples pré-tratamento.
Verificação e Ajuste Dimensional Pós-Cura
Mesmo com protocolos ideais de cura, alguma variação dimensional permanece inevitável. A solução envolve a implementação de protocolos rigorosos de medição pós-cura. Comparadores ópticos de alta precisão e sistemas digitais de medição conseguem detectar encolhimento em óculos de acetato dentro de 0,1 milímetro. Assim que os padrões de encolhimento forem identificados para designs específicos de armações, os fabricantes poderão ajustar as dimensões das ferramentas ou os parâmetros de cura para compensar.
Os protocolos de controle de qualidade devem incluir amostragem aleatória de cada lote de produção. Se as medições revelarem encolhimento acima das tolerâncias aceitáveis, o lote poderá ser submetido a ciclos adicionais de tratamento térmico que estabilizam as dimensões antes do embarque. Essa etapa de verificação exige investimento em equipamentos de medição, mas elimina efetivamente reclamações relacionadas à deriva dimensional.
Práticas recomendadas da indústria para qualidade consistente de armações
Documentação e padronização em toda a produção
As marcas de óculos que produzem designs personalizados em acetato devem manter documentação detalhada dos padrões de retração para cada modelo de armação. Ao acompanhar dados históricos de retração, os fabricantes desenvolvem modelos preditivos que orientam ajustes futuros na produção. Algumas instalações avançadas mantêm perfis digitais de retração vinculados a fornecedores específicos de acetato, equipamentos de cura e variações sazonais de umidade. Essa abordagem baseada em dados elimina suposições e garante consistência entre lotes de produção.
Os protocolos de padronização devem abranger inspeções na recepção dos materiais, condições de armazenamento pré-cura, cronogramas de manutenção das máquinas de cura e procedimentos de medição pós-cura. Quando toda a produção artesanal de acetato segue protocolos idênticos, a retração torna-se previsível e controlável, em vez de aleatória.
Capacitação de Funcionários e Calibração de Equipamentos
Erros humanos contribuem significativamente para a variabilidade da contração. A equipe de fabricação deve compreender como ajustes de temperatura, alterações na duração da cura e flutuações de umidade afetam as dimensões finais da armação. Treinamentos regulares garantem a execução consistente dos protocolos de cura. A calibração dos equipamentos é igualmente crítica: fornos de cura devem ser verificados mensalmente para assegurar a precisão da temperatura, e os instrumentos de medição devem ser calibrados conforme padrões certificados.
Marcas de óculos que investem em treinamento de operadores e manutenção de equipamentos obtêm consistentemente resultados superiores em comparação com instalações que tratam a cura como uma etapa rotineira. Esse compromisso com a precisão demonstra o grau de seriedade com que os fabricantes abordam a qualidade dos óculos em acetato.
Perguntas frequentes
Por que os óculos em acetato encolhem durante a cura?
O acetato sofre transformação química e física durante a cura, à medida que os solventes residuais evaporam e as cadeias poliméricas se reorganizam. Esse processo natural reduz o volume do material, causando contração dimensional. Flutuações de temperatura e arrefecimento desigual agravam ainda mais a retração. Diferentes regiões da armação arrefecem a taxas distintas, gerando tensões internas que se manifestam como desvio dimensional.
Qual é a quantidade de retração aceitável em armações de acetato?
As normas do setor normalmente aceitam retração inferior a 0,3 % em óculos de acetato. Contudo, algumas marcas mantêm tolerâncias mais rigorosas de 0,1–0,2 % para garantir precisão óptica e consistência no ajuste. O limiar aceitável depende do design específico da armação e da aplicação pretendida. Produtos de acetato artesanais exigem, frequentemente, controlos mais apertados do que designs produzidos em massa.
É possível eliminar por completo a retração em óculos de acetato?
A eliminação completa da contração não é realista, pois a cura representa um processo químico fundamental. Contudo, estratégias avançadas de prevenção podem reduzir a contração a níveis desprezíveis abaixo de 0,1%. Protocolos de cura de precisão, tratamentos de pré-estabilização e ajustes pós-cura minimizam a deriva dimensional até o ponto em que ela se torna indetectável nas armações acabadas.



