
 EN
Sự co ngót về kích thước ở kính gọng axetat sau khi đóng rắn: Các chiến lược phòng ngừa dành cho các thương hiệu kính
Khám phá các chiến lược dựa trên khoa học nhằm giảm hiện tượng co ngót trong quá trình đóng rắn từ 30–40%. Đảm bảo độ chính xác, chất lượng và niềm tin của thương hiệu—tải ngay các thực hành tốt nhất.
Sự co ngót về kích thước trong kính gọng axetat đại diện cho một trong những thách thức sản xuất dai dẳng nhất mà các thương hiệu kính mắt đang đối mặt hiện nay. Khi khung kính làm từ acetate trải qua quá trình đóng rắn, vật liệu có thể co lại, dẫn đến sự không đồng nhất về độ vừa vặn, lệch trục quang học và sự không hài lòng của khách hàng. Việc hiểu rõ và ngăn ngừa hiện tượng co rút này là yếu tố then chốt để duy trì chất lượng sản phẩm cũng như uy tín thương hiệu. Vấn đề trở nên đặc biệt nghiêm trọng khi sản xuất các thiết kế acetate theo yêu cầu, bởi độ chính xác ở đây ảnh hưởng trực tiếp cả đến tính thẩm mỹ lẫn hiệu năng chức năng.
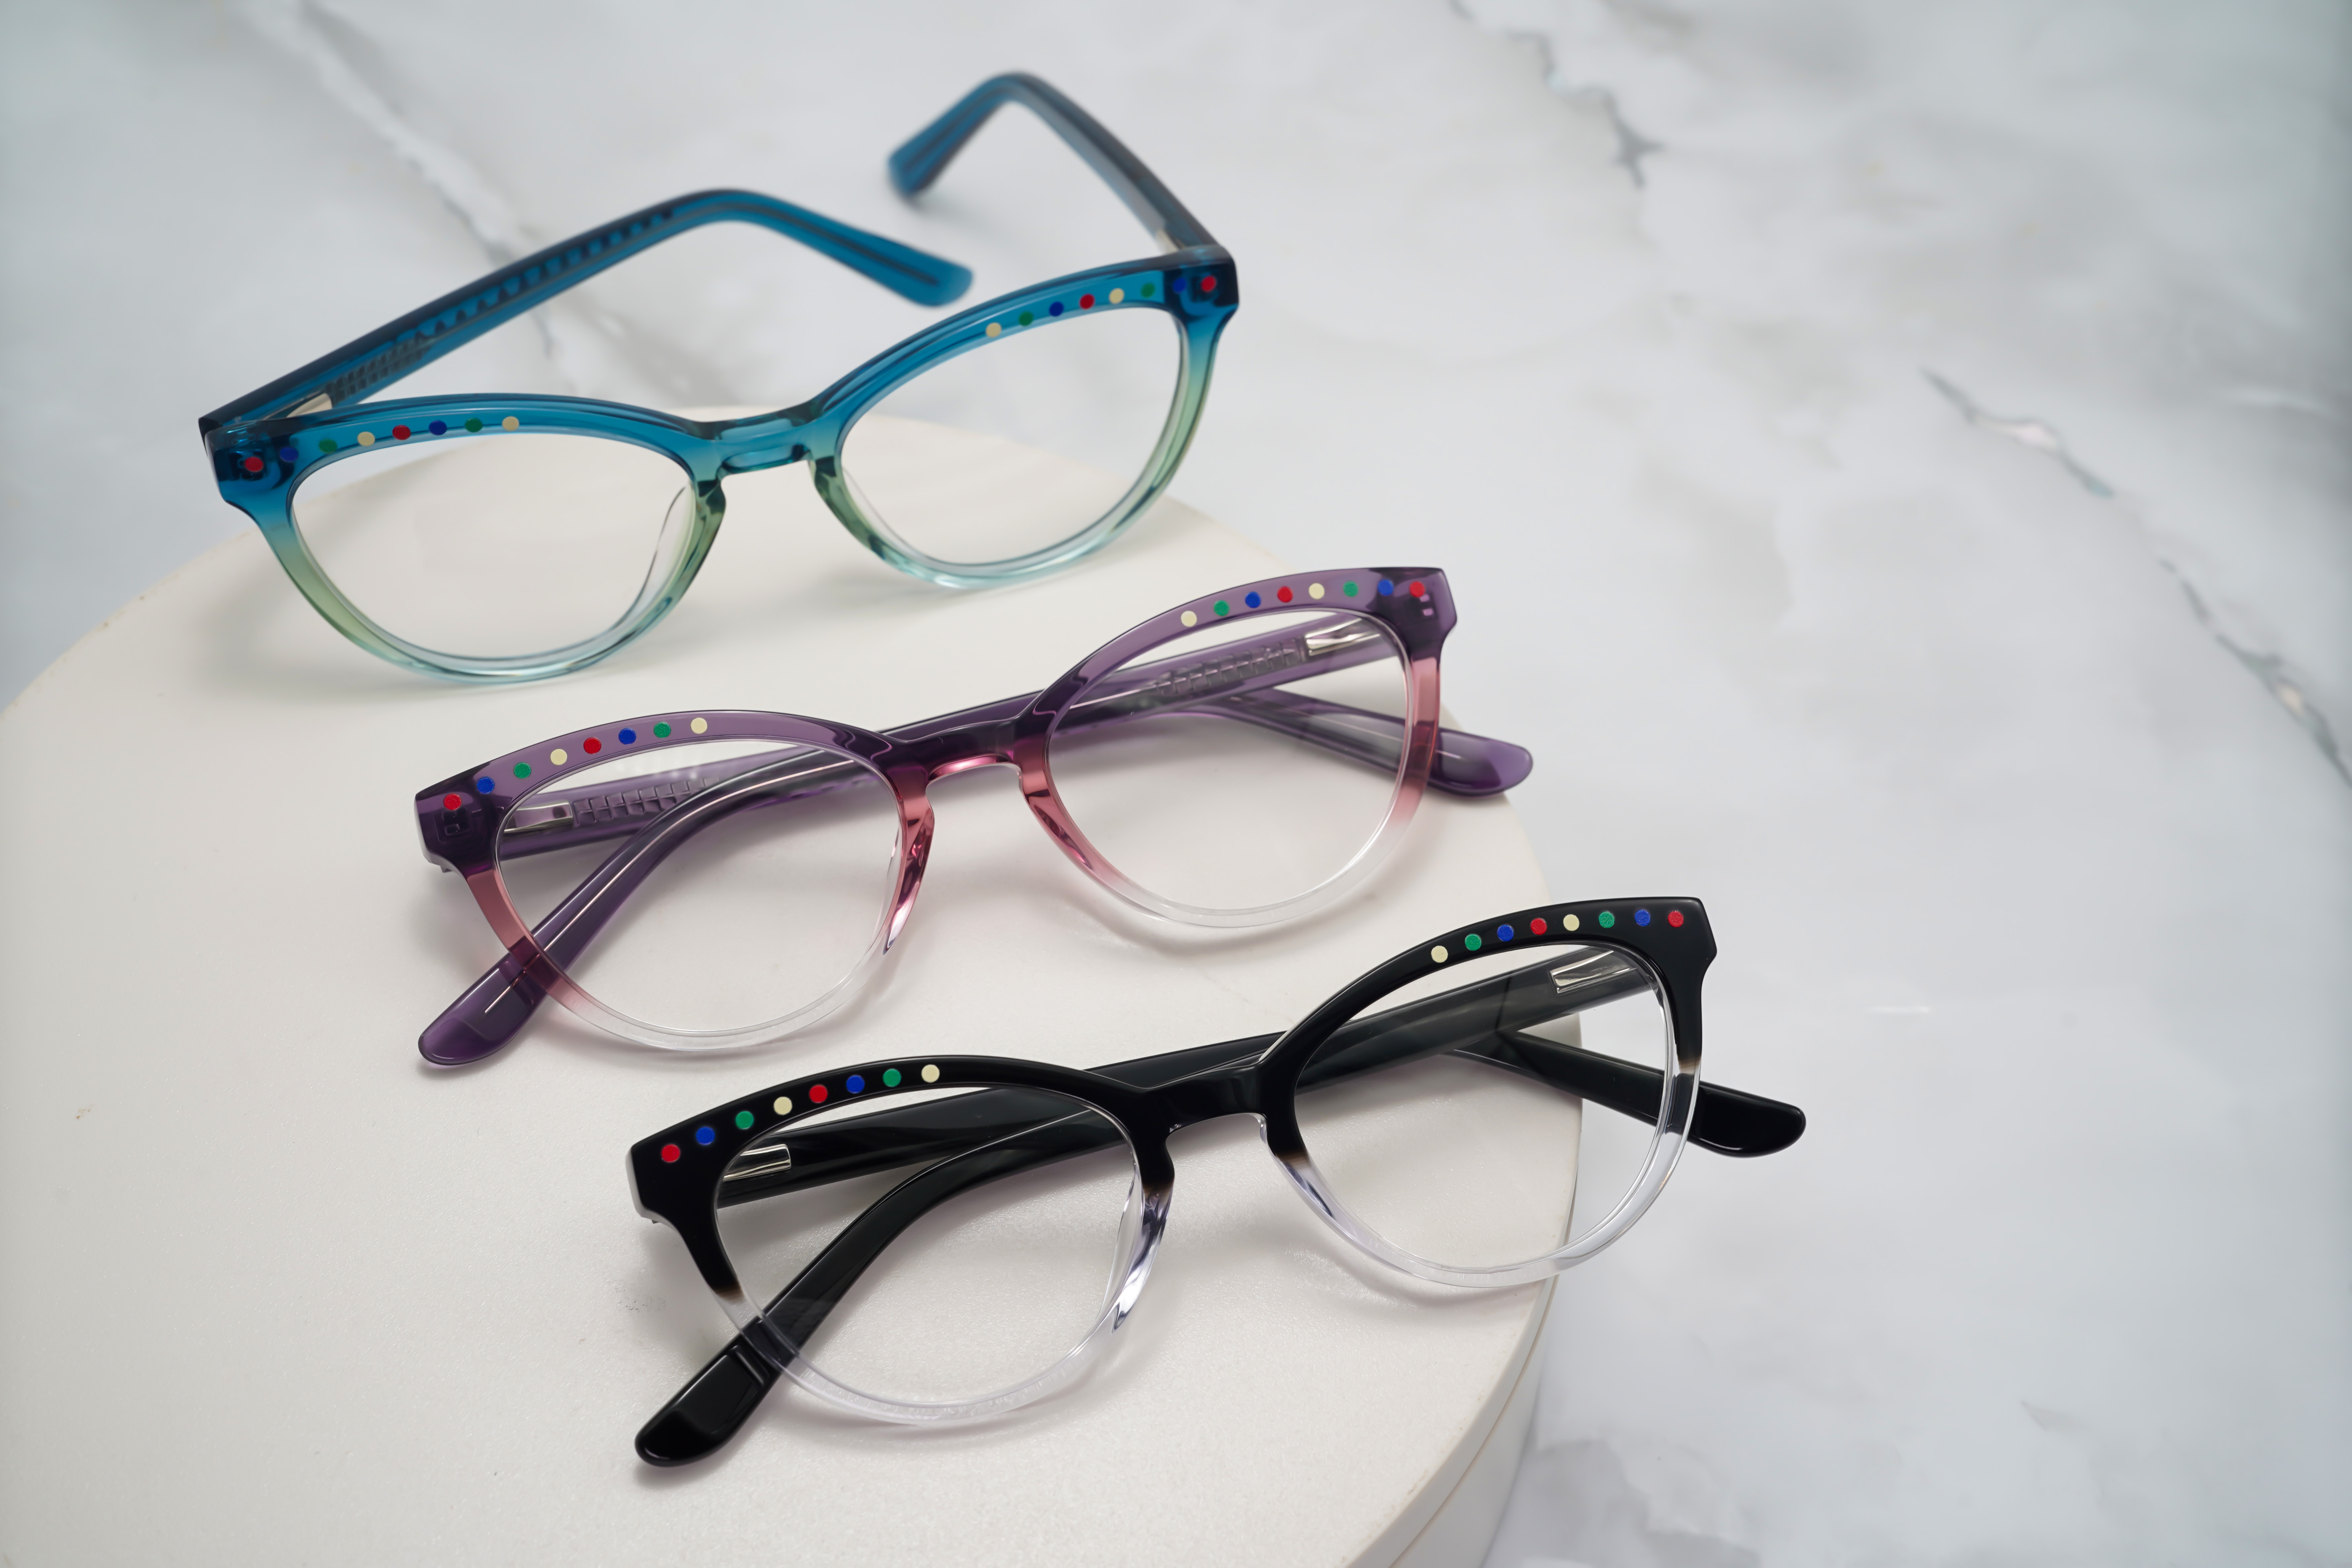
Khung làm từ acetate đã trở thành vật liệu được ưa chuộng trong sản xuất kính mắt cao cấp nhờ độ bền vượt trội, nhiều lựa chọn màu sắc rực rỡ và độ trong suốt quang học tuyệt hảo. Tuy nhiên, giai đoạn xử lý nhiệt sau sản xuất (curing) gây ra ứng suất nhiệt và hóa học, dẫn đến những thay đổi kích thước có thể đo được. Các thương hiệu kính mắt áp dụng chiến lược phòng ngừa hệ thống trong quá trình sản xuất có thể gần như loại bỏ hoàn toàn các khuyết tật liên quan đến co ngót và đảm bảo kích thước khung đồng nhất trên toàn bộ lô sản xuất.
Hiểu về hiện tượng co ngót kích thước trong các quy trình xử lý nhiệt (curing)
Cơ sở khoa học của hiện tượng co ngót khung acetate
Vật liệu acetate trải qua quá trình biến đổi hóa học trong giai đoạn đóng rắn, khi các dung môi còn sót lại bốc hơi và các chuỗi polymer sắp xếp lại. Quá trình này tự nhiên dẫn đến sự sai lệch về kích thước. Khi khung làm từ acetate bị đun nóng hoặc tiếp xúc với các chất xúc tác hóa học, độ ẩm và các hợp chất hữu cơ dễ bay hơi thoát ra khỏi ma trận vật liệu. Việc mất đi những chất này làm giảm thể tích tổng thể của vật liệu, khiến khung co lại một chút. Các dao động nhiệt độ trong giai đoạn làm nguội làm tăng thêm hiệu ứng này, vì các vùng khác nhau trên khung làm nguội với tốc độ khác nhau.
Mức độ co ngót phụ thuộc vào nhiều yếu tố: thành phần cụ thể của hợp chất acetate, độ dày của vật liệu, độ phức tạp của hình học gọng kính và thời gian cũng như cường độ của chu kỳ làm cứng. Các gọng kính acetate thủ công thường cho thấy sự biến thiên về co ngót rõ rệt hơn do quy trình gia công thủ công gồm nhiều bước, mỗi bước đều gây ra những thay đổi nhỏ về nhiệt độ và độ ẩm. Các thiết kế acetate tùy chỉnh có hoa văn tinh xảo hoặc hình dáng độc đáo đối mặt với nguy cơ co ngót cao hơn vì ứng suất vật liệu tập trung tại các vùng chuyển tiếp.
Tác động đến hiệu năng quang học và độ vừa khít
Ngay cả những thay đổi kích thước nhỏ nhất ở kính gọng acetate cũng có thể làm gián đoạn sự căn chỉnh quang học. Khi gọng co lại không đối xứng, vị trí tròng kính bị dịch chuyển, ảnh hưởng đến hiệu chỉnh lăng kính và sự thoải mái khi nhìn. Phần cầu nối co lại không đều có thể gây điểm áp lực lên sống mũi, làm giảm độ thoải mái khi đeo. Việc giảm chiều dài càng kính làm thay đổi cách gọng ngồi trên tai, có thể dẫn đến trượt xuống hoặc gây áp lực quá mức. Những thay đổi tưởng chừng nhỏ này tích tụ thành các vấn đề chức năng đo được mà người tiêu dùng nhận ra ngay lập tức.
Đối với các thương hiệu kính mắt cam kết các thông số quang học chính xác, hiện tượng trôi lệch kích thước do co ngót là một rủi ro về chất lượng. Các nhà bán lẻ và nhà phân phối kỳ vọng kích thước gọng luôn đồng nhất trong toàn bộ hàng tồn kho, còn người dùng cuối kỳ vọng gọng sẽ khớp đúng với các thông số độ vừa vặn được quảng cáo. Bất kỳ sai lệch nào cũng đều dẫn đến yêu cầu bảo hành, trả hàng và làm tổn hại mối quan hệ với khách hàng.
Các chiến lược phòng ngừa đã được kiểm chứng cho quy trình sản xuất gọng acetate
Tối ưu hóa kiểm soát nhiệt độ và thời gian đóng rắn
Chiến lược hiệu quả nhất để ngăn ngừa hiện tượng co ngót là kiểm soát chính xác môi trường đóng rắn. Thay vì đẩy nhanh chu kỳ đóng rắn bằng nhiệt độ cao, các nhà sản xuất kính mắt nên áp dụng các quy trình đóng rắn từng bước, cho phép khung kính làm từ acetate ổn định dần dần. Việc đóng rắn chậm ở nhiệt độ vừa phải giúp giảm thiểu sự tập trung ứng suất bên trong và làm chậm tốc độ bay hơi dung môi. Cách tiếp cận được kiểm soát này mất nhiều thời gian hơn nhưng mang lại độ ổn định kích thước vượt trội.
Các lò đóng rắn hiện đại có khả năng lập trình dốc nhiệt độ cho phép các nhà sản xuất thiết lập các hồ sơ đóng rắn riêng biệt cho vật liệu acetate, được điều chỉnh phù hợp với từng thiết kế khung cụ thể. Quy trình lý tưởng bao gồm một giai đoạn đầu tiên ở nhiệt độ thấp (40–50°C) trong 30 phút nhằm tạo điều kiện ổn định ban đầu, sau đó tăng dần nhiệt độ lên mức mục tiêu để đóng rắn, và cuối cùng là giai đoạn làm nguội chậm. Cách tiếp cận đa giai đoạn này làm giảm đáng kể hiện tượng co ngót so với các phương pháp đóng rắn truyền thống chỉ sử dụng một nhiệt độ cố định.
Lựa chọn vật liệu và các kỹ thuật tiền xử lý
Không phải tất cả các loại acetate đều co lại như nhau. Các thương hiệu kính mắt nên nhập khung kính acetate từ những nhà cung cấp đưa ra thông số kỹ thuật chi tiết về vật liệu, bao gồm tỷ lệ co lại trong điều kiện làm cứng tiêu chuẩn. Acetate cao cấp có hàm lượng dung môi còn sót lại thấp hơn sẽ tự nhiên co lại ít hơn. Khi lựa chọn acetate để sản xuất kính mắt theo yêu cầu, hãy ưu tiên các nhà cung cấp cung cấp vật liệu đã được sấy khô trước hoặc ổn định trước.
Ổn định trước khi làm cứng là một biện pháp phòng ngừa chưa được khai thác đầy đủ. Trước khi đưa khung kính acetate thủ công vào quá trình làm cứng cuối cùng, các nhà sản xuất có thể đặt chúng vào buồng độ ẩm môi trường trong 24–48 giờ. Việc thích nghi nhẹ nhàng này cho phép độ ẩm bề mặt cân bằng với phần bên trong vật liệu, từ đó giảm bớt hiện tượng bay hơi mạnh xảy ra trong quá trình làm cứng công nghiệp. Một số thương hiệu kính mắt báo cáo mức giảm co lại từ 30–40% nhờ phương pháp tiền xử lý đơn giản này.
Kiểm tra và điều chỉnh kích thước sau khi làm cứng
Ngay cả khi áp dụng các quy trình làm cứng tối ưu, một số biến đổi về kích thước vẫn không thể tránh khỏi. Giải pháp là triển khai các quy trình đo lường nghiêm ngặt sau khi làm cứng. Các máy so sánh quang học độ chính xác cao và các hệ thống đo kỹ thuật số có thể phát hiện hiện tượng co ngót ở kính gọng acetate trong phạm vi 0,1 milimét. Khi đã xác định được các mô hình co ngót đối với từng thiết kế gọng cụ thể, nhà sản xuất có thể điều chỉnh kích thước khuôn hoặc các thông số làm cứng nhằm bù trừ.
Các quy trình kiểm soát chất lượng cần bao gồm việc lấy mẫu ngẫu nhiên từ mỗi lô sản xuất. Nếu kết quả đo lường cho thấy mức độ co ngót vượt quá dung sai cho phép, lô hàng có thể được đưa vào các chu kỳ xử lý nhiệt bổ sung nhằm ổn định kích thước trước khi xuất xưởng. Bước xác minh này đòi hỏi đầu tư vào thiết bị đo lường, nhưng hiệu quả loại bỏ hoàn toàn các khiếu nại liên quan đến sự trôi lệch kích thước.
Các thực hành tốt nhất của ngành nhằm đảm bảo chất lượng gọng đồng đều
Tài liệu hóa và chuẩn hóa trên toàn bộ quy trình sản xuất
Các thương hiệu kính mắt sản xuất thiết kế acetate tùy chỉnh phải lưu trữ hồ sơ chi tiết về các mô hình co ngót cho từng mẫu gọng. Bằng cách theo dõi dữ liệu lịch sử về độ co ngót, các nhà sản xuất phát triển các mô hình dự báo nhằm định hướng điều chỉnh quy trình sản xuất trong tương lai. Một số cơ sở tiên tiến duy trì hồ sơ kỹ thuật số về độ co ngót được liên kết với nhà cung cấp acetate cụ thể, thiết bị làm cứng và các biến đổi độ ẩm theo mùa. Cách tiếp cận dựa trên dữ liệu này loại bỏ hoàn toàn việc phỏng đoán và đảm bảo tính nhất quán giữa các đợt sản xuất.
Các quy trình chuẩn hóa cần bao gồm kiểm tra vật liệu khi nhận hàng, điều kiện bảo quản trước khi làm cứng, lịch bảo trì máy làm cứng và quy trình đo lường sau khi làm cứng. Khi toàn bộ quy trình sản xuất acetate thủ công tuân theo cùng một quy trình chuẩn, hiện tượng co ngót trở nên có thể dự báo và kiểm soát được thay vì mang tính ngẫu nhiên.
Đào tạo nhân viên và hiệu chuẩn thiết bị
Lỗi do con người góp phần đáng kể vào sự biến đổi độ co rút. Nhân viên sản xuất phải hiểu rõ cách điều chỉnh nhiệt độ, thay đổi thời gian đóng rắn và dao động độ ẩm ảnh hưởng đến kích thước cuối cùng của gọng kính. Đào tạo định kỳ đảm bảo việc thực hiện các quy trình đóng rắn một cách nhất quán. Việc hiệu chuẩn thiết bị cũng quan trọng không kém—lò đóng rắn cần được kiểm tra hàng tháng để đảm bảo độ chính xác về nhiệt độ, và các dụng cụ đo lường phải được hiệu chuẩn theo các tiêu chuẩn đã được chứng nhận.
Các thương hiệu kính mắt đầu tư vào đào tạo nhân viên vận hành và bảo trì thiết bị thường đạt được kết quả vượt trội so với những cơ sở coi bước đóng rắn chỉ là một thao tác thông thường. Cam kết này đối với độ chính xác thể hiện mức độ nghiêm túc mà các nhà sản xuất dành cho chất lượng kính mắt làm từ acetate.
Câu hỏi thường gặp
Tại sao kính mắt làm từ acetate lại co lại trong quá trình đóng rắn?
Acetate trải qua sự biến đổi hóa học và vật lý trong quá trình làm khô khi các dung môi còn sót lại bay hơi và các chuỗi polymer sắp xếp lại. Quá trình tự nhiên này làm giảm thể tích vật liệu, dẫn đến co ngót về kích thước. Sự thay đổi nhiệt độ và làm nguội không đều làm tình trạng co ngót trở nên nghiêm trọng hơn. Các vùng khác nhau của gọng kính nguội với tốc độ khác nhau, tạo ra ứng suất nội bộ biểu hiện dưới dạng sai lệch kích thước.
Mức độ co ngót nào là chấp nhận được đối với gọng kính acetate?
Các tiêu chuẩn ngành thường chấp nhận mức co ngót dưới 0,3% đối với kính mắt acetate. Tuy nhiên, một số thương hiệu áp dụng dung sai khắt khe hơn, ở mức 0,1–0,2%, nhằm đảm bảo độ chính xác quang học và tính nhất quán về độ vừa vặn. Ngưỡng chấp nhận được phụ thuộc vào thiết kế cụ thể của gọng kính cũng như mục đích sử dụng. Các sản phẩm acetate thủ công thường yêu cầu kiểm soát chặt chẽ hơn so với các thiết kế sản xuất hàng loạt.
Liệu hiện tượng co ngót ở kính mắt acetate có thể được loại bỏ hoàn toàn hay không?
Việc loại bỏ hoàn toàn hiện tượng co ngót là điều không thực tế vì quá trình đóng rắn là một phản ứng hóa học cơ bản. Tuy nhiên, các chiến lược phòng ngừa tiên tiến có thể giảm hiện tượng co ngót xuống mức không đáng kể, dưới 0,1%. Các quy trình đóng rắn chính xác, các phương pháp xử lý tiền ổn định và các điều chỉnh sau khi đóng rắn giúp giảm thiểu sự thay đổi kích thước đến mức không thể phát hiện được trên các khung thành phẩm.



