
 EN
Asetaattisten silmälasien mitallisesti kutistuminen kovettumisen jälkeen: Ennaltaehkäisystrategiat silmälasibrändeille
Tutustu tieteellisesti perusteltuihin strategioihin, joilla kovettumisen aiheuttamaa kutistumista voidaan vähentää 30–40 prosenttia. Varmista tarkkuus, laatu ja merkin luottamus – lataa parhaat käytännöt nyt.
Mittojen kutistuminen asetaattilaseet edustaa yhtä kestävimmistä valmistuksen haasteista, joihin silmälasimerkit tänä päivänä kohtaavat. Kun asetaattikehysten kovettamisprosessi suoritetaan, materiaali voi kutistua, mikä johtaa sovitusepäjohdonmukaisuuksiin, optiseen virheasentoon ja asiakastyyttymyksen heikkenemiseen. Tämän kutistumisen ymmärtäminen ja estäminen on ratkaisevan tärkeää tuotelaatujen ja brändin maineen säilyttämiseksi. Ongelma muuttuu erityisen akuutiksi räätälöityjen asetaattikehysten valmistuksessa, jossa tarkkuus vaikuttaa suoraan sekä esteettiseen vaikutukseen että toiminnalliseen suoritukseen.
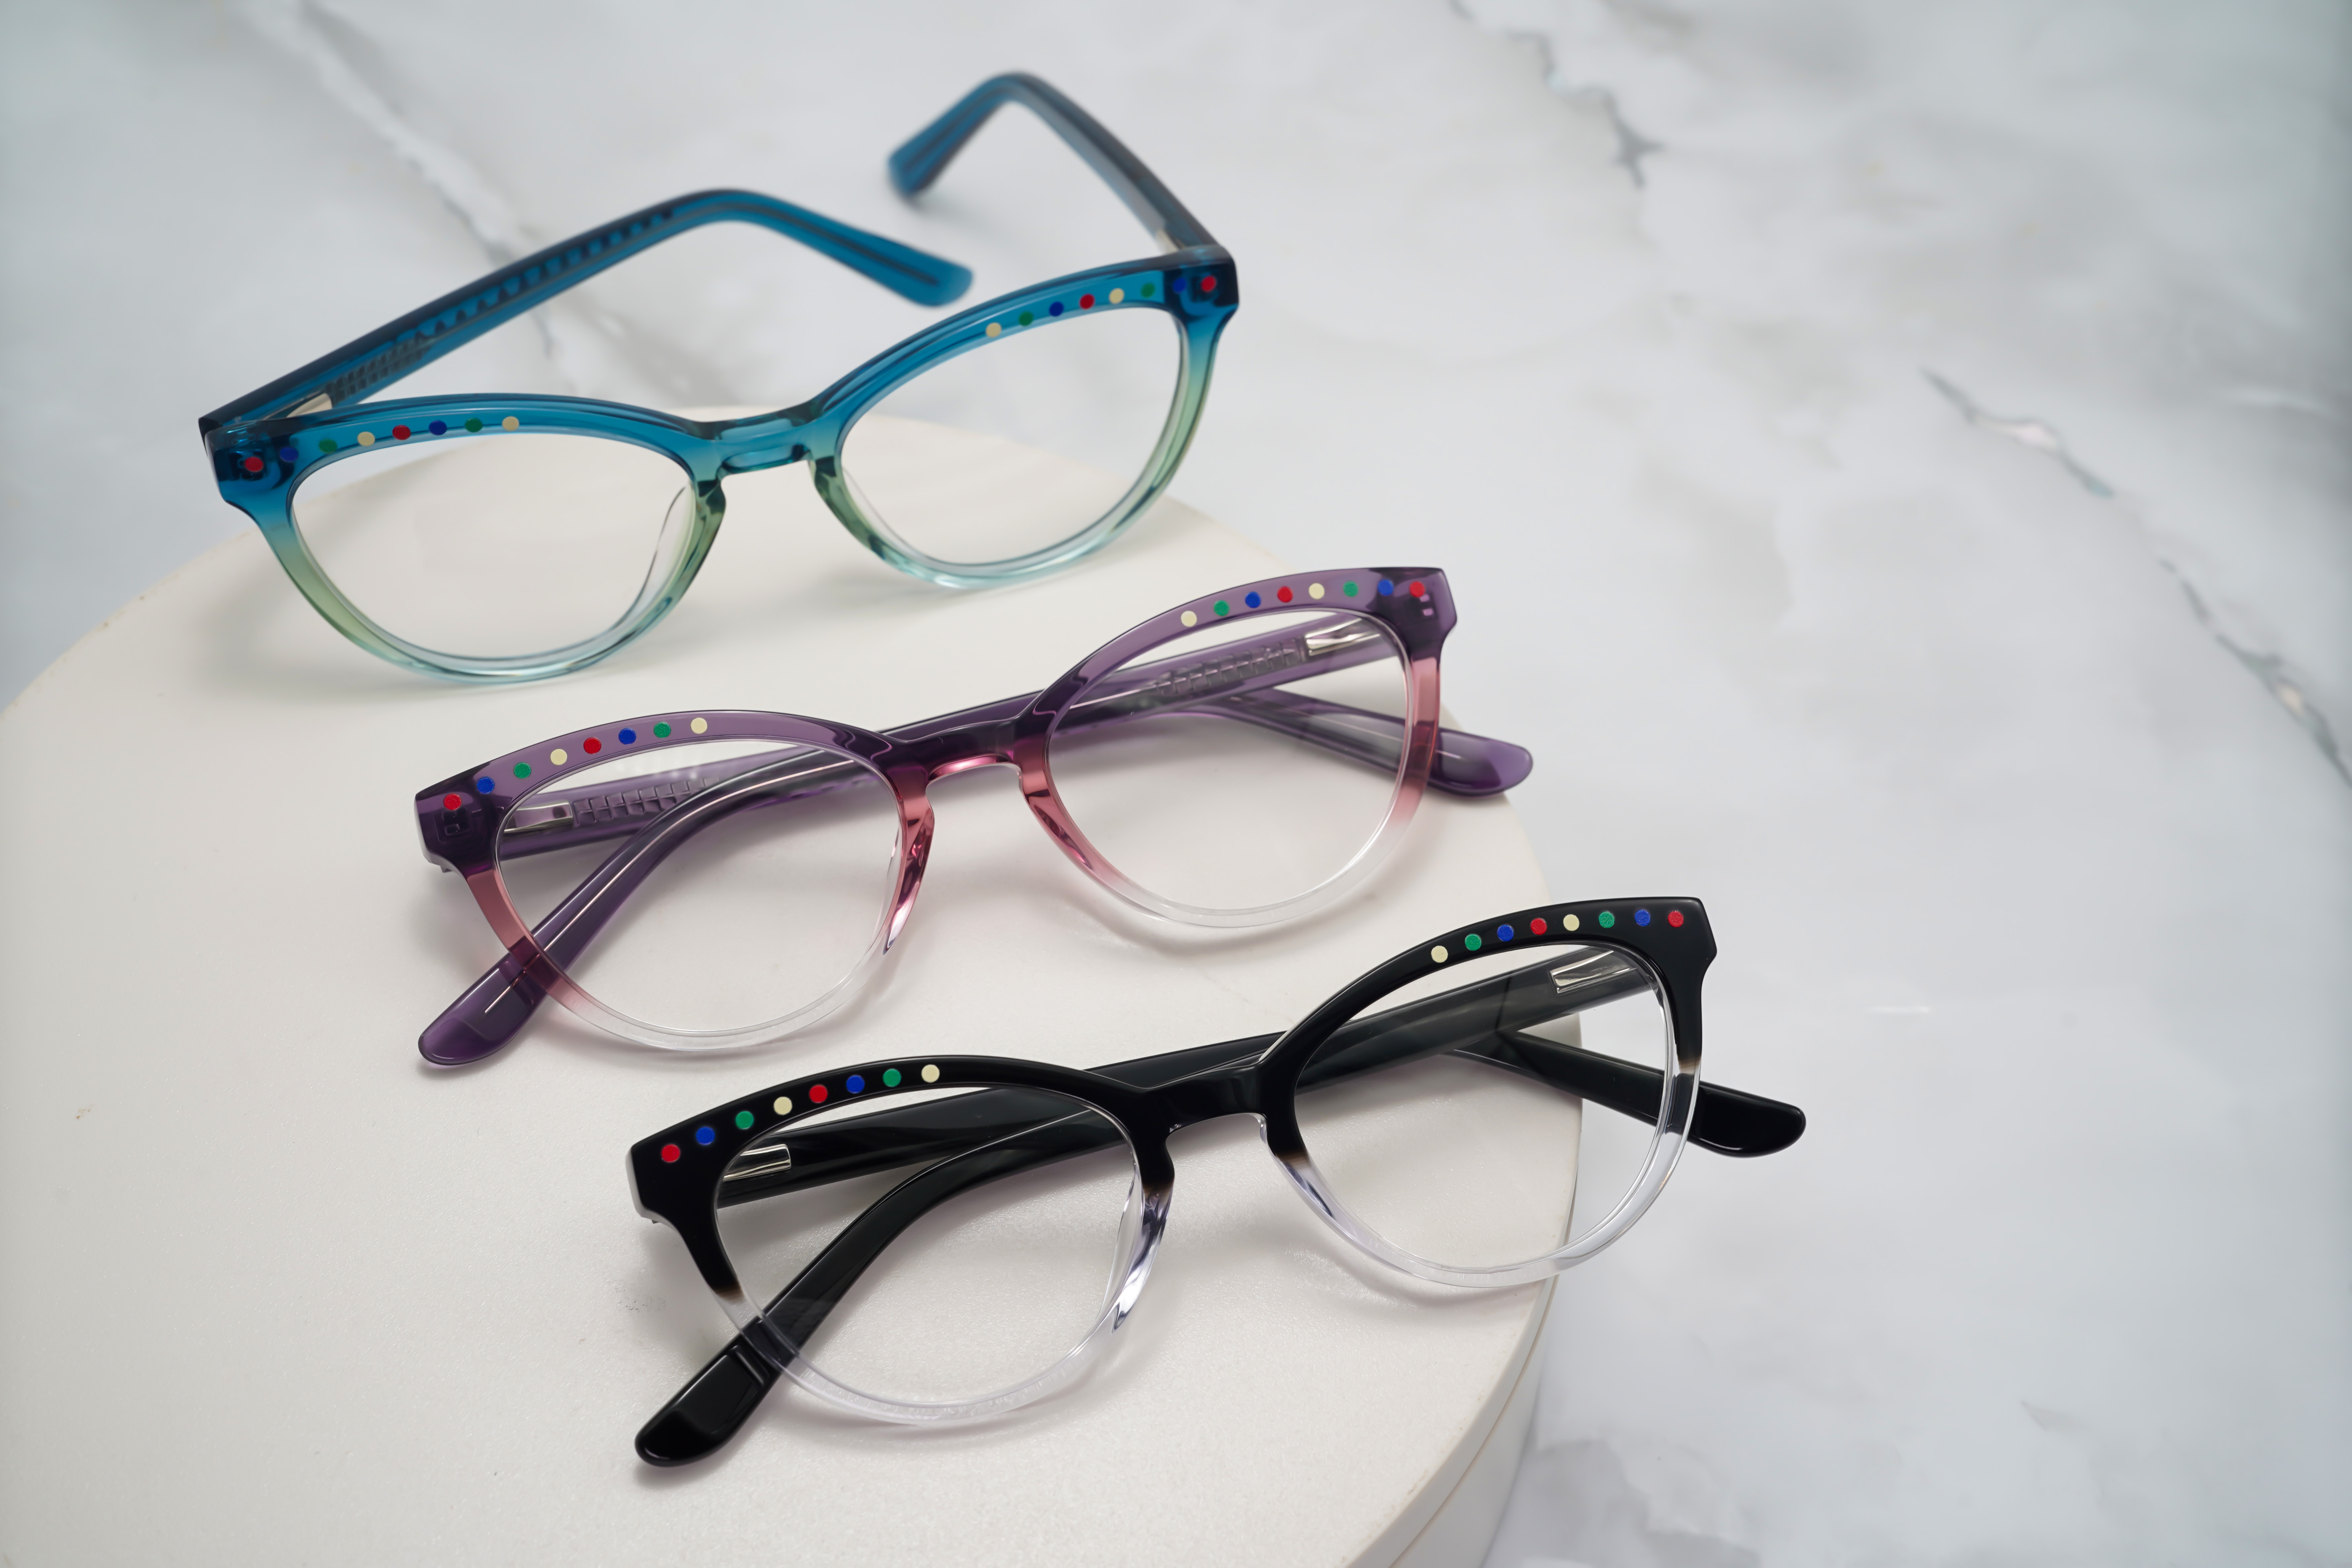
Asetaattikehykset ovat nousseet premium-silmälasien valmistuksen suosituimmaksi materiaaliksi erinomaisen kestävyytensä, kirkkaat värimahdollisuutensa ja erinomaisen optisen läpinäkyvyytensä ansiosta. Kuitenkin jälkikäsittelyn kovettamisvaiheessa syntyy lämpö- ja kemiallista jännitettä, joka voi aiheuttaa mitattavia ulottuvuusmuutoksia. Silmälasimerkit, jotka käyttävät valmistuksessaan systemaattisia estämistoimia, voivat käytännössä poistaa kutistumiseen liittyvät viat ja varmistaa yhtenäiset kehykset koko tuotantosarjan ajan.
Ulottuvuuskutistuma kovettamisprosesseissa
Asetaattikehyksen kutistuman taustalla oleva tiede
Asetaattimateriaali kokee kemiallista muutosta kovettumisprosessin aikana, jolloin jäännöseläimet haihtuvat ja polymeeriketjut järjestäytyvät uudelleen. Tämä prosessi tuottaa luonnollisesti mittojen vaihtelua. Kun asetaattikehykset lämmitetään tai altistetaan kemiallisille katalysaattoreille, kosteus ja haihtuvat orgaaniset yhdisteet poistuvat materiaalin rakenteesta. Näiden aineiden menetys vähentää kokonaismateriaalin tilavuutta, mikä aiheuttaa kehyksen pientä kutistumista. Lämpötilan vaihtelut jäähtymisvaiheen aikana vahvistavat tätä ilmiötä, sillä kehyksen eri osat jäähtyvät eri nopeuksilla.
Kutistumisen vakavuus riippuu useista tekijöistä: tietystä asetaattiyhdisteen koostumuksesta, materiaalin paksuudesta, kehyksen geometrian monimutkaisuudesta sekä kovettamisprosessin kestosta ja voimakkuudesta. Käsin valmistetut asetaattikehykset osoittavat usein selkeämmän kutistumisvaihtelun, koska niiden valmistuksessa on useita manuaalisia prosessivaiheita, joista jokainen tuo mukanaan pieniä lämpötila- ja kosteusvaihteluita. Erityisesti monimutkaisia kuvioita tai ainutlaatuisia muotoja sisältävät räätälöidyt asetaattikehykset ovat suuremman kutistumisriskin alaisia, koska materiaalin jännitys keskittyy siirtymäalueille.
Vaikutus optiseen suorituskykyyn ja istuvuuteen
Jopa pienet dimensioon liittyvät muutokset eteenpäin suunnattuun silmälasikehykseen voivat häiritä optista kohdistusta. Kun kehykset kutistuvat epäsymmetrisesti, linssien sijainti siirtyy, mikä vaikuttaa prismakorjaukseen ja näkökomforttiin. Epätasaisesti kutistuva silmälasien silmukka voi aiheuttaa painepisteitä nenässä, mikä vähentää käyttökomforttia. Temple-pituuden lyheneminen muuttaa sitä, kuinka kehykset istuvat korvissa, mikä voi johtaa liukumiseen tai liialliseen paineeseen. Nämä näennäisen pienet muutokset kertyvät mittattaviksi toiminnallisiksi ongelmiksi, jotka asiakkaat huomaavat heti.
Silmälasimerkeille, jotka takaa tarkat optiset ominaisuudet, kutistumisesta johtuva dimensioon liittyvä poikkeama edustaa laatuongelmaa. Vähittäiskauppiaiden ja jakelijoiden odotetaan saavan yhtenäisiä kehyksen mittoja varastosta, ja loppukäyttäjien odotetaan saavan kehykset, joiden istuvuus vastaa mainittuja ominaisuuksia. Mikään poikkeama ei aiheuta takuukorvauksia, palautuksia ja vahingoittanutta asiakassuhdetta.
Todistetut estämisstrategiat eteenpäin suunnattujen silmälasikehysten valmistukseen
Kuivatuslämpötilan ja -keston optimointi
Tehokkain kutistumisen estämisen strategia perustuu tarkan kovettumisympäristön hallintaan. Sen sijaan, että kovetusprosesseja kiihdytettäisiin korkealla lämmöllä, silmälasivalmistajien tulisi käyttää vaiheittaisia kovetusprotokollia, joiden avulla asetaatirungot voivat vakautua vähitellen. Hidas kovetus kohtalaisilla lämpötiloilla vähentää sisäisten jännitysten kertymistä ja hidastaa liuottimen haihtumista. Tämä ohjattu menetelmä kestää pidempään, mutta tuottaa paremman mitallisen vakauden.
Nykyiset ohjelmoitavilla lämpötilaramppeilla varustetut kovetusuunit mahdollistavat valmistajien mukautettujen asetaatikovetusprofiilien luomisen tiettyihin runkosuunnitteliin. Ideaalinen protokolla sisältää aluksi 30 minuutin pituisen alhaisen lämpötilan vaiheen 40–50 °C:ssa, jotta tapahtuisi alustava vakautuminen, sen jälkeen vähitellen nousevan lämpötilan saavuttamisen kovetuslämpötilaan ja lopuksi hitaan jäähdytysvaiheen. Tämä monivaiheinen lähestymistapa vähentää kutistumista huomattavasti verrattuna perinteisiin yksilämpötilaisiin kovetusmenetelmiin.
Materiaalien valinta ja esikäsittelymenetelmät
Kaikki asetaattiseokset eivät kutistu yhtä paljon. Silmälasimerkit tulisi hankkia toimittajilta, jotka tarjoavat yksityiskohtaiset materiaalispesifikaatiot, mukaan lukien kutistumisasteet standardien kovettamisehdoissa. Premium-luokan asetaatti, jossa on vähemmän jäännöseliöliuottimia, kutistuu luonnollisesti vähemmän mitallisesti. Kun valitaan asetaattia räätälöityjen silmälasten valmistukseen, tulisi antaa etusija toimittajille, jotka tarjoavat esikuivattua tai esistabiloitua materiaalia.
Esikovettamisen stabilointi on käyttämätön ehkäisytoimi. Ennen kuin käsintehtyjä asetaattikehyksiä kovetetaan lopullisesti, valmistajat voivat altistaa ne ilmastoituihin kosteuskaappeihin 24–48 tunniksi. Tämä lievä totuttaminen mahdollistaa pinnan kosteuden tasapainottumisen materiaalin sisällä, mikä vähentää dramaattista haihtumista, joka tapahtuu teollisessa kovettamisessa. Useat silmälasimerkit ovat raportoineet 30–40 %:n kutistumisvähennyksestä tämän yksinkertaisen esikäsittelyn avulla.
Kovettamisen jälkeinen mitallinen tarkistus ja säätö
Vaikka parhaat kovettamisprotokollat käytettäisiinkin, jotkin mittojen muutokset ovat välttämättömiä. Ratkaisuun kuuluu tiukkojen jälkikovettamisen mittausprotokollien käyttöönotto. Korkean tarkkuuden optiset vertailulaiteet ja digitaaliset mittausjärjestelmät voivat havaita kutistumista asetaattisissa silmälasikehyksissä 0,1 millimetrin tarkkuudella. Kun kutistumismallit on tunnistettu tiettyihin kehyksen suunnitteluun, valmistajat voivat säätää työkalujen mittoja tai kovettamisparametreja kompensoimaan muutoksia.
Laatukontrolliprotokollien tulisi sisältää satunnaisotanta jokaisesta tuotantoseriasta. Jos mittaukset paljastavat kutistumista, joka ylittää hyväksyttävän toleranssin, erä voidaan alustaa toissijaisiin lämmönkäsittelykiertoihin, joilla vakautetaan mittoja ennen lähettämistä. Tämä varmistusvaihe edellyttää investointeja mittauslaitteisiin, mutta se poistaa tehokkaasti mittojen muuttumiseen liittyvät valitukset.
Alalla sovelletut parhaat käytännöt yhtenäisen kehyksen laadun varmistamiseksi
Dokumentointi ja standardointi koko tuotannossa
Silmälasimerkit, jotka tuottavat räätälöityjä asetaattisuunnitelmia, täytyy pitää tarkkaa dokumentaatiota kutakin kehyksen mallia kohti esiintyvistä kutistumismalleista. Historiallisten kutistumistietojen seurannalla valmistajat kehittävät ennustavia malleja, jotka ohjaavat tulevia tuotanto-ajanjaksojen säätöjä. Jotkut edistyneet tuotantolaitokset pitävät digitaalisia kutistumisprofiileja, jotka on linkitetty tiettyihin asetaattitoimittajiin, kovettamislaitteisiin ja vuodenajan kosteusvaihteluihin. Tämä tiedonperäinen lähestymistapa poistaa arvaamisen ja varmistaa yhdenmukaisuuden eri tuotantoerien välillä.
Standardointiprotokollat pitäisi kattaa materiaalin vastaanottotarkastukset, kovettamista edeltävät varastointiolosuhteet, kovettamiskoneiden huoltosuunnitelmat ja kovettamisen jälkeiset mittausmenettelyt. Kun kaikki käsityönä tehtävä asetaattituotanto noudattaa identtisiä protokollia, kutistuminen muuttuu ennustettavaksi ja hallittavaksi eikä satunnaisksi.
Työntekijöiden koulutus ja laitteiden kalibrointi
Ihmisen tekemät virheet vaikuttavat merkittävästi kutistumisen vaihteluväliin. Valmistus henkilökunnan on ymmärrettävä, miten lämpötilan säätö, kovettumisajan muutokset ja ilmankosteuden vaihtelut vaikuttavat lopullisiin kehyksen mittoihin. Säännöllinen koulutus varmistaa kovettumisprotokollien yhdenmukaisen noudattamisen. Laitteiden kalibrointi on yhtä tärkeää – kovettumisuunit on tarkistettava kuukausittain varmistaakseen lämpötilan tarkkuuden, ja mittalaitteet on kalibroitava sertifioitujen standardien mukaan.
Ne silmälasejen merkit, jotka panostavat työntekijöiden koulutukseen ja laitteiden huoltoon, saavuttavat jatkuvasti parempia tuloksia kuin teollisuuslaitokset, jotka käsittävät kovettumisen pelkästään rutinotehtäväksi. Tämä sitoutuminen tarkkuuteen osoittaa, kuinka vakavasti valmistajat suhtautuvat asetaattisilmiin.
UKK
Miksi asetaattiset silmälasikehykset kutistuvat kovettumisen aikana?
Asetaatti kokee kemiallisia ja fysikaalisia muutoksia kovettumisen aikana, kun jäännöseläimet haihtuvat ja polymeeriketjut järjestäytyvät uudelleen. Tämä luonnollinen prosessi vähentää materiaalin tilavuutta, mikä aiheuttaa mittojen kutistumista. Lämpötilan vaihtelut ja epätasainen jäähdytys lisäävät kutistumista edelleen. Kehyksen eri osat jäähtyvät eri nopeuksilla, mikä synnyttää sisäistä jännitystä, joka ilmenee mittojen poikkeamana.
Kuinka paljon kutistumista on sallittua asetaattikehyksissä?
Teollisuuden standardit hyväksyvät yleensä asetaattilasien kutistumisen alle 0,3 prosenttia. Joissakin brändeissä kuitenkin noudatetaan tiukempia toleransseja 0,1–0,2 prosenttia varmistaakseen optisen tarkkuuden ja istuvuuden yhdenmukaisuuden. Sallittu kynnys riippuu kehyksen tietystä suunnittelusta ja tarkoituksesta. Käsin valmistettujen asetaattituotteiden valmistuksessa vaaditaan usein tiukempia säätöjä kuin sarjatuotteissa.
Voiko asetaattilasien kutistumista kokonaan estää?
Täydellinen kutistumisen poistaminen ei ole realistista, koska kovettuminen on perustavanlaatuinen kemiallinen prosessi. Kuitenkin edistyneet estämistoimet voivat vähentää kutistumista merkityksettömälle tasolle alle 0,1 %. Tarkat kovetusprotokollat, esisäilytyskäsittelyt ja jälkikovetusmukautukset minimoivat mittojen muuttumisen niin, että se muuttuu tunnistamattomaksi valmiissa kehyksissä.



