
 EN
Acetāta brillu izmēru sarukšana pēc cietināšanas: Brillu zīmolu atkritumu novēršanas stratēģijas
Atklājiet zinātniski pamatotus risinājumus, lai samazinātu termoapstrādes laikā notiekošo sarukšanu par 30–40%. Nodrošiniet precizitāti, kvalitāti un zīmola uzticamību—lejupielādējiet labākās prakses jau šodien.
Dimensiju sarukšana acetāta brillas attēlo vienu no ilgstošākajām ražošanas problēmām, ar kurām šodien saskaras brillu zīmoli. Kad acetāta rāmjus pakļauj sacietēšanas procesam, materiāls var sarukt, kas izraisa neatbilstības fitā, optisko nobīdi un patērētāju neapmierinātību. Šīs sarukšanas izpratne un novēršana ir būtiska, lai saglabātu produkta kvalitāti un zīmola reputāciju. Problema kļūst īpaši akūta, ražojot individuālus acetāta dizainus, kur precizitāte tieši ietekmē gan vizuālo pievilcību, gan funkcionālo veiktspēju.
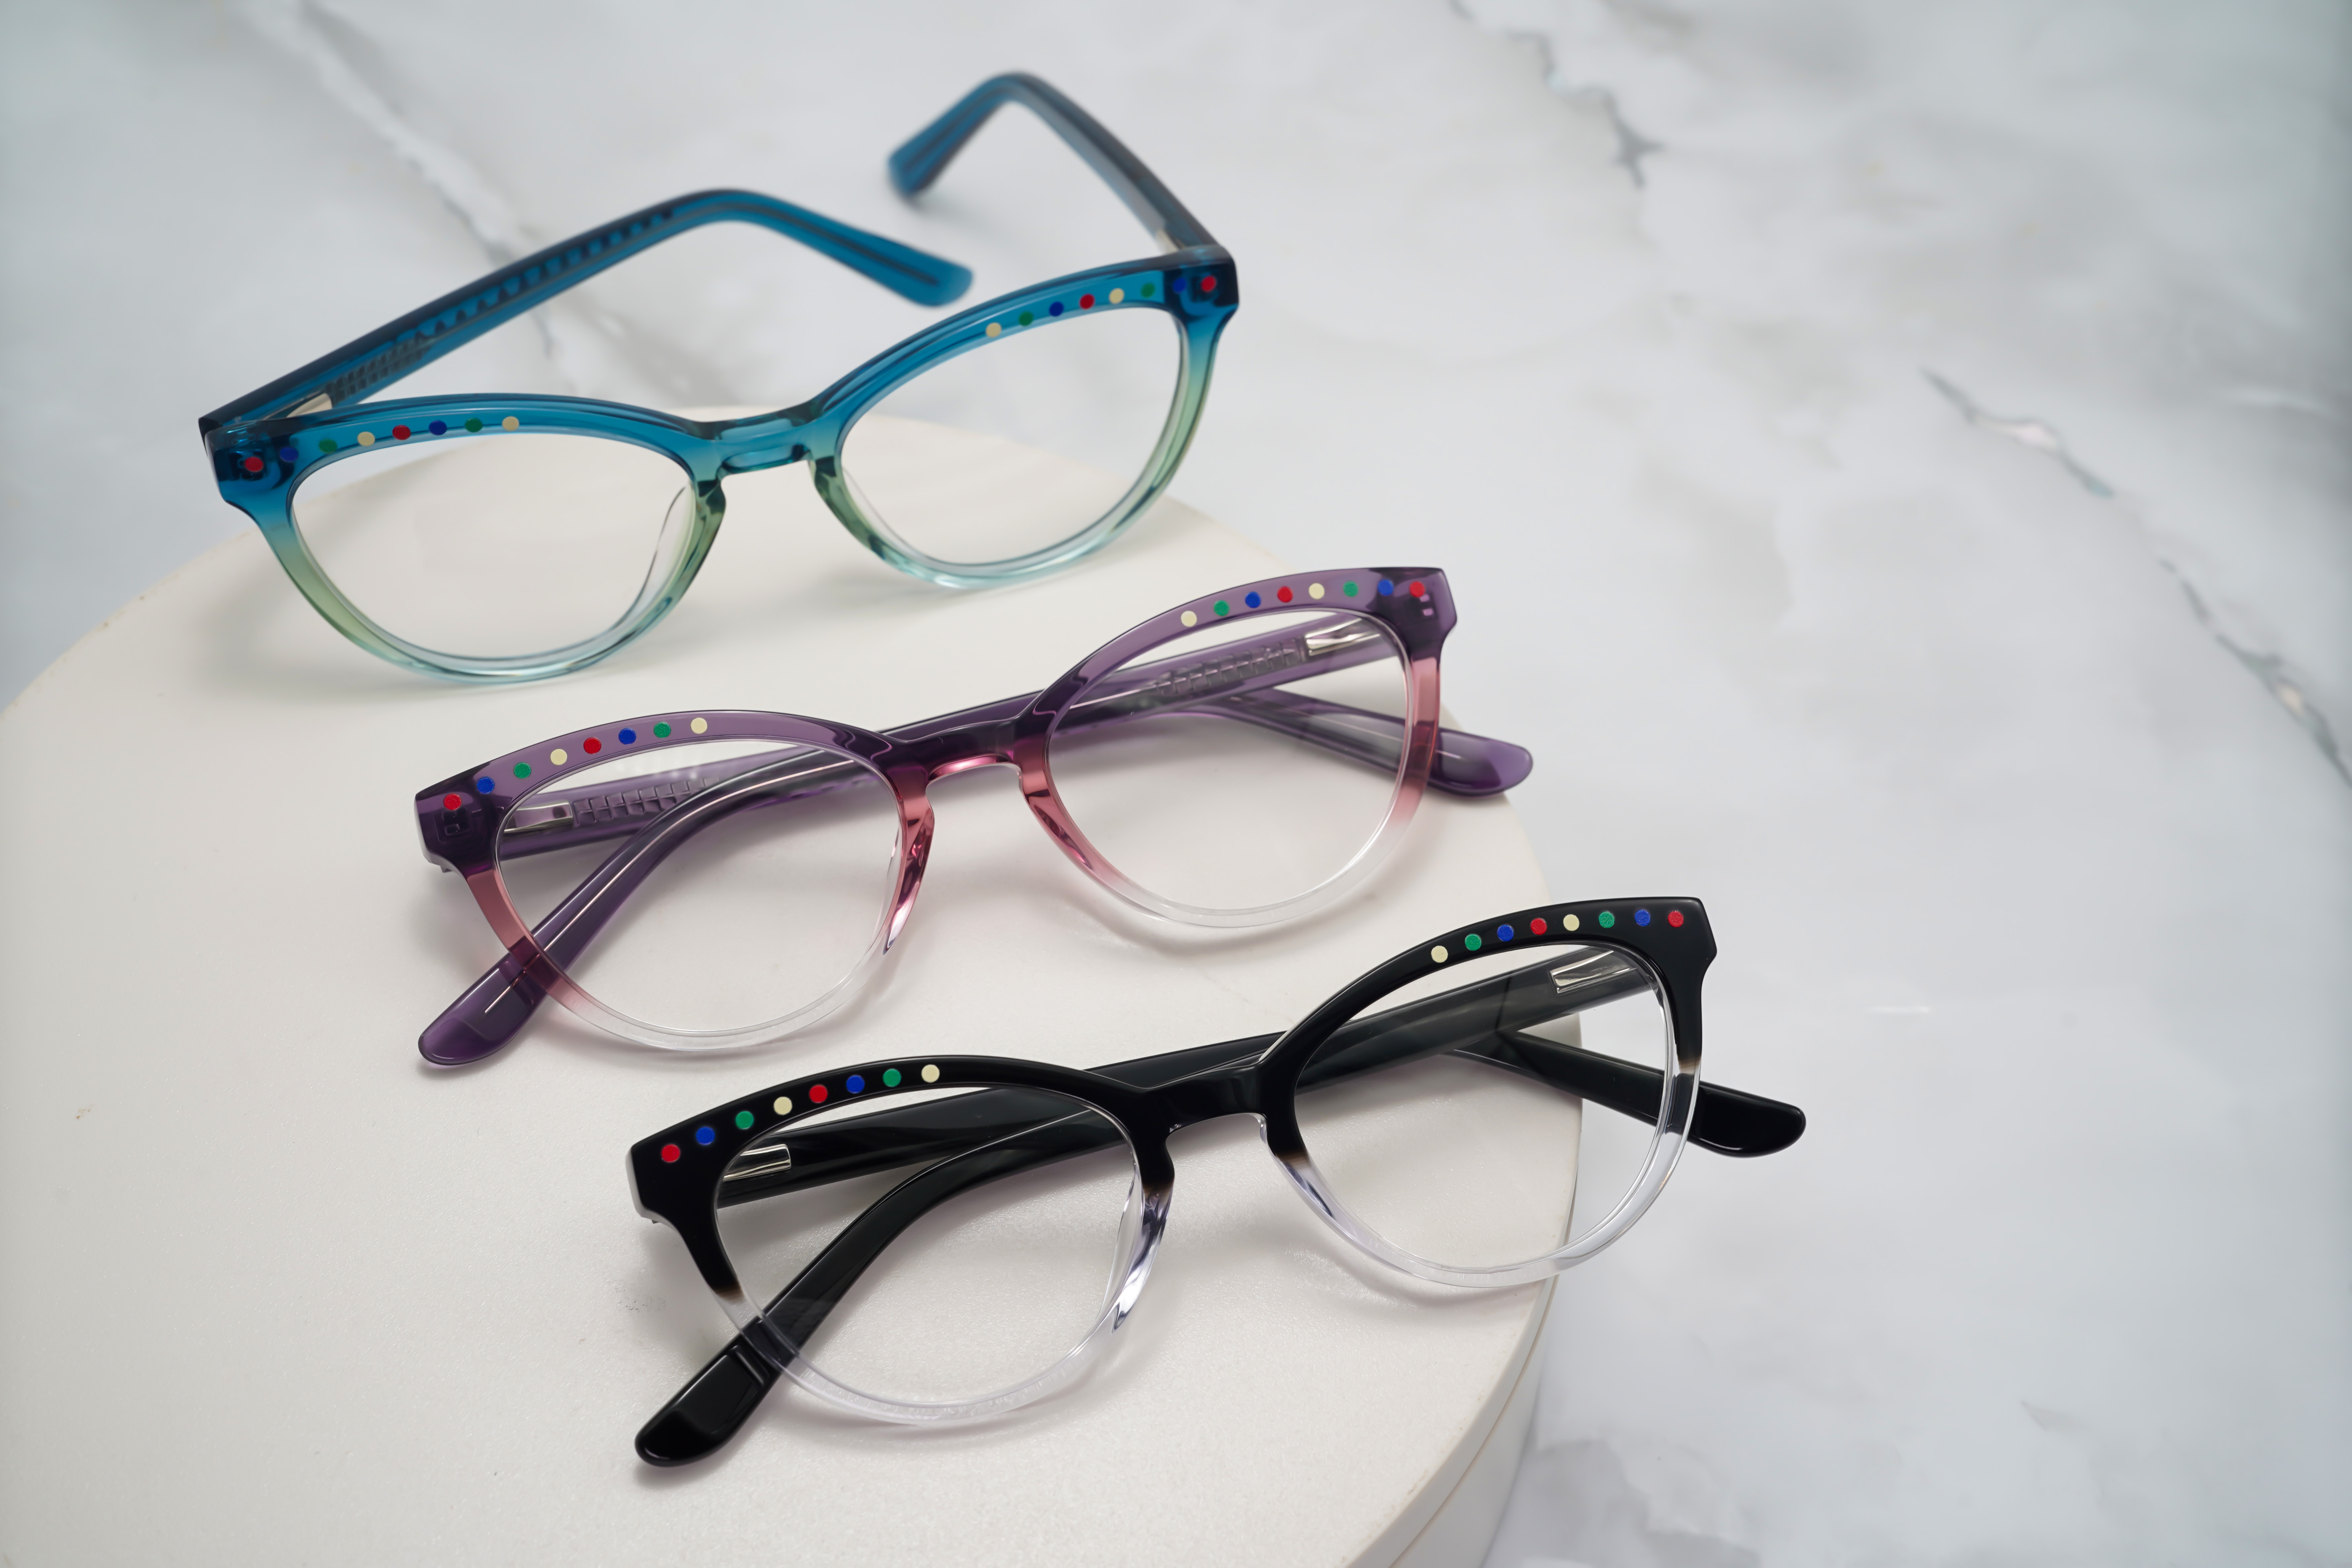
Asetāta rāmji ir kļuvuši par izvēlēto materiālu augstas klases acu brilles ražošanai, jo tie piedāvā izcilu izturību, spilgtas krāsu iespējas un augstāku optisko skaidrību. Tomēr pēcražošanas sacietēšanas posms rada termisko un ķīmisko slodzi, kas var izraisīt mērāmas izmēru izmaiņas. Acu brilles zīmoli, kas ražošanas laikā ievieš sistēmiskas profilakses stratēģijas, praktiski var novērst sarukuma izraisītus defektus un nodrošināt vienotus rāmju izmērus visā ražošanas partijā.
Izpratne par izmēru sarukumu sacietēšanas procesos
Zinātniskais pamats acetāta rāmju sarukumam
Asetāta materiāls piedzīvo ķīmisku pārveidošanos sacietēšanas laikā, kad atlikušie šķīdinātāji iztvaiko un polimēru ķēdes pārkārtojas. Šis process dabiski rada izmēru novirzi. Kad acetāta rāmji tiek uzkarsēti vai pakļauti ķīmiskiem katalizatoriem, mitrums un летošās organiskās vielas izplūst no materiāla matricas. Šo vielu zudums samazina kopējo materiāla tilpumu, tādējādi izraisot rāmju vieglu saraušanos. Temperatūras svārstības dzesēšanas fāzē pastiprina šo efektu, jo rāmja dažādas daļas dzesējas ar dažādu ātrumu.
Sarukšanas intensitāte ir atkarīga no vairākiem faktoriem: konkrētās acetāta savienojuma sastāva, materiāla biezuma, rāmja ģeometrijas sarežģītības un cietināšanas cikla ilguma un intensitātes. Rokā izgatavotiem acetāta rāmjiem bieži novēro izteiktāku sarukšanas svārstību, jo to ražošanā iesaistīti vairāki manuāli apstrādes posmi, kuros katrā rodas nelielas temperatūras un mitruma svārstības. Individuāli izstrādātiem acetāta dizainiem ar sarežģītām rakstu kombinācijām vai unikālām formām sarukšanas risks ir paaugstināts, jo materiāla spriegums koncentrējas pārejas zonās.
Ietekme uz optisko veiktspēju un pieguļamību
Pat neliela izmēru izmaiņa acetāta brillēs var traucēt optisko izlīdzinājumu. Kad rāmis sarūk asimetriski, lēcu novietojums pārvietojas, ietekmējot prizmatisko korekciju un redzes komfortu. Tilts, kas sarūk nevienmērīgi, var izraisīt spiediena punktus uz deguna, samazinot valkāšanas komfortu. Tempļa garuma samazinājums maina to, kā rāmis sēž uz auss, iespējami izraisot slīdēšanu vai pārmērīgu spiedienu. Šīs, šķietami niecīgās izmaiņas, kumulējas, radot mērāmus funkcionālus problēmu, ko patērētāji uzreiz pamanā.
Brillu zīmoliem, kas garantē precīzus optiskos parametrus, sarukšanas izraisīta izmēru nobīde ir kvalitātes risks. Tirdzniece un distribūtori gaida vienveidīgus rāmju izmērus visā krājumā, bet beigas lietotāji gaida, ka rāmis atbilst reklamētajiem piestiprināšanas parametriem. Jebkura novirze rada garantijas prasības, atgriešanas un sabojātus klientu attiecību.
Pierādītas profilakses stratēģijas acetāta rāmju ražošanā
Cietināšanas temperatūras un ilguma kontroles optimizācija
Visefektīvākā sarukšanas novēršanas stratēģija ietver precīzu sacietēšanas vides kontroli. Nevis paātrinot sacietēšanas ciklus ar augstu temperatūru, brilles ražotājiem vajadzētu ieviest pakāpeniskas sacietēšanas procedūras, kas ļauj acetāta rāmjiem pakāpeniski stabilizēties. Lēna sacietēšana vidējā temperatūrā minimizē iekšējo spriegumu koncentrāciju un samazina šķīdinātāja iztvaikošanas ātrumu. Šis kontrolētais pieejas veids prasa vairāk laika, taču nodrošina augstāku izmēru stabilitāti.
Mūsdienu programmējamās sacietēšanas krāsnis ar regulējamām temperatūras paaugstināšanas ātrumu iespējām ļauj ražotājiem izveidot pielāgotus acetāta sacietēšanas profilus, kas piemēroti konkrētiem rāmju dizainiem. Ideālā procedūrā ietilpst sākotnējā zemas temperatūras fāze 40–50 °C temperatūrā 30 minūtes ilgumā, lai nodrošinātu sākotnējo stabilizāciju, kam seko pakāpeniska temperatūras paaugstināšana līdz mērķa sacietēšanas temperatūrai un pēc tam lēna atdzisšanas fāze. Šī daudzposmu pieeja dramatiski samazina sarukšanu salīdzinājumā ar parastajām vien-temperatūras sacietēšanas metodēm.
Materiālu izvēle un priekšapstrādes tehniskās metodes
Ne visas acetāta formulācijas sarūk vienādi. Acu brilles zīmoliem vajadzētu iegādāties acetāta rāmjus no piegādātājiem, kas sniedz detalizētus materiāla specifikācijas dokumentus, tostarp sarukšanas ātrumu standarta sacietēšanas apstākļos. Augstas kvalitātes acetāts ar zemāku atlikušā šķīdinātāja saturu dabiski parāda mazāku izmēru izmaiņu. Izvēloties acetātu individuālo brillu ražošanai, prioritāti jāpiešķir piegādātājiem, kas piedāvā iepriekš žāvētu vai iepriekš stabilizētu materiālu.
Priekšsacietēšanas stabilizācija ir nepietiekami izmantota profilakses taktika. Pirms rokām izgatavotus acetāta rāmjus pakļauj galīgajai sacietēšanai, ražotāji var pakļaut tos vides mitruma kamerām 24–48 stundām. Šī vieglā aklimatizācija ļauj virsmas mitrumam izlīdzināties ar materiāla iekšējo daļu, samazinot straujo iztvaikošanu, kas notiek rūpnieciskās sacietēšanas laikā. Vairāki acu brilles zīmoli ziņo par 30–40% sarukšanas samazināšanu, izmantojot šo vienkāršo priekšapstrādi.
Pēcsacietēšanas izmēru pārbaude un pielāgošana
Patērējot pat optimālus cietināšanas protokolus, dažas izmēru novirzes paliek neizbēgamas. Risinājums ir ieviest stingrus pēc-cietināšanas mērīšanas protokolus. Augstas precizitātes optiskie salīdzinātāji un digitālie mērīšanas sistēmas spēj noteikt sarukumu acetāta brilles rāmjos ar precizitāti līdz 0,1 milimetram. Kad konkrētu rāmju dizainu sarukuma raksti ir identificēti, ražotāji var pielāgot rīku izmērus vai cietināšanas parametrus, lai kompensētu šo efektu.
Kvalitātes kontroles protokolos jāiekļauj nejauša paraugu ņemšana no katras ražošanas partijas. Ja mērījumi atklāj sarukumu, kas pārsniedz pieļaujamās tolerances, partiju var pakļaut sekundārām siltumapstrādes ciklu, kas stabilizē izmērus pirms nosūtīšanas. Šis verifikācijas solis prasa investīcijas mērīšanas aprīkojumā, taču efektīvi novērš sūdzības par izmēru maiņu.
Nozaru labākās prakses vienveidīgas rāmju kvalitātes nodrošināšanai
Dokumentācija un standartizācija visā ražošanā
Brilles zīmoliem, kas ražo pielāgotus acetāta modeļus, jāuztur detalizēta dokumentācija par sarukšanas raksturlielumiem katram rāmim. Vēsturisko sarukšanas datu reģistrēšana ļauj ražotājiem izstrādāt prognozējošus modeļus, kas vadīs nākamo ražošanas korekciju. Dažas augsti attīstītas ražošanas vietas uztur digitālus sarukšanas profilus, kas saistīti ar konkrētiem acetāta piegādātājiem, cietināšanas iekārtām un sezonālajām mitruma svārstībām. Šis datu pamatots pieeja novērš minēšanu un nodrošina vienveidību visās ražošanas partijās.
Standartizācijas protokoliem jāaptver materiālu saņemšanas pārbaudes, pirmscietināšanas uzglabāšanas apstākļi, cietināšanas mašīnu apkopas grafiki un pēccietināšanas mērīšanas procedūras. Kad visa rokām veidotā acetāta ražošana tiek veikta saskaņā ar identiskiem protokoliem, sarukšana kļūst prognozējama un kontrolējama, nevis nejauša.
Darbinieku apmācība un aprīkojuma kalibrēšana
Cilvēka kļūdas ietekmē būtiski sarukuma mainīgumu. Ražošanas personālam ir jāsaprot, kā temperatūras regulējums, cietināšanas ilguma izmaiņas un mitruma svārstības ietekmē galīgos rāmja izmērus. Regulārā apmācība nodrošina vienotu cietināšanas protokolu izpildi. Arī aprīkojuma kalibrēšana ir vienlīdz svarīga — cietināšanas krāsnis mēnesī jāpārbauda, lai nodrošinātu temperatūras precizitāti, un mērinstrumentiem jābūt kalibrētiem pret akreditētiem standartiem.
Brilles, kas iegulda operatoru apmācībā un aprīkojuma apkopē, nepārtraukti sasniedz labākus rezultātus salīdzinājumā ar uzņēmumiem, kas cietināšanu uzskata par ikdienišķu soli. Šis precizitātes nodrošināšanas apņēmības pierādījums liecina par ražotāju nopietno attieksmi pret acetāta brillēm.
BKJ
Kāpēc acetāta brillēm notiek sarukums cietināšanas laikā?
Acetāts pārdzīvo ķīmiskas un fizikālas pārmaiņas sacietēšanas laikā, kad atlikušie šķīdinātāji iztvaiko un polimēru ķēdes pārkārtojas. Šis dabiskais process samazina materiāla tilpumu, izraisot izmēru sarukšanu. Temperatūras svārstības un nevienmērīga atdzišana vēl vairāk pastiprina sarukšanu. Rāmja dažādas daļas atdziest ar dažādu ātrumu, radot iekšējo spriegumu, kas izpaužas kā izmēru nobīde.
Cik liela sarukšana ir pieļaujama acetāta rāmjos?
Rūpniecības standarti parasti pieļauj sarukšanu zem 0,3 % acetāta brilles rāmjos. Tomēr dažas zīmoli uztur stingrākas robežas — 0,1–0,2 % — lai nodrošinātu optisko precizitāti un piemērotības vienveidību. Pieļaujamais slieksnis ir atkarīgs no konkrētā rāmja dizaina un paredzētās lietošanas. Rokā izgatavoti acetāta izstrādājumi bieži prasa stingrāku kontroli nekā masveida ražošanā izgatavotie dizaini.
Vai acetāta brilles rāmjos notiekošo sarukšanu var pilnībā novērst?
Pilnīga sarukuma novēršana nav realizējama, jo sacietēšana ir pamatprocess ķīmiskajā reakcijā. Tomēr modernas profilakses stratēģijas var samazināt sarukumu līdz neievērojamam līmenim zem 0,1 %. Precīzas sacietēšanas protokoli, priekšstabilizācijas apstrādes un pēcsacietēšanas korekcijas minimizē izmēru nobīdi tik daudz, ka tā vairs nav redzama gatavajos rāmjos.



