
 EN
Розмірна усадка окулярів із ацетату після затвердіння: стратегії запобігання для брендів окулярів
Дізнайтеся про науково обґрунтовані стратегії зниження зменшення розмірів під час затвердіння на 30–40 %. Забезпечте точність, якість та довіру до бренду — завантажте кращі практики вже зараз.
Зменшення розмірів у ацетатних окулярів є однією з найстійкіших виробничих проблем, з якими стикаються сьогодні бренди окулярів. Під час процесу затвердіння ацетатних оправ може відбуватися скорочення матеріалу, що призводить до непостійності посадки, оптичного розміщення та невдоволення клієнтів. Розуміння та запобігання цьому скороченню має критичне значення для збереження якості продукту та репутації бренду. Проблема стає особливо гострою під час виробництва індивідуальних ацетатних дизайнов, де точність безпосередньо впливає як на естетичну привабливість, так і на функціональні характеристики.
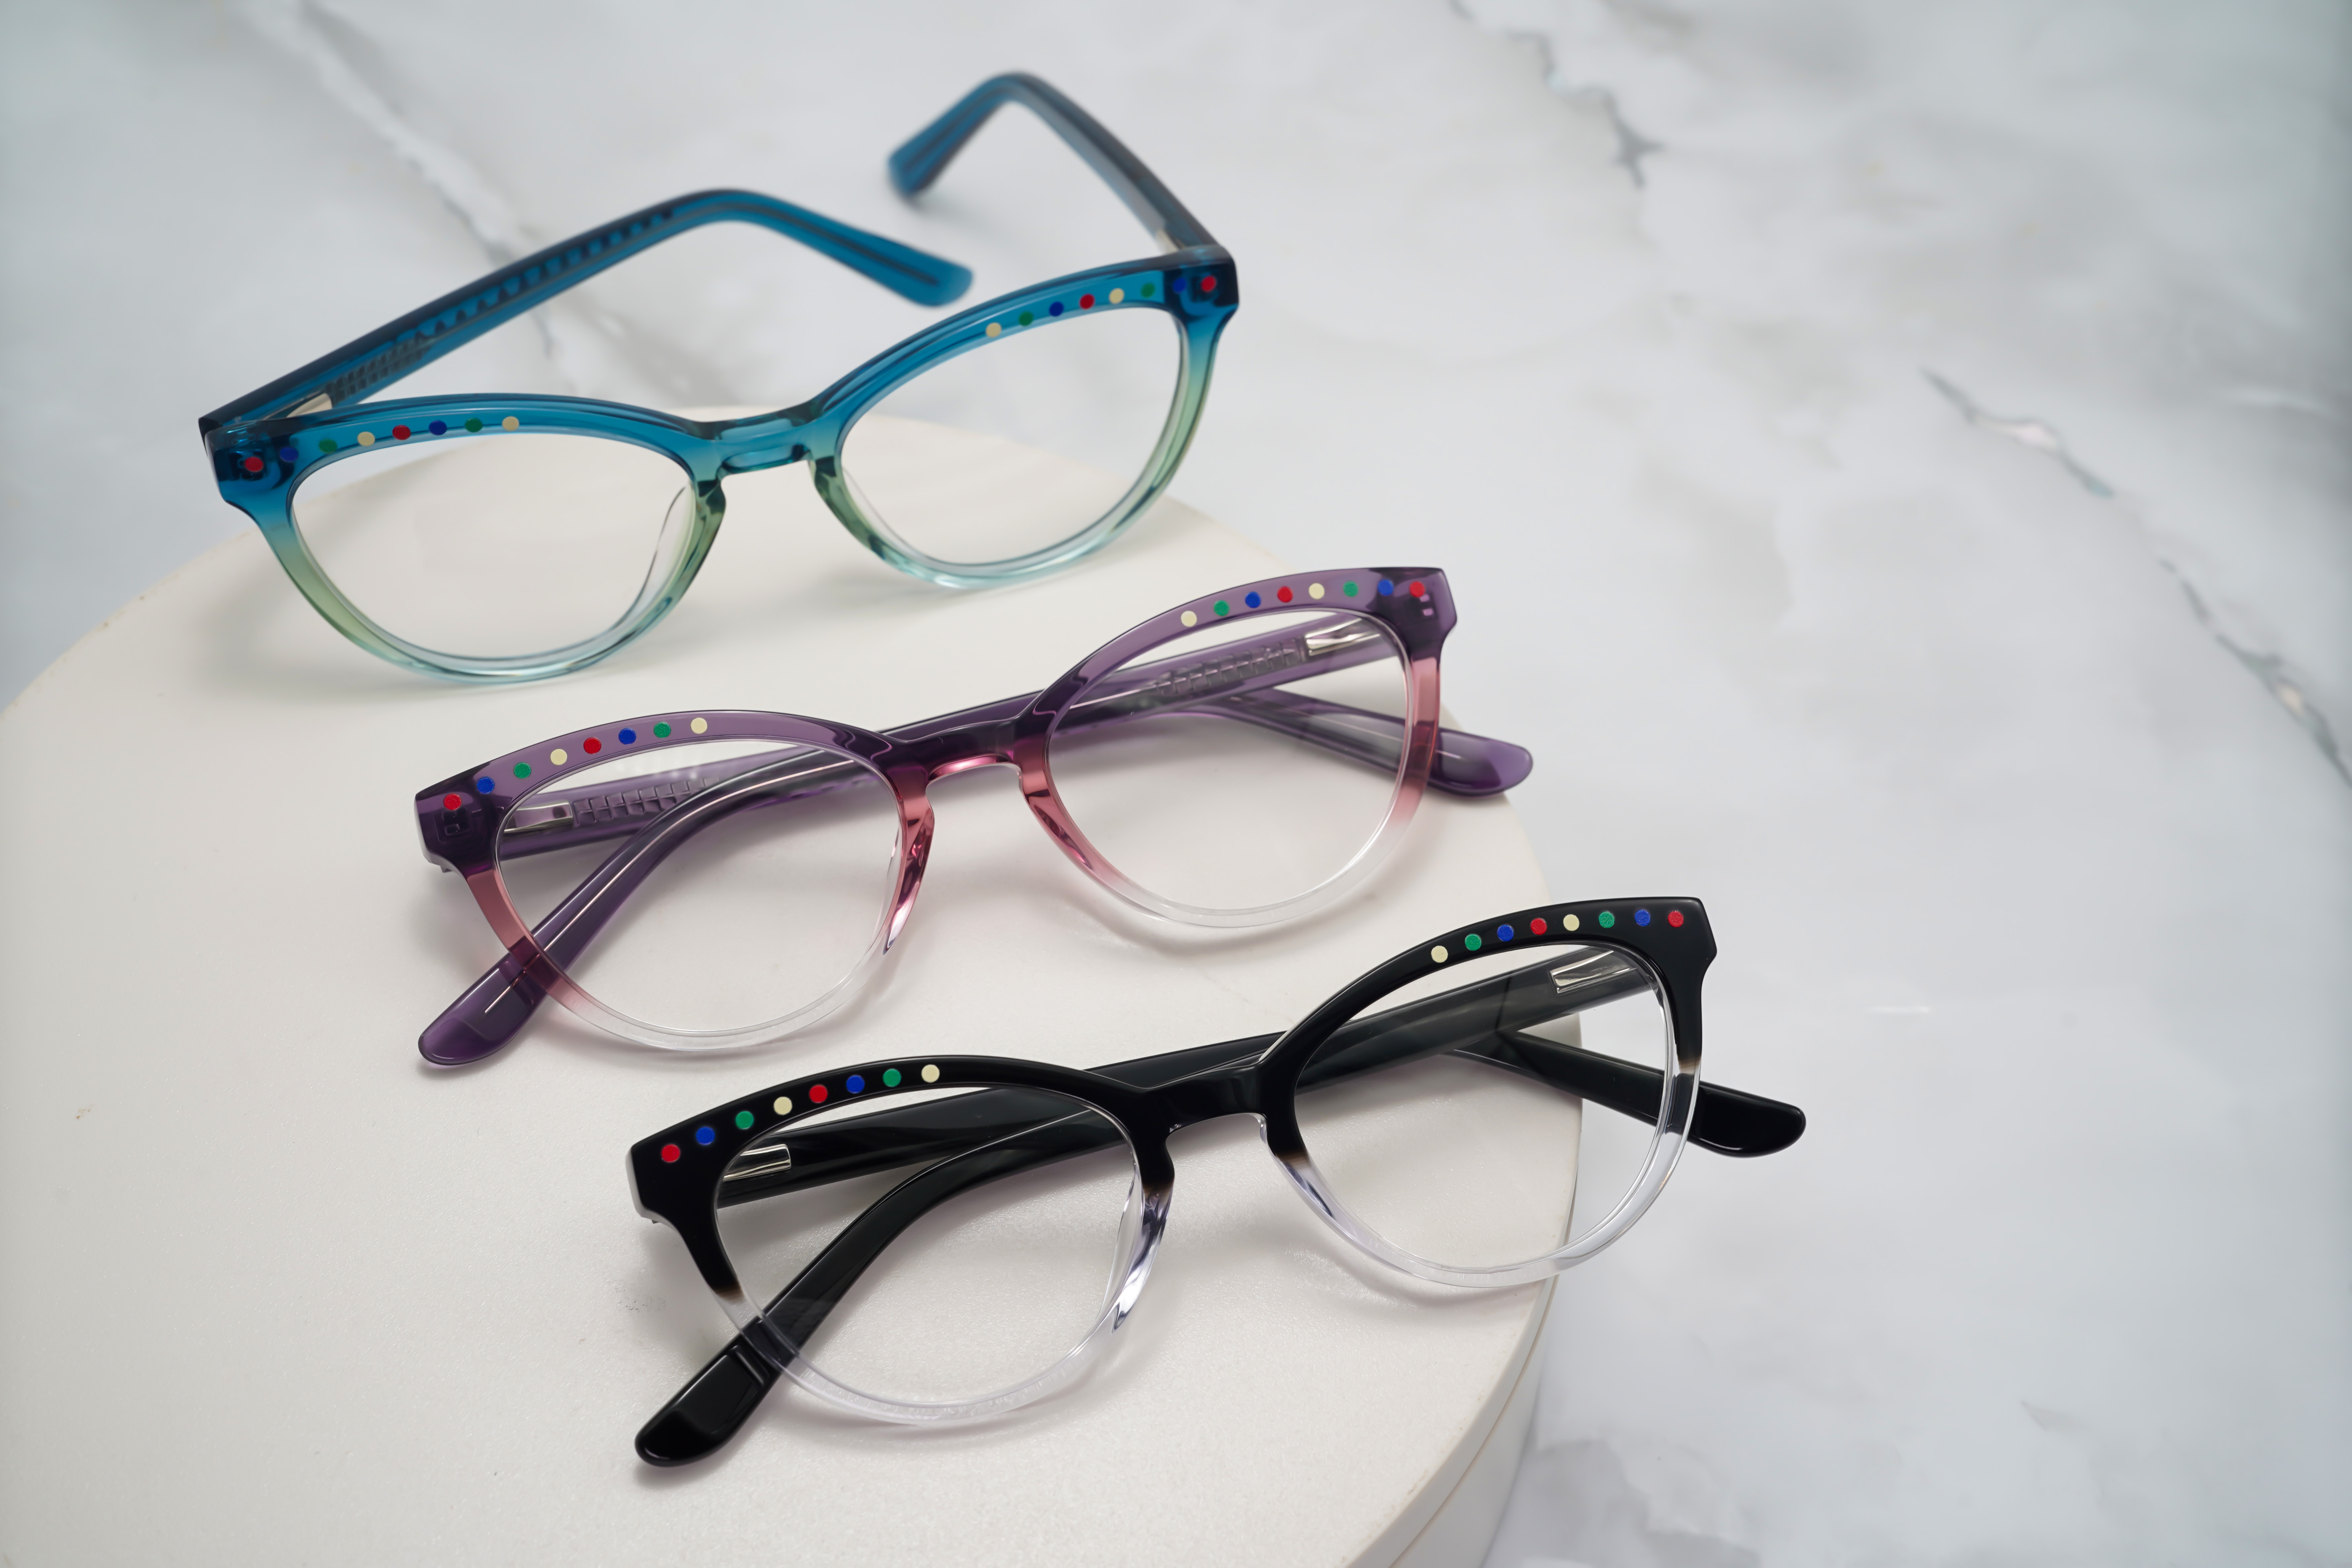
Рамки з ацетату стали матеріалом вибору для виробництва преміальних окулярів завдяки надзвичайній міцності, яскравим варіантам кольорів та вищій оптичній чіткості. Однак етап термічного та хімічного дозрівання після виробництва призводить до теплового й хімічного навантаження, що може спричинити вимірювані зміни розмірів. Бренди окулярів, які застосовують системні профілактичні стратегії під час виробництва, практично повністю усувають дефекти, пов’язані зі зсіданням, і забезпечують стабільність розмірів рамок у всьому обсязі виробництва.
Розуміння розмірного зсідання під час процесів дозрівання
Наукові основи зсідання рамок з ацетату
Ацетатний матеріал зазнає хімічної трансформації під час затвердіння, коли залишкові розчинники випаровуються, а полімерні ланцюги перебудовуються. Цей процес природно призводить до різниці в розмірах. Коли ацетатні оправи нагріваються або піддаються впливу хімічних каталізаторів, із матриці матеріалу виділяються волога й леткі органічні сполуки. Втрата цих речовин зменшує загальний об’єм матеріалу, що призводить до незначного стискання оправ. Коливання температури під час фази охолодження посилюють цей ефект, оскільки різні ділянки оправи охолоджуються з різною швидкістю.
Ступінь усадки залежить від кількох чинників: конкретного складу ацетатної сполуки, товщини матеріалу, складності геометрії оправи та тривалості й інтенсивності циклу затвердіння. Ручно виготовлені ацетатні оправи часто демонструють більш виражену варіацію усадки, оскільки їх виробництво включає кілька ручних технологічних операцій, кожна з яких призводить до незначних коливань температури й вологості. Індивідуальні ацетатні конструкції зі складними візерунками або унікальними формами мають підвищений ризик усадки, оскільки напруження в матеріалі концентрується в перехідних зонах.
Вплив на оптичну продуктивність та посадку
Навіть незначні зміни розмірів окулярів із ацетату можуть порушити оптичне вирівнювання. Коли оправи стискаються асиметрично, положення лінз зміщується, що впливає на призматичну корекцію та візуальний комфорт. Місток, який стискається нерівномірно, може спричиняти точки тиску на носі, зменшуючи комфорт під час ношенні. Зменшення довжини заушників змінює те, як оправи сидять на вухах, що потенційно призводить до зсування або надмірного тиску. Ці, здавалося б, незначні зміни накопичуються й перетворюються на вимірювані функціональні проблеми, які споживачі помічають одразу.
Для брендів окулярів, що гарантують точні оптичні параметри, розмірна дрейфовість, спричинена стисканням, є ризиком для якості. Ритейлери та дистриб’ютори очікують узгоджених розмірів оправ у всьому асортименті, а кінцеві користувачі — відповідності оправ заявленим параметрам посадки. Будь-яке відхилення призводить до претензій за гарантією, повернень товару та пошкодження взаємин із клієнтами.
Перевірені стратегії запобігання для виробництва оправ із ацетату
Оптимізація контролю температури та тривалості процесу затвердіння
Найефективніша стратегія запобігання зменшенню розмірів передбачає точний контроль умов затвердіння. Замість прискорення циклів затвердіння за допомогою високої температури виробники окулярів мають застосовувати поступові протоколи затвердіння, що дозволяють ацетатним оправам стабілізуватися поступово. Повільне затвердіння при помірних температурах мінімізує концентрацію внутрішніх напружень і зменшує швидкість випаровування розчинника. Цей контрольований підхід триває довше, але забезпечує кращу стабільність розмірів.
Сучасні печі для затвердіння з програмованими температурними наростаннями дозволяють виробникам створювати індивідуальні профілі затвердіння ацетату, адаптовані до конкретних конструкцій оправ. Ідеальний протокол передбачає початкову фазу низької температури (40–50 °C) тривалістю 30 хвилин для початкової стабілізації, після чого температура поступово підвищується до цільової температури затвердіння, а потім слідує повільна фаза охолодження. Цей багатоетапний підхід значно зменшує зменшення розмірів порівняно з традиційними методами затвердіння при одній температурі.
Вибір матеріалу та методи попередньої обробки
Не всі ацетатні склади однаково стягуються. Бренди окулярів мають закуповувати ацетатні оправи в постачальників, які надають детальні технічні характеристики матеріалу, зокрема коефіцієнти стягування за стандартних умов затвердіння. Ацетат преміум-класу з нижчим вмістом залишкового розчинника природно демонструє меншу зміну розмірів. Під час вибору ацетату для виробництва індивідуальних окулярів надавайте перевагу постачальникам, що пропонують попередньо висушені або попередньо стабілізовані матеріали.
Попереднє затвердіння зі стабілізацією — це недостатньо використовувана профілактична тактика. Перш ніж піддавати ручним способом виготовлені ацетатні оправи остаточному затвердінню, виробники можуть помістити їх у камери з контрольованою вологістю навколишнього середовища на 24–48 годин. Таке м’яке акліматизування дозволяє вологі з поверхні зрівноважитися з вологою всередині матеріалу, зменшуючи різке випаровування, що відбувається під час промислового затвердіння. Кілька брендів окулярів повідомляють про зниження стягування на 30–40 % завдяки цьому простому попередньому обробленню.
Перевірка та коригування розмірів після затвердіння
Навіть за оптимальних протоколів затвердіння певна різниця у розмірах залишається неминучою. Рішення полягає у впровадженні суворих протоколів вимірювання після затвердіння. Оптичні компаратори високої точності та цифрові вимірювальні системи можуть виявити усадку оправ із ацетату в межах 0,1 міліметра. Як тільки шаблони усадки встановлено для певних конструкцій оправ, виробники можуть скоригувати розміри інструментів або параметри затвердіння, щоб компенсувати цей ефект.
Протоколи контролю якості мають передбачати випадкове відбіркове тестування кожної виробничої партії. Якщо вимірювання виявляють усадку, що перевищує припустимі допуски, партію можна піддати додатковим циклам термообробки, щоб стабілізувати розміри до відправлення. Цей етап верифікації вимагає інвестицій у вимірювальне обладнання, але ефективно усуває скарги щодо зміни розмірів.
Галузеві найкращі практики забезпечення стабільної якості оправ
Документування та стандартизація на всіх етапах виробництва
Бренди окулярів, що виробляють індивідуальні моделі з ацетату, мають вести детальну документацію щодо закономірностей усадки для кожної моделі оправи. Відстежуючи історичні дані про усадку, виробники розробляють прогнозні моделі, які спрямовують коригування в майбутньому виробництві. Деякі передові виробничі потужності зберігають цифрові профілі усадки, пов’язані з конкретними постачальниками ацетату, обладнанням для термообробки та коливаннями вологісного режиму за сезонами. Такий підхід, заснований на даних, усуває припущення й забезпечує узгодженість у всіх виробничих партіях.
Протоколи стандартизації мають охоплювати перевірку матеріалів під час отримання, умови зберігання перед термообробкою, графіки технічного обслуговування обладнання для термообробки та процедури вимірювання після термообробки. Коли весь ручний виробничий процес ацетатних оправ відбувається за однаковими протоколами, усадка стає передбачуваною й керованою, а не випадковою.
Навчання працівників та калібрування обладнання
Людська помилка значно впливає на змінність усадки. Персонал виробництва має розуміти, як коригування температури, зміни тривалості витримки та коливання вологості впливають на остаточні розміри оправи. Регулярне навчання забезпечує стабільне виконання протоколів витримки. Калібрування обладнання є однаково важливим — печі для витримки слід перевіряти щомісяця, щоб підтвердити точність температури, а вимірювальні інструменти мають калібруватися відповідно до сертифікованих стандартів.
Бренди окулярів, які інвестують у навчання операторів та технічне обслуговування обладнання, постійно досягають кращих результатів порівняно з підприємствами, що розглядають витримку як рутинну операцію. Такий підхід до точності свідчить про серйозне ставлення виробників до якості окулярів із ацетату.
Часті запитання
Чому окуляри з ацетату усаджуються під час витримки?
Ацетат піддається хімічним і фізичним перетворенням під час затвердіння, оскільки залишкові розчинники випаровуються, а полімерні ланцюги перебудовуються. Цей природний процес зменшує об’єм матеріалу, що призводить до розмірного стиснення. Коливання температури та нерівномірне охолодження ще більше посилюють стиснення. Різні ділянки оправи охолоджуються з різною швидкістю, утворюючи внутрішні напруження, які проявляються у вигляді розмірного зсуву.
Яке стиснення вважається прийнятним для оправ із ацетату?
Галузеві стандарти, як правило, допускають стиснення менше ніж 0,3 % для окулярних оправ із ацетату. Проте деякі бренди дотримуються суворіших допусків — 0,1–0,2 % — задля забезпечення оптичної точності й сталості посадки. Прийнятний поріг залежить від конкретної конструкції оправи та її призначення. Ручні вироби з ацетату часто потребують жорсткішого контролю, ніж масові моделі.
Чи можна повністю усунути стиснення в окулярних оправах із ацетату?
Повне усунення усадки є нереалістичним, оскільки затвердіння — це фундаментальний хімічний процес. Однак сучасні стратегії профілактики можуть звести усадку до непомітних рівнів нижче 0,1 %. Точні протоколи затвердіння, попередні стабілізаційні обробки та коригування після затвердіння мінімізують зміну розмірів до такого ступеня, що вона стає непомітною в готових рамах.



