
 EN
Pengecilan Dimensi pada Kacamata Asetat Setelah Pengeringan: Strategi Pencegahan bagi Merek Kacamata
Temukan strategi berbasis ilmu pengetahuan untuk mengurangi pengecilan akibat pengeringan sebesar 30–40%. Pastikan ketepatan, kualitas, dan kepercayaan konsumen terhadap merek—unduh praktik terbaik sekarang.
Pengecilan dimensi pada kacamata asetat mewakili salah satu tantangan manufaktur paling persisten yang dihadapi merek kacamata saat ini. Ketika bingkai asetat menjalani proses pengeringan (curing), terjadi penyusutan bahan, yang dapat menyebabkan ketidaksesuaian ukuran, ketidaksejajaran optik, dan ketidakpuasan pelanggan. Memahami serta mencegah penyusutan ini sangat penting untuk menjaga kualitas produk dan reputasi merek. Masalah ini menjadi khususnya kritis saat memproduksi desain asetat khusus (custom), di mana presisi secara langsung memengaruhi daya tarik estetika maupun kinerja fungsional.
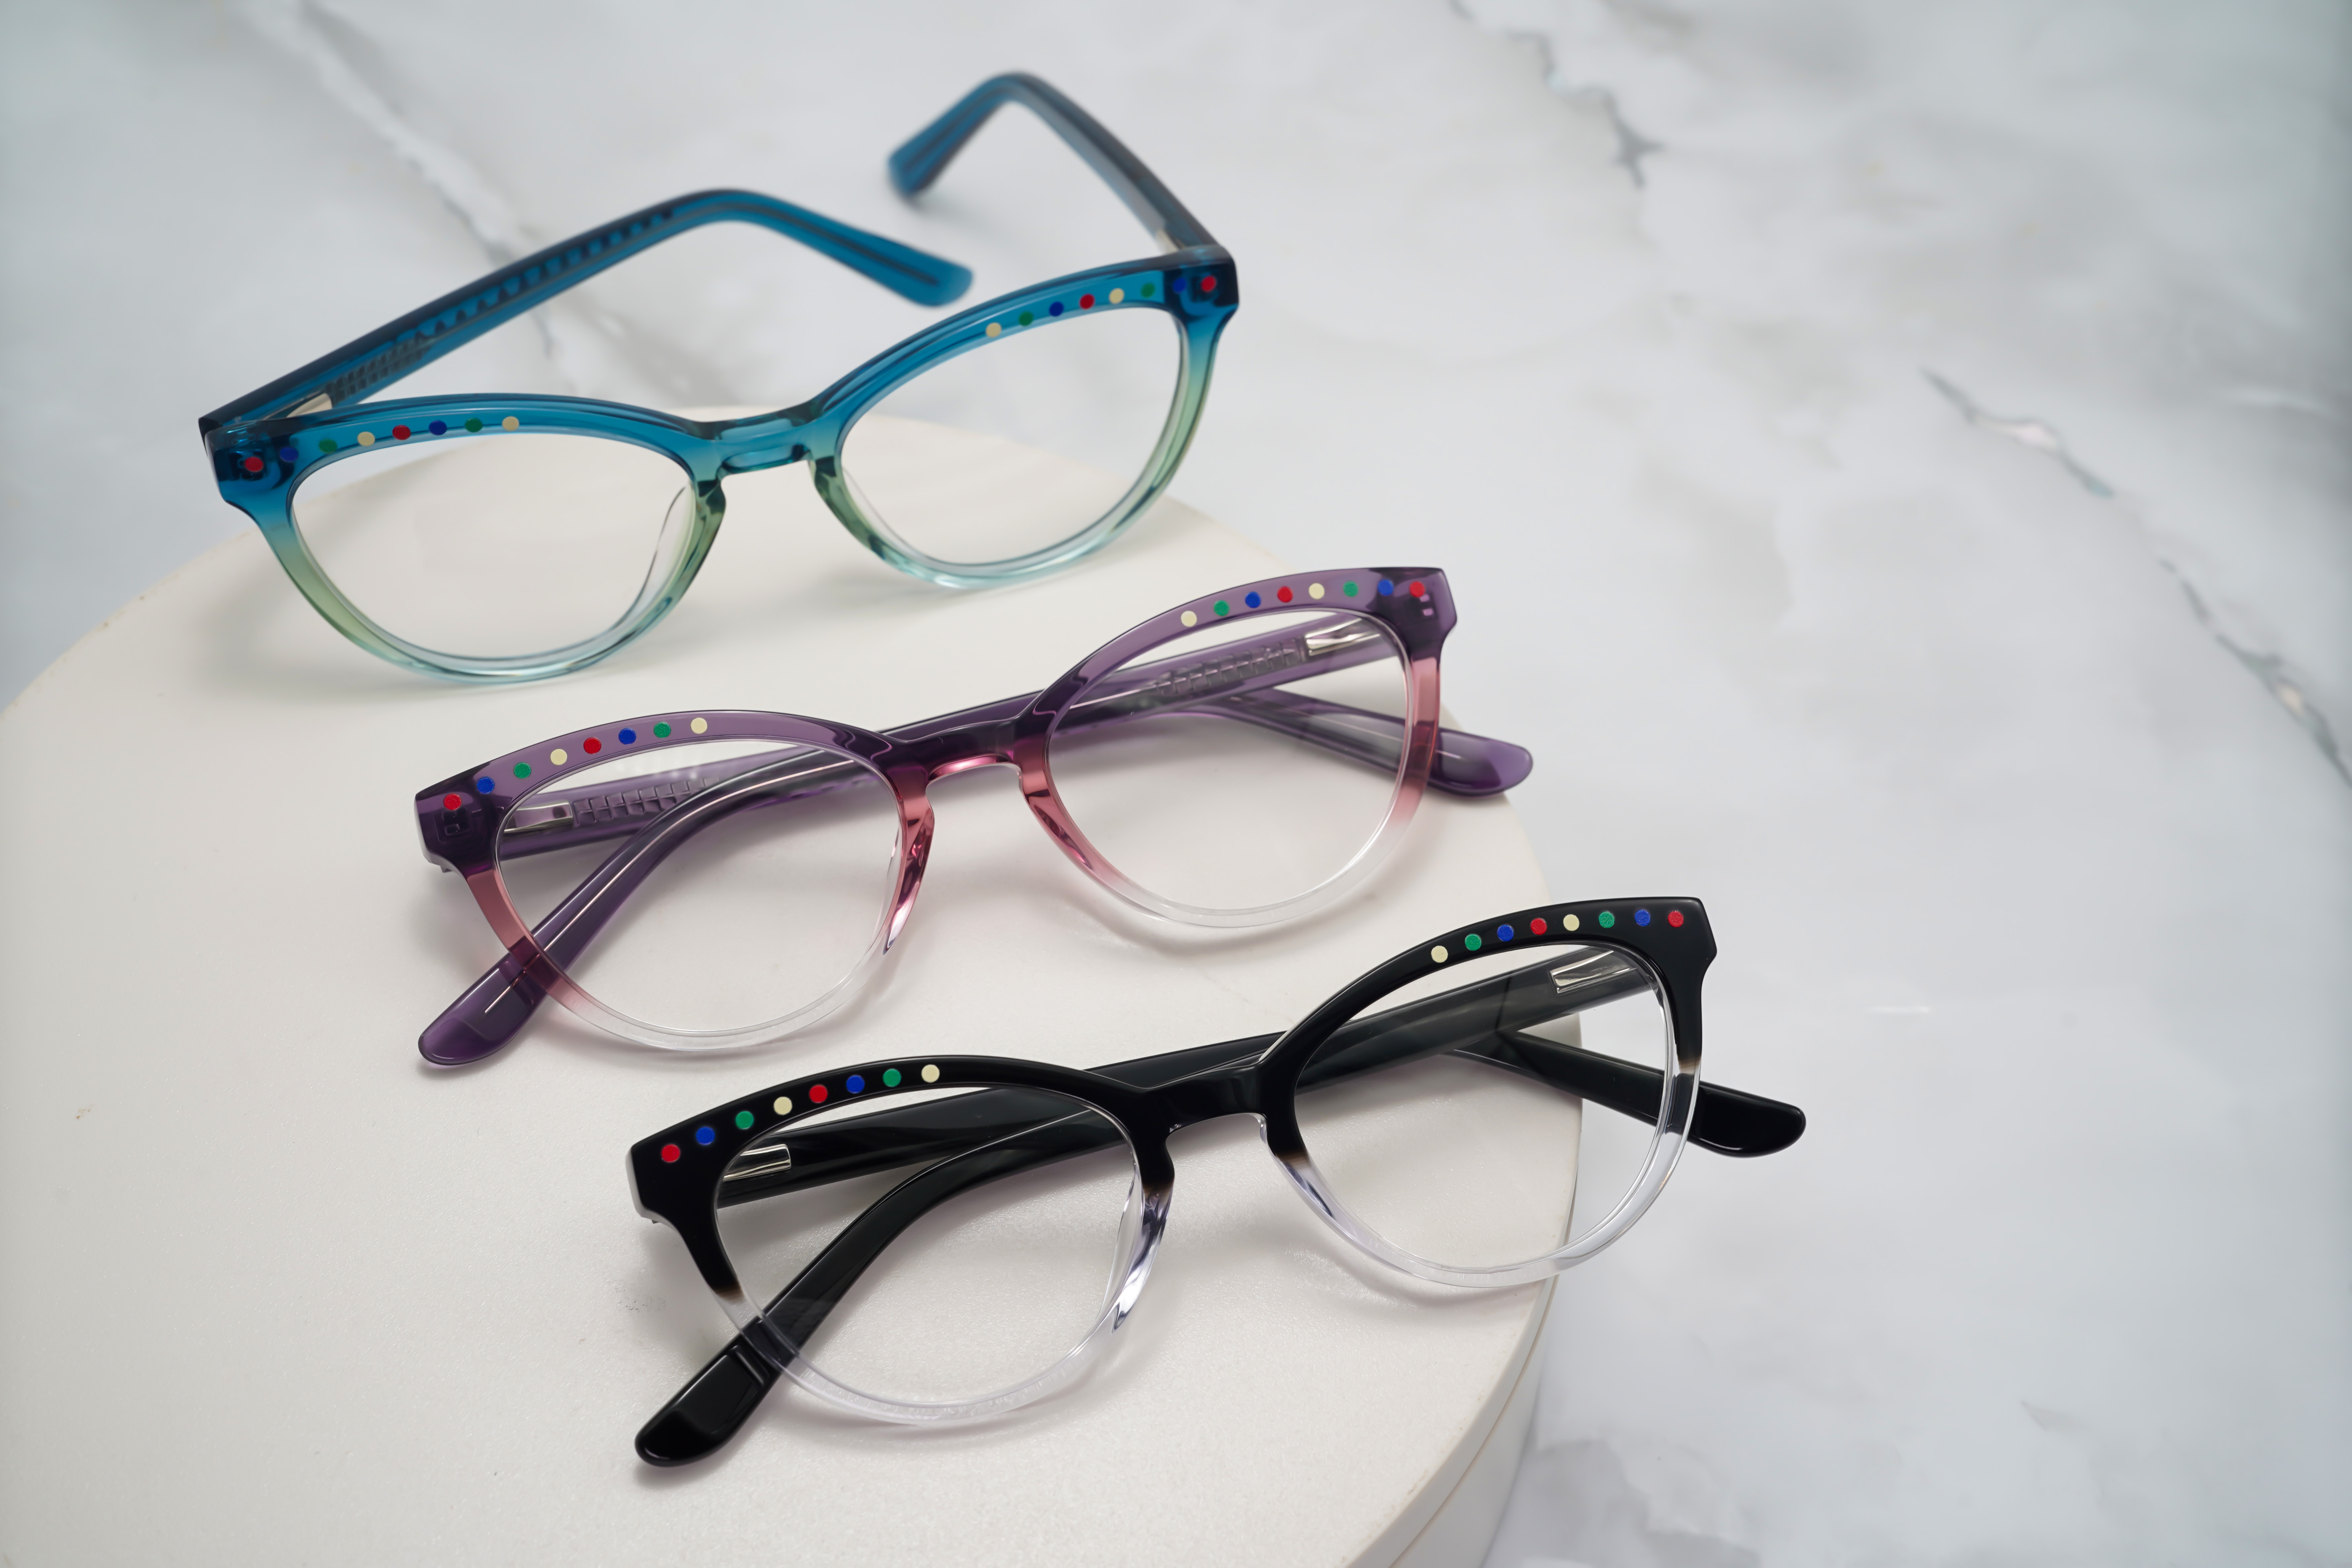
Bingkai asetat telah menjadi bahan pilihan untuk produksi kacamata premium karena ketahanan luar biasa, pilihan warna yang cerah, serta kejernihan optis unggul. Namun, tahap pengeringan pasca-produksi memperkenalkan tekanan termal dan kimia yang dapat menyebabkan perubahan dimensi yang terukur. Merek kacamata yang menerapkan strategi pencegahan sistematis selama proses manufaktur dapat menghilangkan hampir sepenuhnya cacat akibat susut serta menjamin konsistensi dimensi bingkai di seluruh rangkaian produksi.
Memahami Susut Dimensi dalam Proses Pengeringan
Ilmu di Balik Susut Bingkai Asetat
Bahan asetat mengalami transformasi kimia selama proses pengeringan, di mana pelarut sisa menguap dan rantai polimer menyusun ulang dirinya. Proses ini secara alami menghasilkan variasi dimensi. Ketika bingkai asetat dipanaskan atau terpapar katalis kimia, uap air dan senyawa organik volatil keluar dari matriks bahan. Hilangnya zat-zat ini mengurangi volume keseluruhan bahan, sehingga bingkai menyusut sedikit. Fluktuasi suhu selama fase pendinginan memperparah efek ini, karena berbagai bagian bingkai mendingin pada laju yang berbeda-beda.
Tingkat penyusutan bergantung pada beberapa faktor: komposisi senyawa asetat tertentu, ketebalan bahan, kompleksitas geometri bingkai, serta durasi dan intensitas siklus pengeringan. Bingkai asetat buatan tangan sering menunjukkan variasi penyusutan yang lebih nyata karena melibatkan banyak tahap pemrosesan manual, di mana masing-masing tahap memperkenalkan sedikit perbedaan suhu dan kelembapan. Desain asetat khusus dengan pola rumit atau bentuk unik menghadapi risiko penyusutan yang lebih tinggi karena tegangan bahan terkonsentrasi di zona transisi.
Dampak terhadap Kinerja Optik dan Kenyamanan Pemakaian
Perubahan dimensi kecil pada kacamata asetat pun dapat mengganggu keselarasan optik. Ketika bingkai menyusut secara tidak simetris, posisi lensa bergeser, sehingga memengaruhi koreksi prisma dan kenyamanan penglihatan. Jembatan bingkai yang menyusut tidak merata dapat menimbulkan titik tekan pada hidung, mengurangi kenyamanan pemakaian. Pengurangan panjang gagang bingkai mengubah cara bingkai duduk di telinga, berpotensi menyebabkan selip atau tekanan berlebih. Perubahan kecil yang tampak ini menumpuk menjadi masalah fungsional yang terukur—dan langsung disadari konsumen.
Bagi merek kacamata yang menjamin spesifikasi optik presisi, pergeseran dimensi akibat penyusutan merupakan risiko kualitas. Penjual eceran dan distributor mengharapkan dimensi bingkai yang konsisten di seluruh stok, sementara pengguna akhir mengharapkan bingkai sesuai dengan spesifikasi ukuran yang diiklankan. Setiap penyimpangan memicu klaim garansi, pengembalian barang, serta kerusakan hubungan pelanggan.
Strategi Pencegahan yang Telah Terbukti untuk Produksi Bingkai Asetat
Mengoptimalkan Pengendalian Suhu dan Durasi Pengeringan
Strategi paling efektif untuk mencegah penyusutan melibatkan pengendalian presisi terhadap lingkungan pengeringan. Alih-alih mempercepat siklus pengeringan dengan suhu tinggi, produsen kacamata sebaiknya menerapkan protokol pengeringan berjenjang yang memungkinkan bingkai asetat stabil secara bertahap. Pengeringan lambat pada suhu sedang meminimalkan konsentrasi tegangan internal dan mengurangi laju penguapan pelarut. Pendekatan terkendali ini memerlukan waktu lebih lama, tetapi menghasilkan stabilitas dimensi yang unggul.
Oven pengering modern dengan kemampuan mengatur kenaikan suhu secara terprogram memungkinkan produsen menyusun profil pengeringan asetat khusus yang disesuaikan dengan desain bingkai tertentu. Protokol ideal mencakup fase awal bersuhu rendah (40–50°C) selama 30 menit guna memungkinkan stabilisasi awal, diikuti peningkatan suhu bertahap menuju suhu pengeringan target, lalu fase pendinginan lambat. Pendekatan berbasis beberapa tahap ini secara signifikan mengurangi penyusutan dibandingkan metode pengeringan bersuhu tunggal konvensional.
Pemilihan Bahan dan Teknik Pra-Pemrosesan
Tidak semua formulasi asetat menyusut secara merata. Merek kacamata harus memperoleh bingkai asetat dari pemasok yang menyediakan spesifikasi bahan terperinci, termasuk tingkat penyusutan dalam kondisi pengeringan standar. Asetat bermutu unggul dengan kandungan pelarut sisa yang lebih rendah secara alami menunjukkan perubahan dimensi yang lebih kecil. Saat memilih asetat untuk produksi kacamata khusus, utamakan pemasok yang menyediakan bahan yang telah dikeringkan terlebih dahulu atau distabilkan terlebih dahulu.
Stabilisasi pra-pengeringan merupakan taktik pencegahan yang belum dimanfaatkan secara optimal. Sebelum memasukkan bingkai asetat buatan tangan ke proses pengeringan akhir, produsen dapat mengeksposnya ke ruang kelembapan ambient selama 24–48 jam. Aklimatisasi ringan ini memungkinkan kelembapan permukaan mencapai keseimbangan dengan bagian dalam bahan, sehingga mengurangi penguapan drastis yang terjadi selama pengeringan industri. Beberapa merek kacamata melaporkan pengurangan penyusutan sebesar 30–40% dengan perlakuan awal sederhana ini.
Verifikasi dan Penyesuaian Dimensi Pasca-Pengeringan
Bahkan dengan protokol pengeringan optimal, variasi dimensi tetap tak terhindarkan. Solusinya adalah menerapkan protokol pengukuran pasca-pengeringan yang ketat. Komparator optik presisi tinggi dan sistem pengukuran digital mampu mendeteksi penyusutan pada kacamata asetat dalam rentang 0,1 milimeter. Setelah pola penyusutan diidentifikasi untuk desain bingkai tertentu, produsen dapat menyesuaikan dimensi cetakan atau parameter pengeringan guna mengimbanginya.
Protokol pengendalian kualitas harus mencakup pengambilan sampel acak dari setiap lot produksi. Jika pengukuran mengungkapkan penyusutan yang melebihi toleransi yang dapat diterima, lot tersebut dapat menjalani siklus perlakuan panas sekunder guna menstabilkan dimensi sebelum pengiriman. Langkah verifikasi ini memerlukan investasi dalam peralatan pengukuran, namun secara efektif menghilangkan keluhan mengenai pergeseran dimensi.
Praktik Terbaik Industri untuk Kualitas Bingkai yang Konsisten
Dokumentasi dan Standardisasi di Seluruh Proses Produksi
Merek kacamata yang memproduksi desain asetat khusus harus menyimpan dokumentasi terperinci mengenai pola penyusutan untuk setiap model bingkai. Dengan melacak data historis penyusutan, produsen dapat mengembangkan model prediktif yang mengarahkan penyesuaian produksi di masa depan. Beberapa fasilitas canggih bahkan menyimpan profil digital penyusutan yang dikaitkan dengan pemasok asetat tertentu, peralatan pengeringan, serta variasi kelembapan musiman. Pendekatan berbasis data ini menghilangkan tebakan dan menjamin konsistensi di seluruh proses produksi.
Protokol standardisasi harus mencakup inspeksi penerimaan bahan, kondisi penyimpanan sebelum pengeringan, jadwal perawatan mesin pengering, serta prosedur pengukuran pasca-pengeringan. Ketika seluruh produksi asetat buatan tangan mengikuti protokol yang identik, penyusutan menjadi dapat diprediksi dan terkendali—bukan acak.
Pelatihan Karyawan dan Kalibrasi Peralatan
Kesalahan manusia berkontribusi secara signifikan terhadap variabilitas penyusutan. Staf manufaktur harus memahami bagaimana penyesuaian suhu, perubahan durasi pengeringan, dan fluktuasi kelembapan memengaruhi dimensi akhir bingkai. Pelatihan rutin menjamin pelaksanaan protokol pengeringan yang konsisten. Kalibrasi peralatan pun sama pentingnya—oven pengering harus diverifikasi setiap bulan guna memastikan akurasi suhu, dan instrumen pengukur harus dikalibrasi terhadap standar bersertifikat.
Merek kacamata yang berinvestasi dalam pelatihan operator dan pemeliharaan peralatan secara konsisten mencapai hasil unggul dibandingkan fasilitas yang menganggap pengeringan sebagai langkah rutin semata. Komitmen terhadap ketepatan ini menunjukkan keseriusan produsen dalam menjaga kualitas kacamata asetat.
Tanya Jawab
Mengapa kacamata asetat mengalami penyusutan selama proses pengeringan?
Asetat mengalami transformasi kimia dan fisik selama proses pengeringan, ketika pelarut sisa menguap dan rantai polimer menyusun ulang dirinya. Proses alami ini mengurangi volume bahan, sehingga menyebabkan penyusutan dimensi. Fluktuasi suhu dan pendinginan tidak merata memperparah penyusutan tersebut. Berbagai bagian bingkai mendingin pada laju yang berbeda-beda, menciptakan tegangan internal yang tampak sebagai pergeseran dimensi.
Seberapa besar penyusutan yang dapat diterima pada bingkai asetat?
Standar industri umumnya menerima penyusutan di bawah 0,3% untuk kacamata berbahan asetat. Namun, beberapa merek menerapkan batas toleransi yang lebih ketat, yaitu 0,1–0,2%, guna menjamin presisi optis dan konsistensi ukuran. Ambang batas yang dapat diterima tergantung pada desain bingkai tertentu serta aplikasi yang ditujunya. Produk asetat buatan tangan sering kali memerlukan pengendalian yang lebih ketat dibandingkan desain produksi massal.
Apakah penyusutan pada kacamata berbahan asetat dapat dihilangkan sepenuhnya?
Penghilangan menyusut secara menyeluruh tidak realistis karena proses pengeringan merupakan proses kimia mendasar. Namun, strategi pencegahan canggih dapat mengurangi penyusutan hingga tingkat yang diabaikan, yaitu di bawah 0,1%. Protokol pengeringan presisi, perlakuan pra-stabilisasi, dan penyesuaian pasca-pengeringan meminimalkan pergeseran dimensi hingga menjadi tak terdeteksi pada bingkai jadi.



