
 EN
Susut Dimensi pada Kacamata Asetat Selepas Proses Pemulihan: Strategi Pencegahan untuk Jenama Kacamata
Ketahui strategi berdasarkan sains untuk mengurangkan susut semasa proses pemulihan sebanyak 30–40%. Jamin ketepatan, kualiti dan kepercayaan jenama—muat turun amalan terbaik sekarang.
Susut dimensi dalam kacamata asetat mewakili salah satu cabaran pengeluaran yang paling berterusan dihadapi jenama kaca mata hari ini. Apabila bingkai asetat melalui proses pematangan, pengecutan bahan boleh berlaku, menyebabkan ketidakkonsistenan pada kecocokan, salah pelarasan optik, dan ketidakpuasan pelanggan. Memahami dan mencegah pengecutan ini adalah penting untuk mengekalkan kualiti produk dan reputasi jenama. Masalah ini menjadi lebih kritikal apabila menghasilkan reka bentuk asetat tersuai, di mana ketepatan secara langsung memberi kesan kepada daya tarikan estetik serta prestasi fungsional.
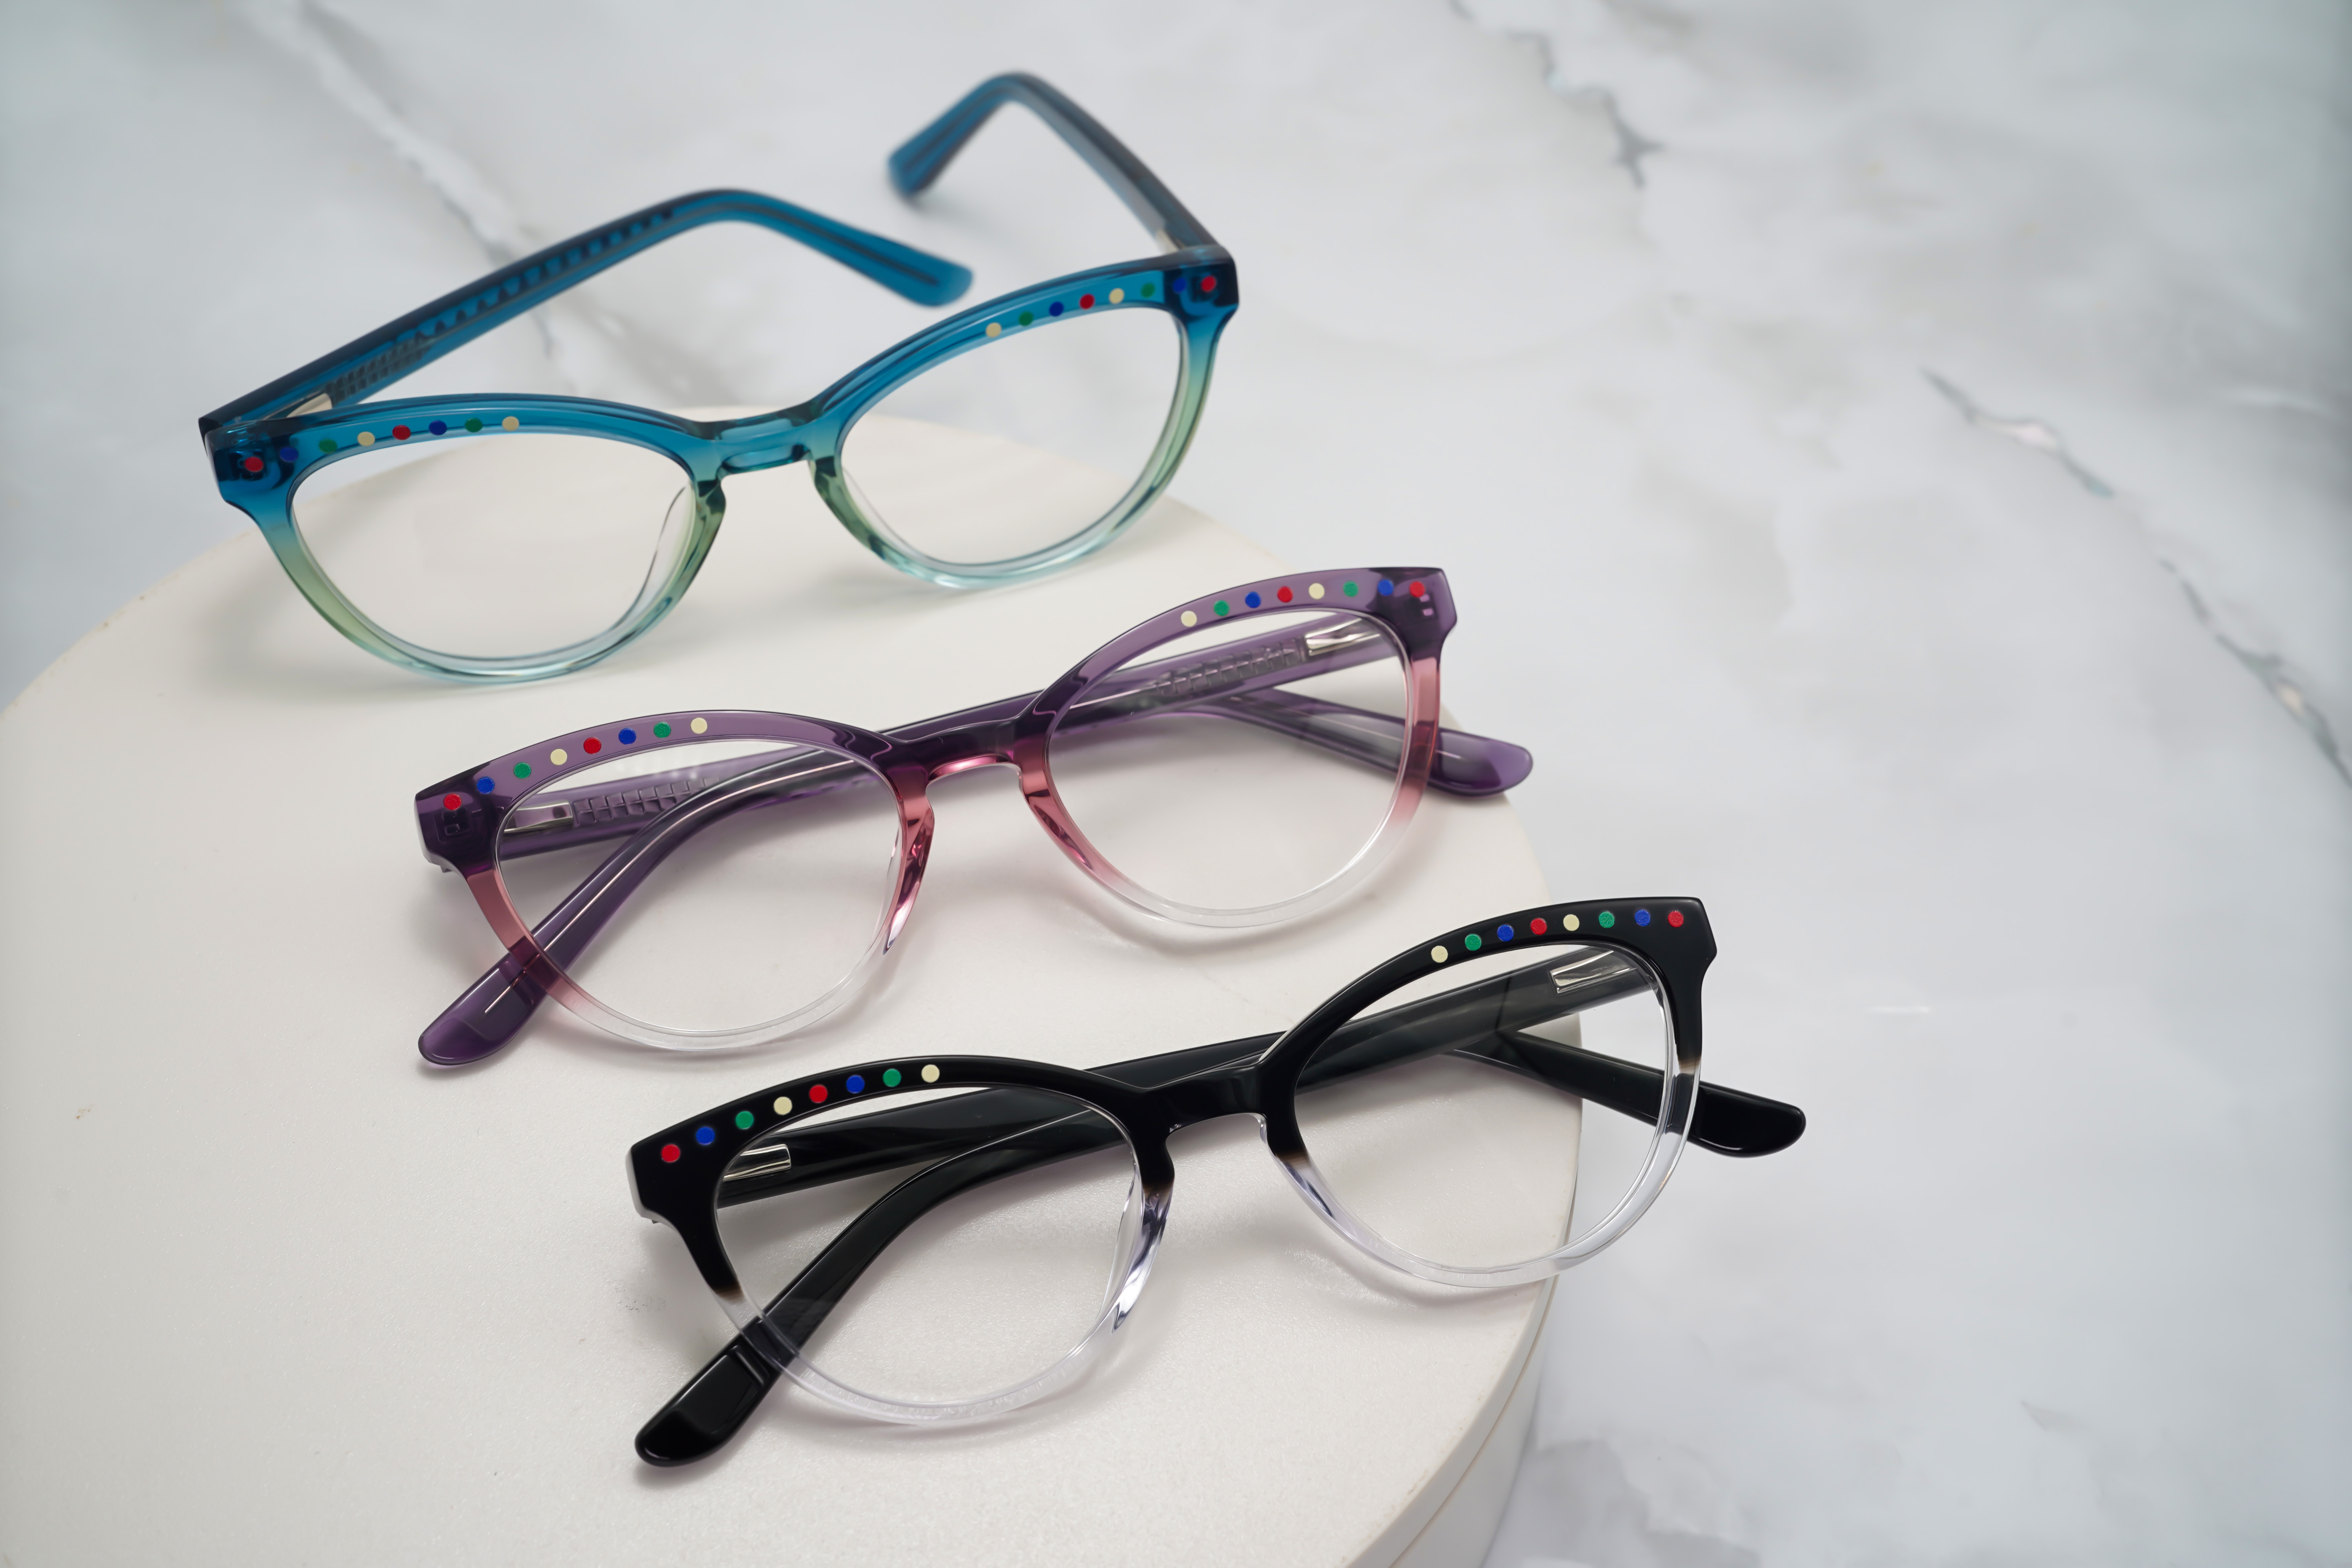
Bingkai asetat telah menjadi bahan pilihan untuk pengeluaran alat penglihatan premium kerana ketahanannya yang luar biasa, pilihan warna yang terang, dan kejelasan optik yang unggul. Namun, fasa pemprosesan akhir (curing) memperkenalkan tekanan haba dan kimia yang boleh menyebabkan perubahan dimensi yang dapat diukur. Jenama alat penglihatan yang melaksanakan strategi pencegahan sistematik semasa pembuatan boleh menghapuskan hampir sepenuhnya cacat berkaitan susut dan memastikan dimensi bingkai yang konsisten di seluruh kelompok pengeluaran.
Memahami Susut Dimensi dalam Proses Curing
Sains di Sebalik Susut Bingkai Asetat
Bahan asetat mengalami transformasi kimia semasa proses pematangan, di mana pelarut baki menguap dan rantaian polimer menyusun semula. Proses ini secara semula jadi menghasilkan variasi dimensi. Apabila rangka asetat dipanaskan atau terdedah kepada pemangkin kimia, kelembapan dan sebatian organik mudah meruap keluar dari matriks bahan. Kehilangan bahan-bahan ini mengurangkan jumlah keseluruhan bahan, menyebabkan rangka mengecut sedikit. Perubahan suhu semasa fasa penyejukan memperburuk kesan ini, kerana kawasan-kawasan berbeza pada rangka sejuk pada kadar yang berbeza.
Ketegaran susut bergantung kepada beberapa faktor: komposisi sebenar sebatian asetat, ketebalan bahan, kerumitan geometri rangka, dan tempoh serta keamatan kitaran pematangan. Rangka asetat buatan tangan sering menunjukkan variasi susut yang lebih ketara kerana melibatkan pelbagai langkah pemprosesan manual, di mana setiap langkah memperkenalkan sedikit perubahan suhu dan kelembapan. Reka bentuk asetat tersuai dengan corak rumit atau bentuk unik menghadapi risiko susut yang lebih tinggi kerana tekanan bahan terkumpul di zon peralihan.
Kesan terhadap Prestasi Optik dan Ketepatan Pasangan
Perubahan dimensi kecil pada cermin mata asetat boleh mengganggu penyelarasan optik. Apabila bingkai mengecut secara tidak simetri, kedudukan kanta berubah, yang memberi kesan kepada pembetulan prisma dan keselesaan penglihatan. Jika jambatan mengecut secara tidak sekata, ia boleh menyebabkan titik tekanan pada hidung, mengurangkan keselesaan semasa dipakai. Pengurangan panjang pelipit mengubah cara bingkai duduk di telinga, yang mungkin menyebabkan gelincir atau tekanan berlebihan. Perubahan kecil kelihatan ini terkumpul menjadi masalah fungsional yang boleh diukur dan segera dikesan oleh pelanggan.
Bagi jenama cermin mata yang menjamin spesifikasi optik tepat, perubahan dimensi akibat pengecutan merupakan risiko kualiti. Pengecer dan pengedar mengharapkan dimensi bingkai yang konsisten di seluruh inventori, manakala pengguna akhir mengharapkan bingkai sepadan dengan spesifikasi keselesaan yang diiklankan. Sebarang penyimpangan mencetuskan tuntutan waranti, pulangan, dan hubungan pelanggan yang rosak.
Strategi Pencegahan yang Telah Dibuktikan untuk Pembuatan Bingkai Asetat
Mengoptimumkan Kawalan Suhu dan Tempoh Pemprosesan
Strategi paling berkesan untuk mencegah susutan melibatkan kawalan tepat terhadap persekitaran pengerasan. Daripada mempercepat kitaran pengerasan dengan haba tinggi, pengilang alat penglihatan harus melaksanakan protokol pengerasan berperingkat yang membolehkan bingkai asetat menstabilkan diri secara beransur-ansur. Pengerasan perlahan pada suhu sederhana meminimumkan tumpuan tekanan dalaman dan mengurangkan kadar penyejatan pelarut. Pendekatan terkawal ini mengambil masa lebih lama tetapi menghasilkan kestabilan dimensi yang lebih unggul.
Dapur pengerasan moden dengan landasan suhu yang boleh diprogram membolehkan pengilang menetapkan profil pengerasan asetat tersuai yang disesuaikan dengan rekabentuk bingkai tertentu. Protokol ideal melibatkan fasa awal suhu rendah pada 40–50°C selama 30 minit untuk membolehkan penstabilan awal, diikuti dengan peningkatan suhu beransur-ansur ke suhu pengerasan sasaran, kemudian fasa penyejukan perlahan. Pendekatan berbilang peringkat ini mengurangkan susutan secara ketara berbanding kaedah pengerasan suhu tunggal konvensional.
Pemilihan Bahan dan Teknik Pra-Pemprosesan
Tidak semua formulasi asetat mengecut secara sama. Jenama kacamata harus memperoleh bingkai asetat daripada pembekal yang memberikan spesifikasi bahan terperinci, termasuk kadar pengecutan dalam keadaan pengerasan piawai. Asetat gred premium dengan kandungan pelarut baki yang lebih rendah secara semula jadi menunjukkan perubahan dimensi yang lebih kecil. Apabila memilih asetat untuk pengeluaran kacamata tersuai, utamakan pembekal yang menawarkan bahan yang telah dikeringkan terlebih dahulu atau distabilkan terlebih dahulu.
Penstabilan pra-kerasan merupakan taktik pencegahan yang kurang dimanfaatkan. Sebelum membenarkan bingkai asetat buatan tangan mengalami pengerasan akhir, pengilang boleh mendedahkan bingkai tersebut kepada bilik kelembapan sekitar selama 24–48 jam. Penyesuaian lembut ini membolehkan kelembapan permukaan mencapai keseimbangan dengan bahagian dalaman bahan, seterusnya mengurangkan penguapan mendadak yang berlaku semasa pengerasan industri. Beberapa jenama kacamata melaporkan pengurangan pengecutan sebanyak 30–40% dengan rawatan pra-tersebut yang mudah.
Pengesahan dan Pelarasan Dimensi Pasca-Kerasan
Walaupun dengan protokol pengerasan yang optimum, beberapa variasi dimensi tetap tidak dapat dielakkan. Penyelesaiannya ialah dengan melaksanakan protokol pengukuran selepas pengerasan secara ketat. Pembanding optik berketepatan tinggi dan sistem pengukuran digital mampu mengesan susut pada cermin mata asetat dalam julat 0.1 milimeter. Setelah corak susut dikenal pasti bagi reka bentuk bingkai tertentu, pengilang boleh menyesuaikan dimensi acuan atau parameter pengerasan untuk mengimbanginya.
Protokol kawalan kualiti harus merangkumi pensampelan rawak bagi setiap kelompok pengeluaran. Jika pengukuran menunjukkan susut melebihi toleransi yang dibenarkan, kelompok tersebut boleh dikenakan kitaran rawatan haba sekunder untuk menstabilkan dimensi sebelum penghantaran. Langkah verifikasi ini memerlukan pelaburan dalam peralatan pengukuran, tetapi secara berkesan menghilangkan aduan mengenai perubahan dimensi.
Amalan Terbaik Industri bagi Kualiti Bingkai yang Konsisten
Dokumentasi dan Piawaian Merentas Pengeluaran
Jenama kacamata yang menghasilkan reka bentuk asetat tersuai mesti menyimpan dokumentasi terperinci mengenai corak susut untuk setiap model bingkai. Dengan memantau data sejarah susut, pengilang dapat membangunkan model ramalan yang membimbing pelarasan pengeluaran masa depan. Sesetengah kemudahan berteknologi tinggi menyimpan profil susut digital yang dikaitkan dengan pembekal asetat tertentu, peralatan pemejalan, dan variasi kelembapan mengikut musim. Pendekatan berdasarkan data ini menghilangkan teka-teki dan menjamin keseragaman di sepanjang kelompok pengeluaran.
Protokol pensistematian harus merangkumi pemeriksaan bahan semasa diterima, keadaan penyimpanan sebelum pemejalan, jadual penyelenggaraan mesin pemejalan, dan prosedur pengukuran selepas pemejalan. Apabila semua pengeluaran asetat buatan tangan mengikuti protokol yang sama, susut menjadi boleh diramal dan dikawal, bukan rawak.
Latihan Pekerja dan Kalibrasi Peralatan
Kesilapan manusia menyumbang secara signifikan kepada variasi susut. Kakitangan pengeluaran mesti memahami bagaimana pelarasan suhu, perubahan tempoh pemejalan, dan fluktuasi kelembapan mempengaruhi dimensi akhir bingkai. Latihan berkala memastikan pelaksanaan protokol pemejalan yang konsisten. Kalibrasi peralatan juga sama penting—ketuhar pemejalan perlu disahkan setiap bulan untuk memastikan ketepatan suhu, manakala instrumen pengukuran mesti dikalibrasi mengikut piawaian bersertifikat.
Jenama kacamata yang melabur dalam latihan operator dan penyelenggaraan peralatan secara konsisten mencapai hasil yang lebih unggul berbanding kemudahan yang menganggap pemejalan sebagai langkah rutin. Komitmen terhadap ketepatan ini menunjukkan kesungguhan pengeluar dalam menangani kualiti kacamata asetat.
Soalan Lazim
Mengapa kacamata asetat susut semasa proses pemejalan?
Asetat mengalami transformasi kimia dan fizikal semasa proses pematangan apabila pelarut baki menguap dan rantaian polimer menyusun semula. Proses semula jadi ini mengurangkan isipadu bahan, menyebabkan pengecutan dimensi. Perubahan suhu dan penyejukan tidak sekata memperburuk lagi pengecutan. Kawasan berbeza pada rangka menyejuk pada kadar yang berbeza, mencipta tekanan dalaman yang muncul sebagai anjakan dimensi.
Berapa banyak pengecutan yang dibenarkan pada rangka asetat?
Piawaian industri biasanya menerima pengecutan di bawah 0.3% untuk alat penglihatan asetat. Namun, sesetengah jenama menetapkan had toleransi yang lebih ketat iaitu 0.1–0.2% bagi memastikan ketepatan optik dan kekonsistenan muatan. Had yang dibenarkan bergantung pada rekabentuk rangka tertentu dan aplikasi yang dimaksudkan. Produk asetat buatan tangan sering memerlukan kawalan yang lebih ketat berbanding rekabentuk pengeluaran pukal.
Bolehkah pengecutan pada alat penglihatan asetat dielakkan sepenuhnya?
Penghapusan sepenuhnya terhadap susut tidak realistik kerana proses pemejalan merupakan suatu proses kimia asas. Namun, strategi pencegahan canggih boleh mengurangkan susut kepada tahap yang boleh diabaikan di bawah 0.1%. Protokol pemejalan tepat, rawatan pra-penstabilan, dan pelarasan selepas pemejalan meminimumkan perubahan dimensi sehingga menjadi tidak dapat dikesan pada bingkai siap.



