
 EN
Gözlük Çerçeve Malzemeleri Kılavuzu: Asetat, TR90, Titanyum, Metal ve Enjeksiyon Malzemeleri
Asetat, TR90, titanyum, metal ve enjeksiyonla şekillendirilmiş gözlük çerçeve malzemelerini karşılaştırın ve her bir malzemenin çerçeve geliştirme, kalıpçılık ve üretim üzerindeki etkilerini anlayın.
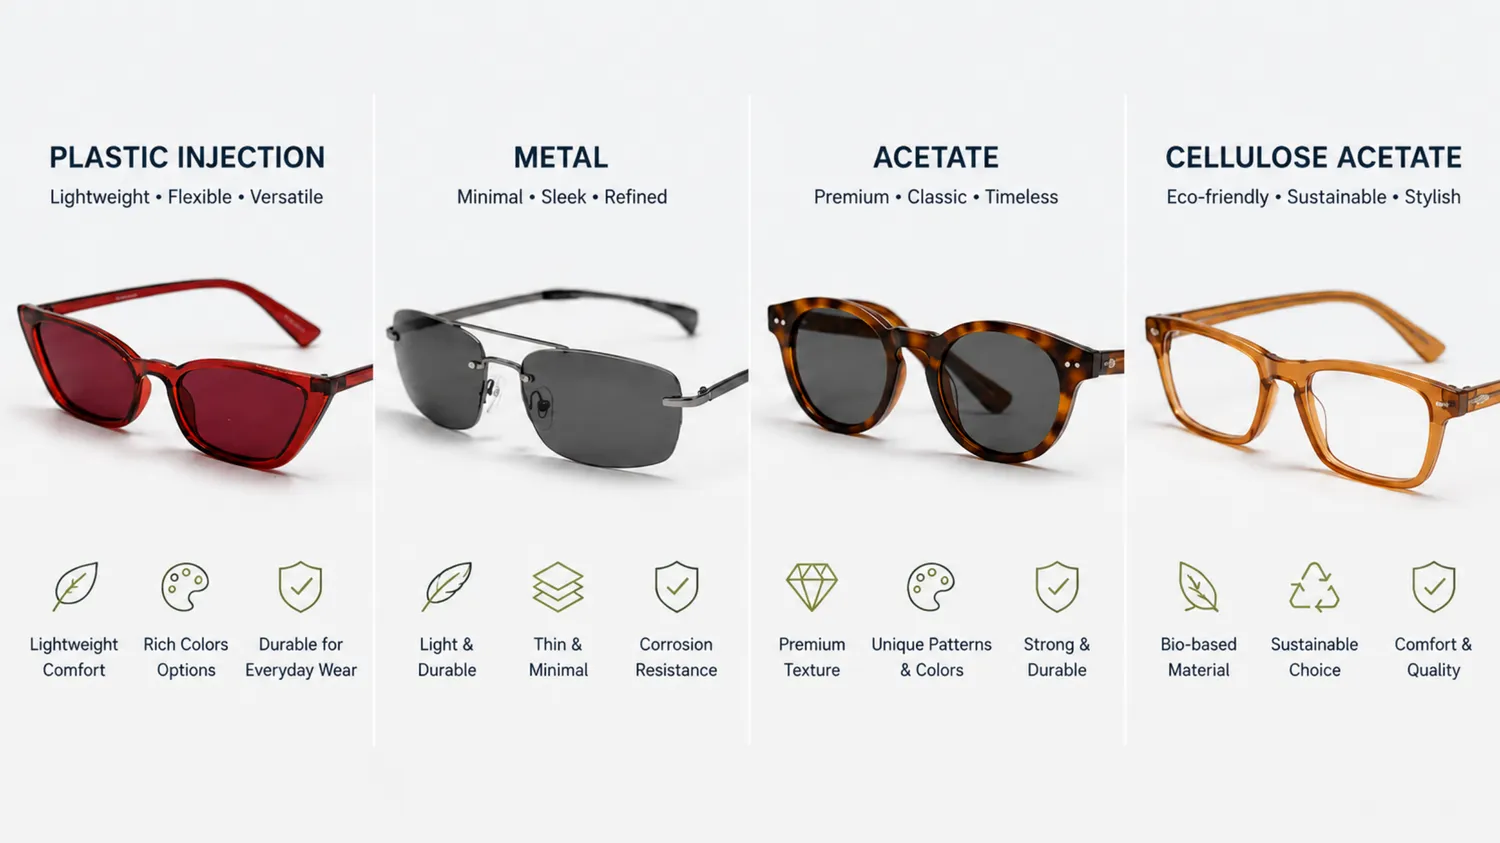
Bir gözlük çerçevesi malzemesi seçmek aynı zamanda bir üretim yolu seçmektir.
Asetat bir çerçeve, levha malzemeden geliştirilir ve tornalama ve parlatma süreçlerinden geçer. Metal ve titanyum çerçeveler bileşen üretimi, kaynak ve bitirme işlemlerine dayanır. TR90, PC, CP, G850 ve diğer kalıplanmış malzemeler, kalıplar ve üretim spesifikasyonlarına dayalı bir enjeksiyon sürecini takip eder.
Gözlük alıcıları için bu durum önemlidir çünkü malzeme seçimi sadece görünümü değil, aynı zamanda çerçevenin nasıl mühendislikle tasarlandığını, örneklenip örneklendiğini, kalıplanıp kalıplandığını, bitirildiğini ve toplu üretime hazır hale getirildiğini etkiler.
Bu rehber, gözlük geliştirme sürecinde kullanılan ana çerçeve malzemesi üretim yollarını karşılaştırır ve alıcıların birini seçmeden önce dikkat etmeleri gereken hususları açıklar.
Gözlük Çerçeve Malzemeleri: Genel Bakış
Gözlük malzemelerini karşılaştırmak için en yararlı yöntem, bunları 'daha iyi' ya da 'daha kötü' şeklinde sıralamak değil, her birinin geliştirme sürecini nasıl etkilediğini anlamaktır.
|
Malzeme |
Üretim Yolu |
Alıcıların Belirlemesi Gerekenler |
|
Asetat |
Levha hazırlığı, CNC işlenmesi, parlatma ve montaj |
Levha seçimi, çerçeve geometrisi, kulaklık kolları, menteşeler, yüzey işlemi ve süsleme |
|
TR90 |
Enjeksiyon moling |
Çerçeve yapısı, kalıp, renk, bileşenler ve yüzey işlemi |
|
Titanyum |
Metal üretim |
Yapı, bileşenler, kaynaklama, yüzey işlemi ve montaj |
|
Metal |
Metal üretim |
Bileşenler, kaynaklama, kaplama veya laklama, montaj ve uyum |
|
PC / CP / G850 |
Enjeksiyon moling |
Kalıp, malzeme spesifikasyonu, renk, yüzey işlemi ve bileşenler |
|
CARBONITE™ |
Enjeksiyon tabanlı uygulama |
Ürün gereksinimleri, malzeme mevcudiyeti ve destekleyici belgeler |
Hisight'ın mevcut üretim yelpazesi, asetat, metal, titanyum, PC, CP, TR90, G850 ve Carbonite™ gibi seçilmiş sürdürülebilir malzemeleri içermektedir. Ürün geliştirme süreci, malzeme seçimini aynı zamanda tasarım, yapı ve üretim gereksinimleriyle birlikte değerlendirir.
Asetat Gözlük Çerçeveleri
Asetatın Geliştirme Sürecini Nasıl Değiştirdiği
Asetat gözlükler, levha tabanlı bir üretim yolunu takip eder.
Malzeme, asetat levhaları olarak başlar; bu levhalar çerçeve ön kısmı ve saplar için hazırlanır ve kesilir. Bir tasarım katmanlı malzeme kullanıyorsa, işlenmeden önce levhalar laminasyona da tabi tutulabilir.
Bundan sonra çerçeve ön kısmı CNC frezeleme ve delme işlemlerinden geçebilir. Saplar ayrı olarak işlenir; bunlara gerekliyse oluk hazırlama ve çekirdek tel yerleştirme işlemleri de dahildir.
Daha sonraki üretim aşamaları arasında menteşe takımı, silme (tumbling), parlatma, şekillendirme, ayarlama, marka bastırma ve nihai montaj yer alır.
Bu, bir asetat projesinin hem malzeme levhası hem de çerçevenin geometrisi etrafında geliştirilmesi gerektiğini gösterir.
Bir alıcı bu nedenle şu gibi detayları onaylamalıdır:
- çerçeve ön şekli ve boyutları;
- saplama yapısı;
- asetat rengi veya deseni;
- menteşe ve çekirdek tel yapısı;
- yüzey görünümü;
- marka kimliği ve süsleyici detaylar.
Önemli nokta, asetatın bir enjeksiyon kalıbı ile şekillendirilmediğidir. Ürün, tornalama, montaj ve bitirme adımlarıyla oluşturulur.
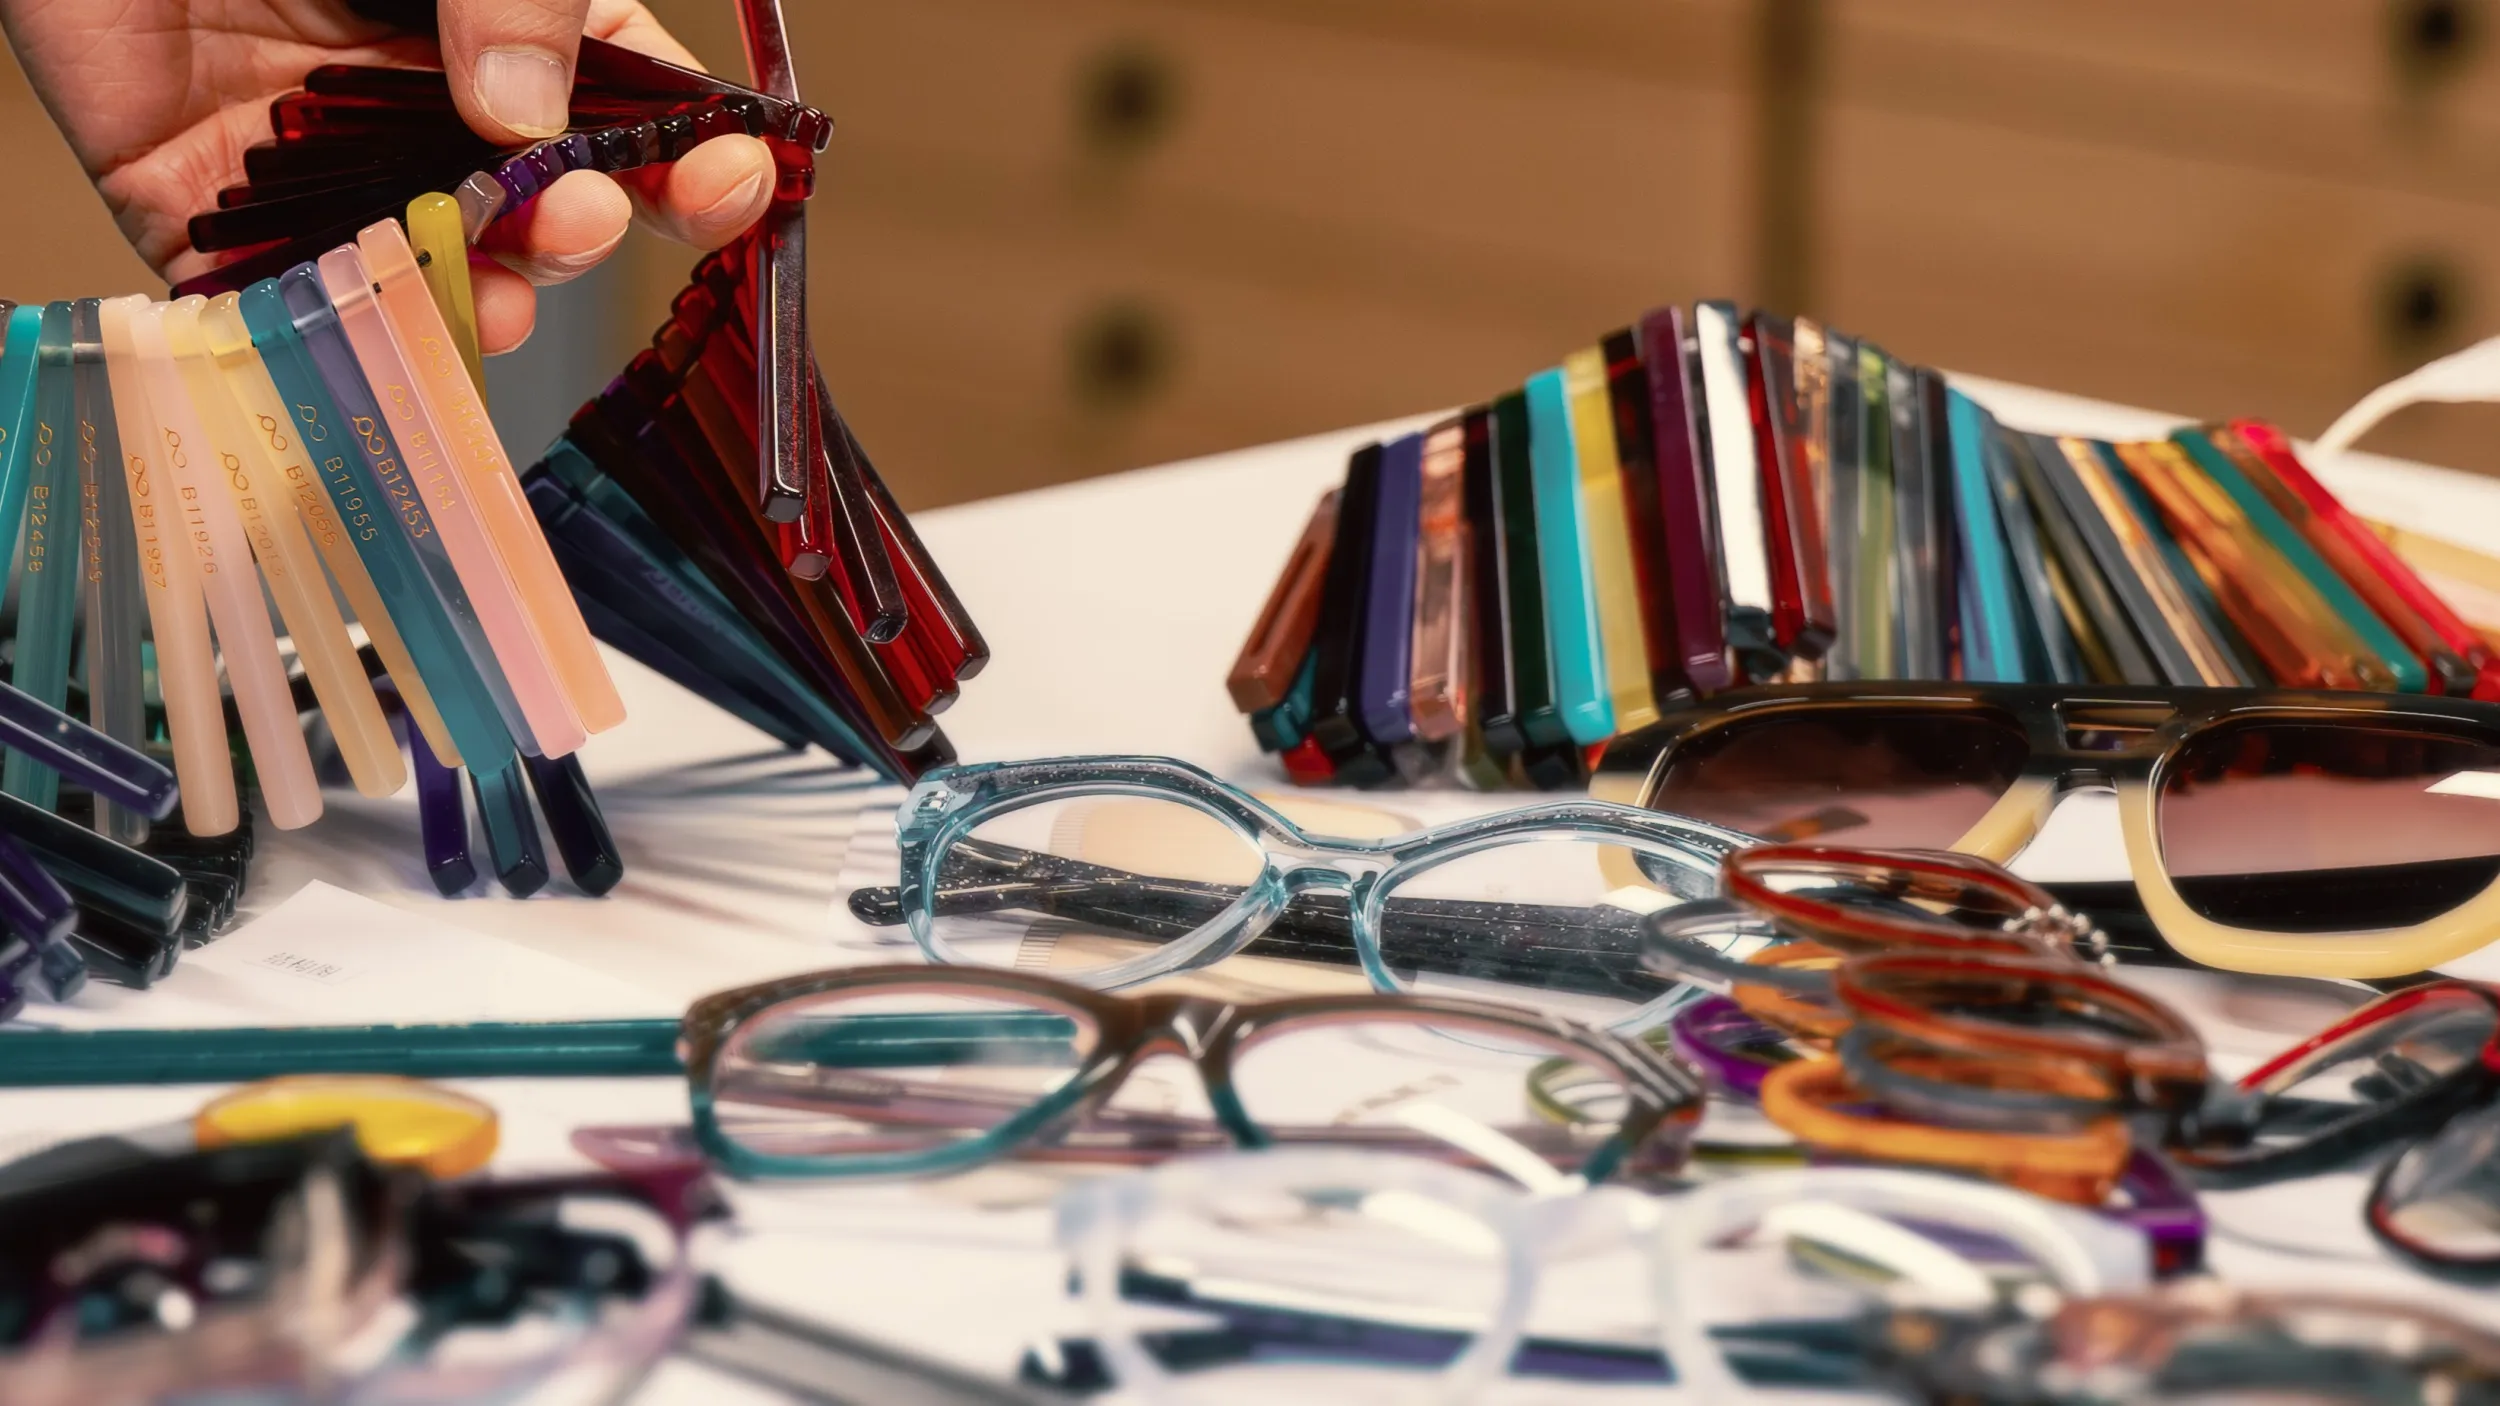
[RESİM — Asetat levha seçimi]
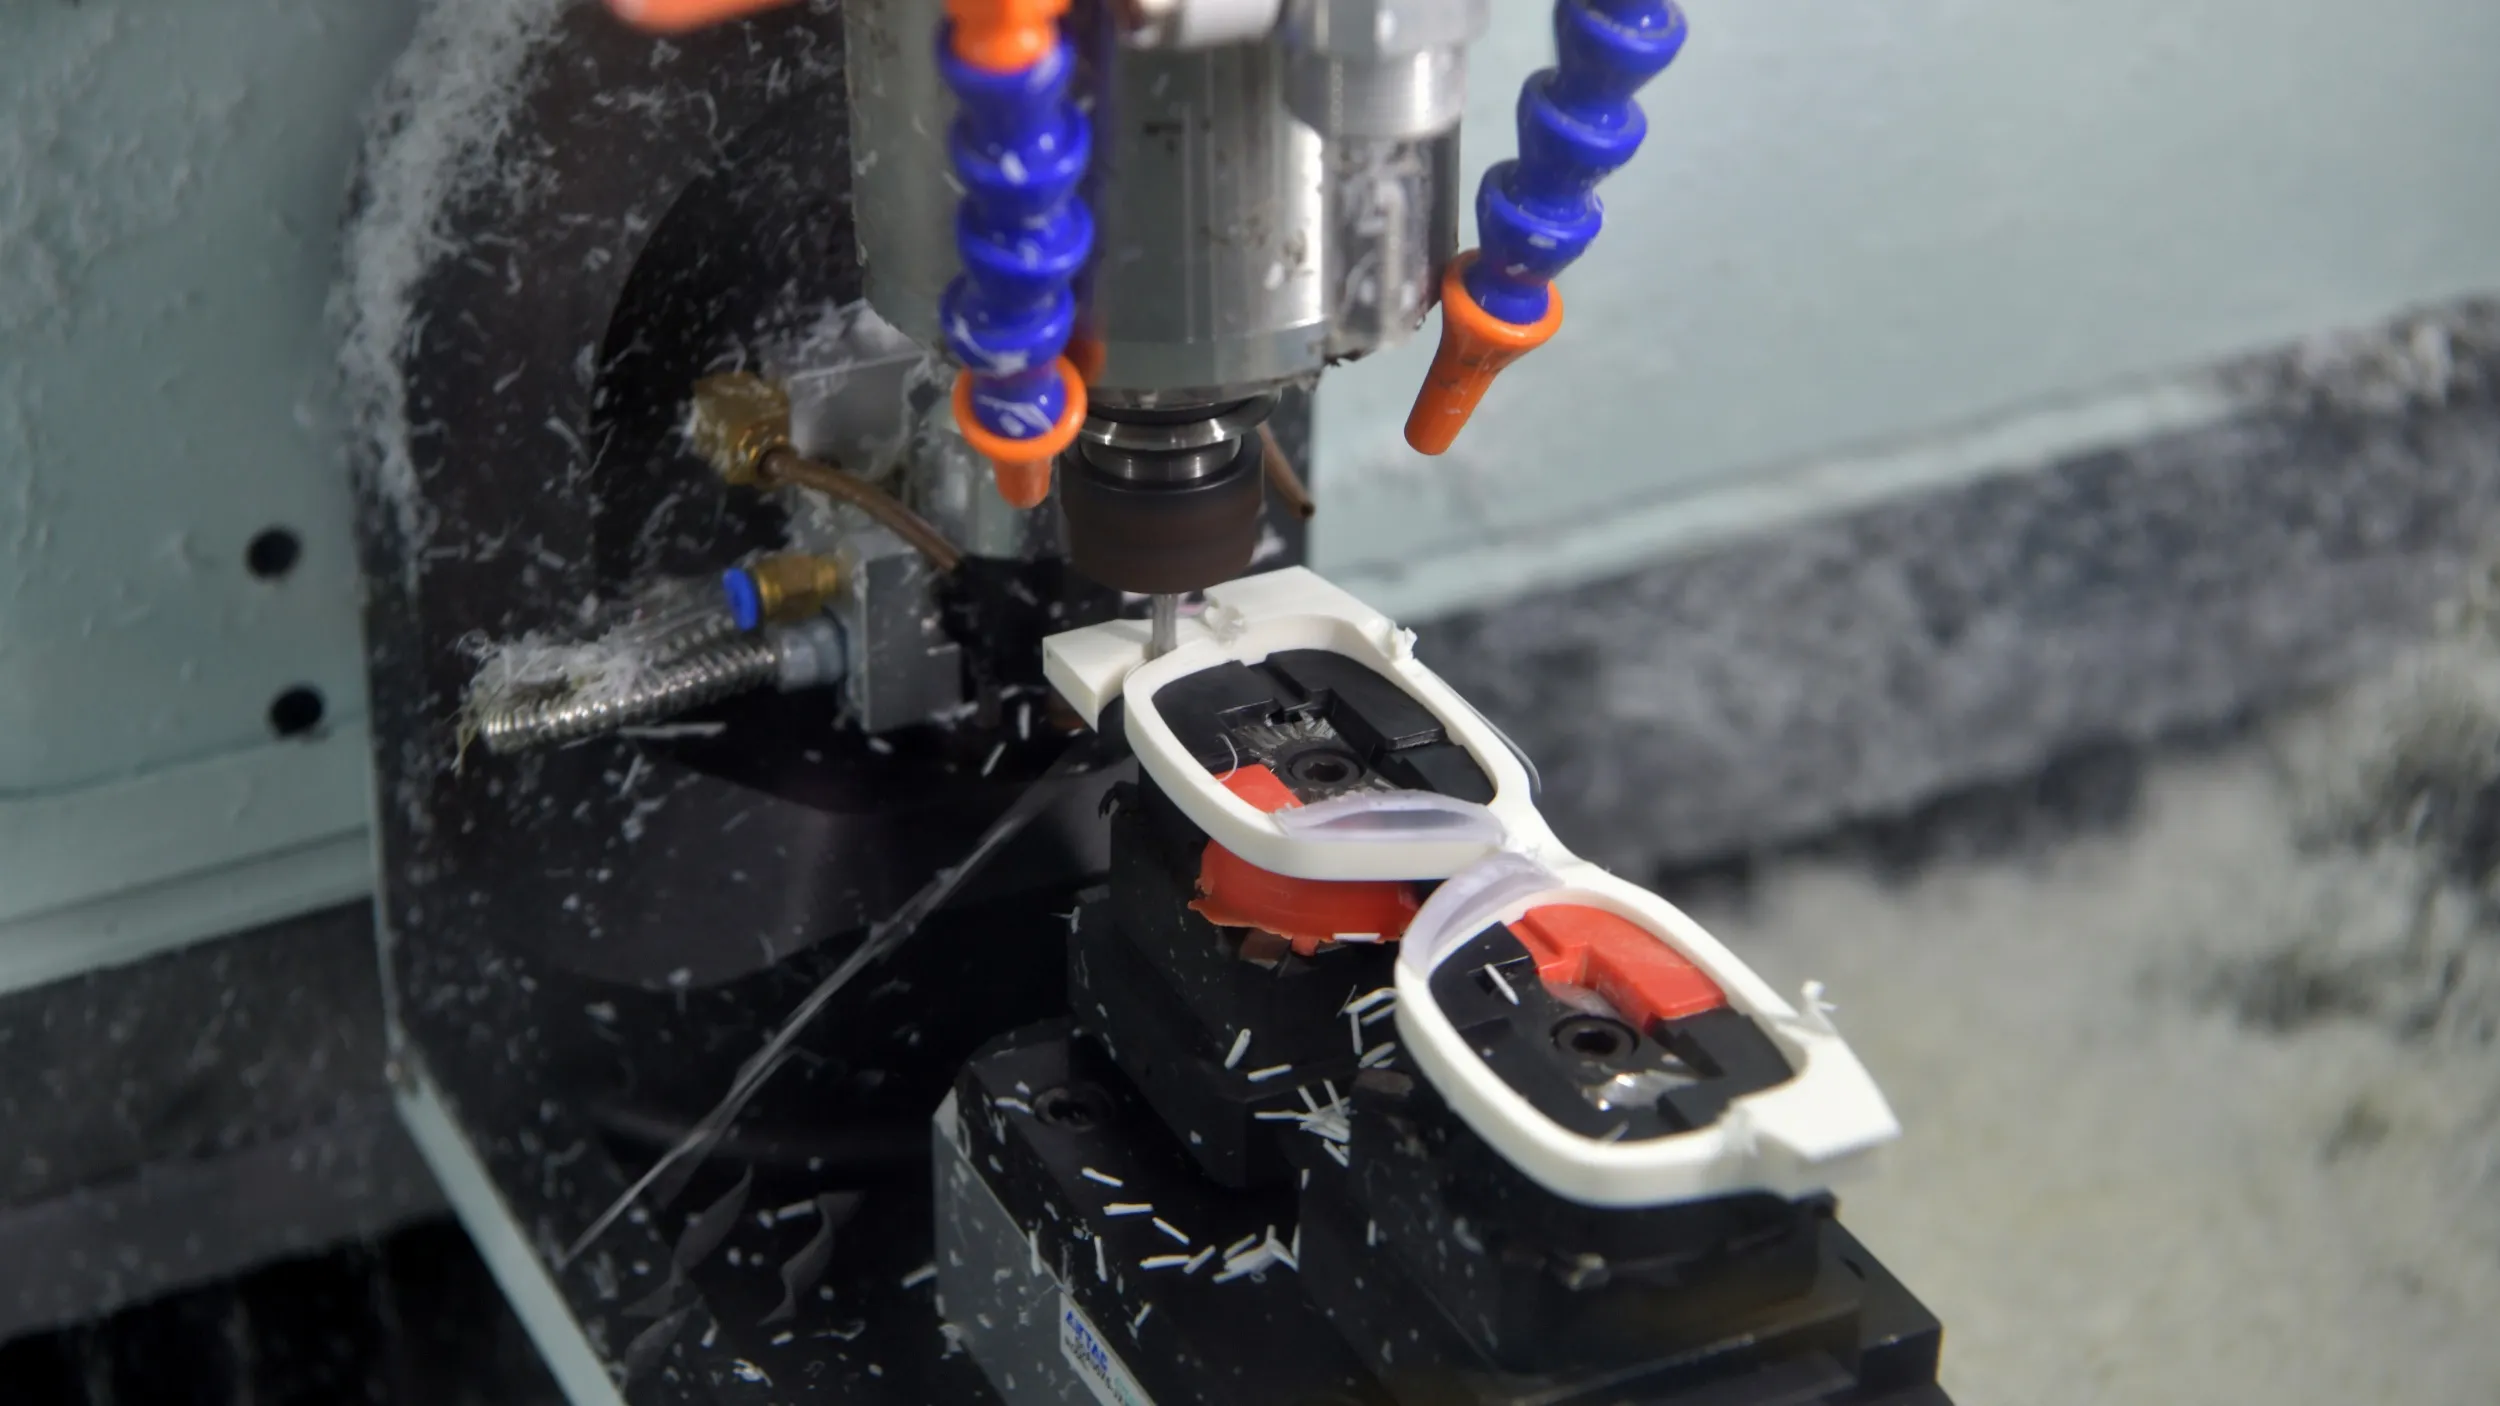
[RESİM — CNC işlenmesi]
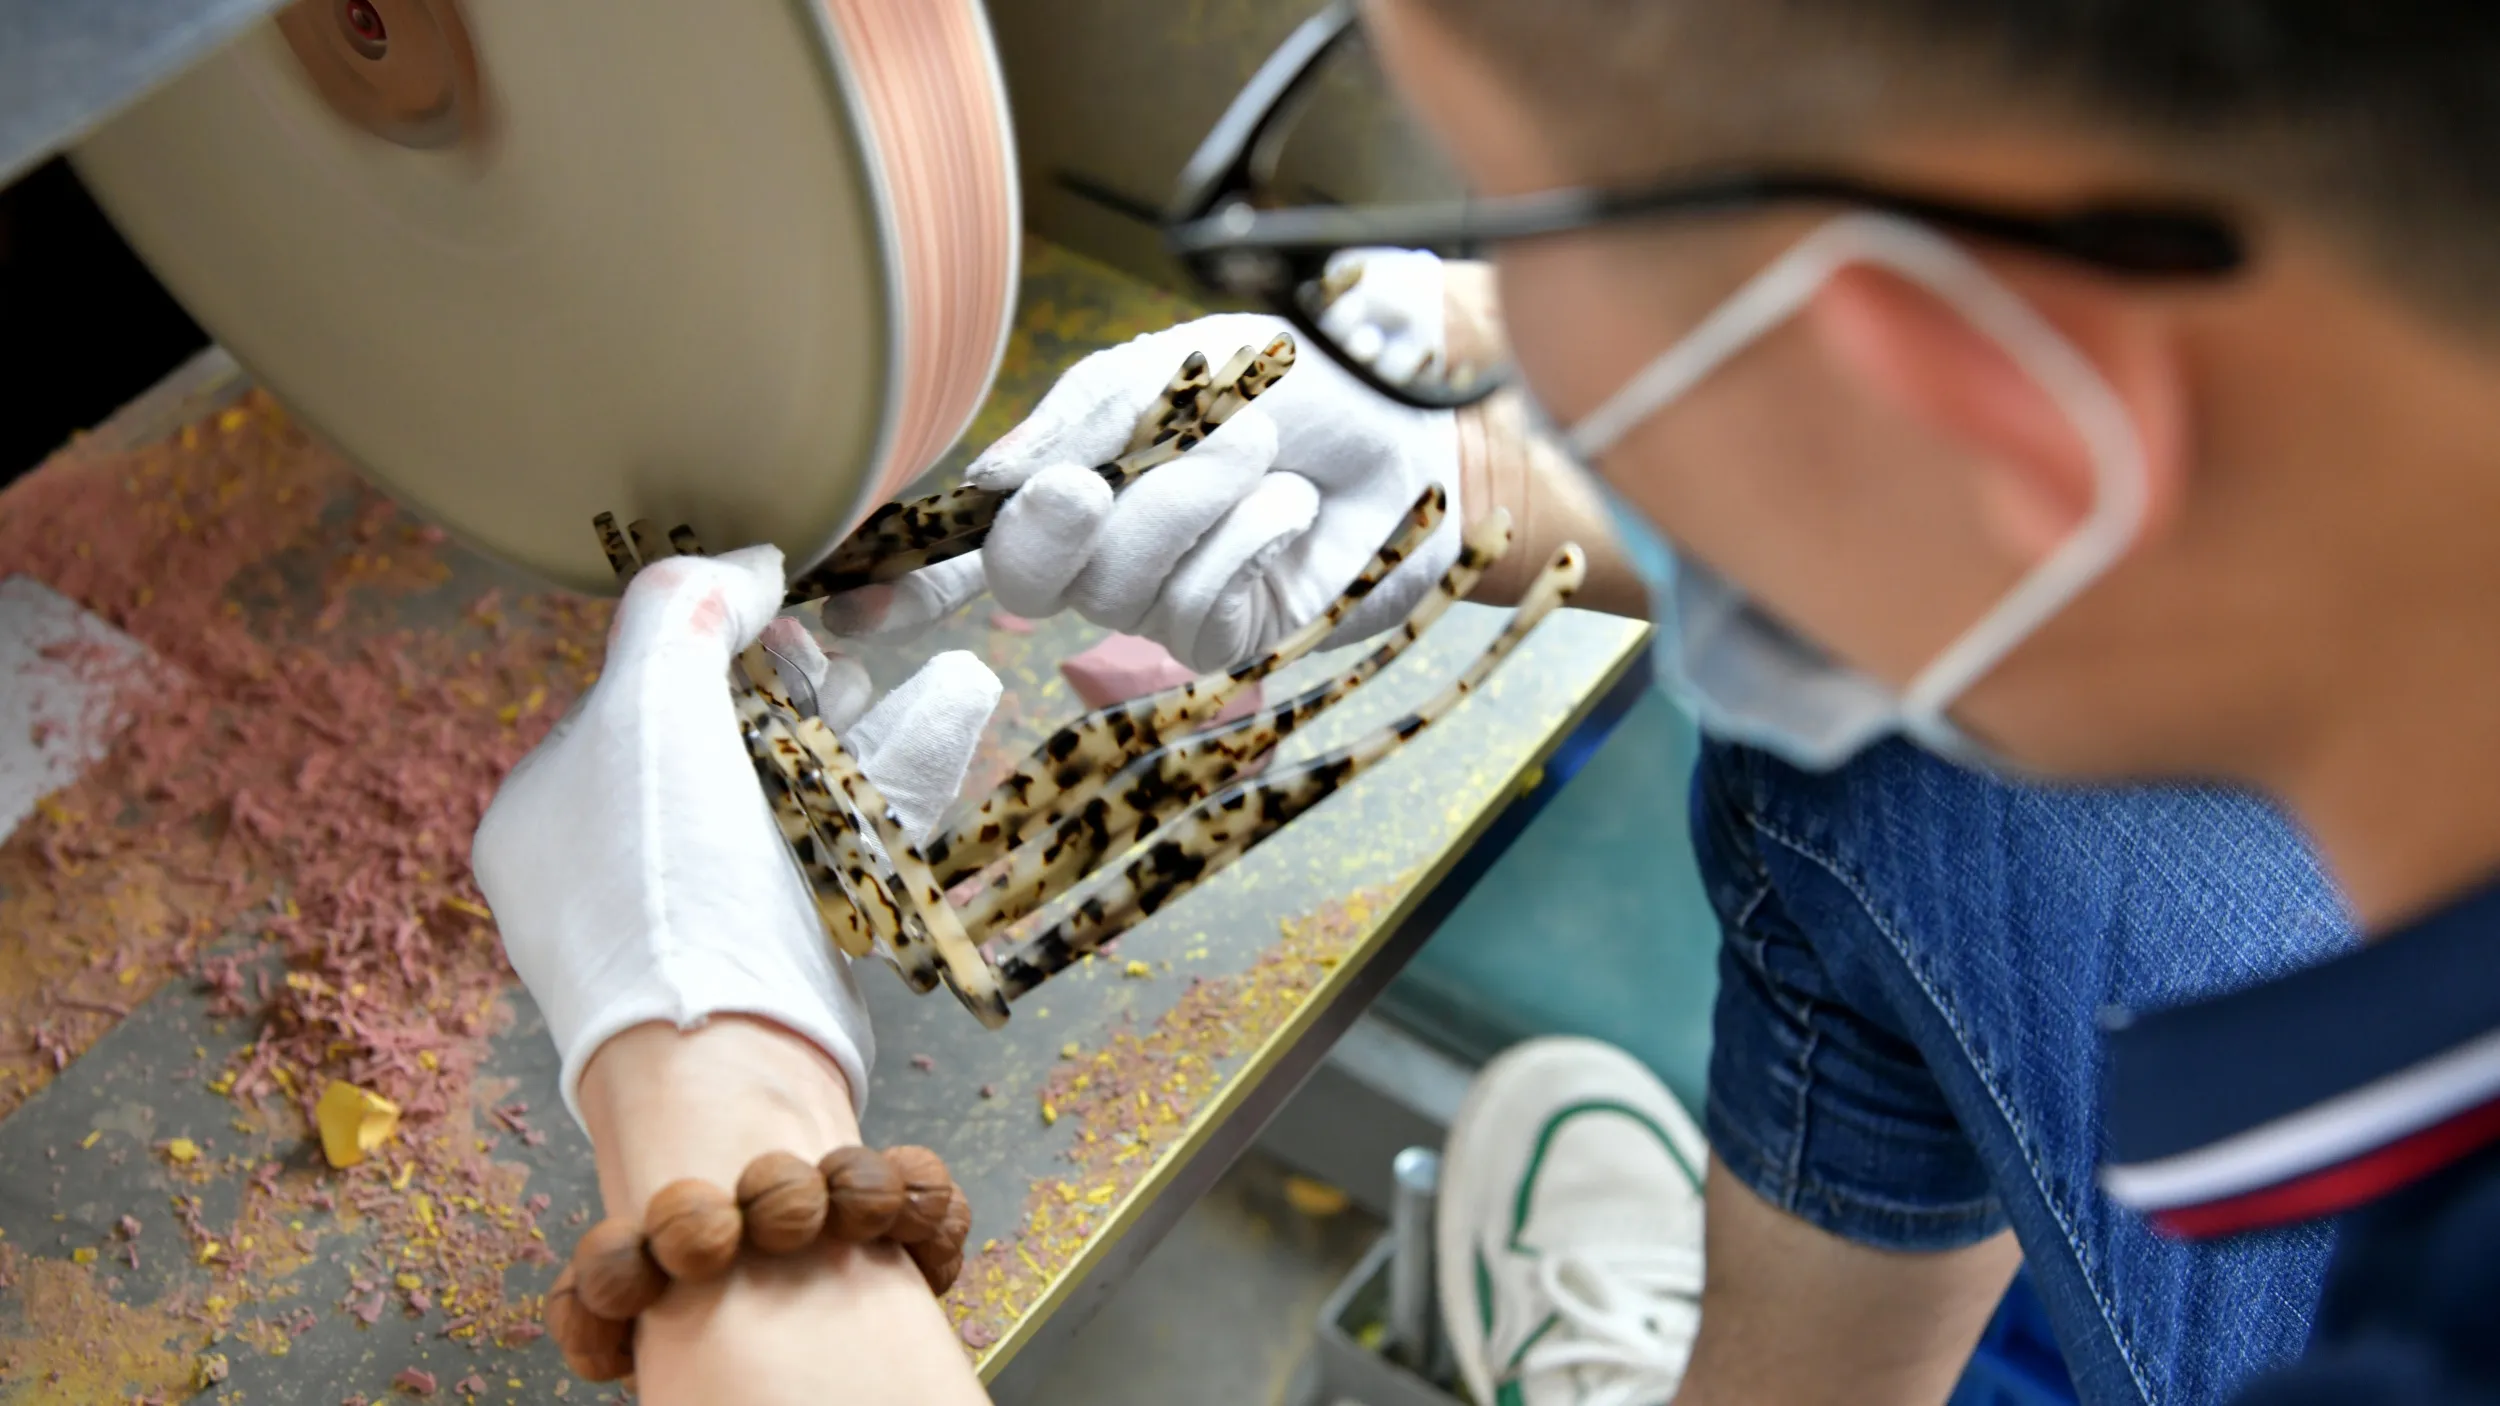
[RESİM — Parlatma]
TR90 Gözlük Çerçeveleri
TR90, enjeksiyon kalıplama üretim sürecinin bir parçasıdır.
Bu durum, asetatla karşılaştırıldığında hemen farklı bir geliştirme mantığı yaratır.
Çerçevenin levhalardan kesilmesi yerine, bir enjeksiyon projesi çerçeve tasarımının, kalıbın, malzeme spesifikasyonunun ve sonraki işlemler aşamasındaki bitirme sürecinin birbirleriyle olan ilişkisine bağlıdır.
Hisight şu anda TR90’ı bisiklet, balıkçılık, açık hava ve seyahat uygulamaları gibi spor ve aktif yaşam tarzı gözlük programlarında kullanmaktadır. Bu projeler tamamen kaplayan (wraparound) tasarımları, özel renkleri, lens yapılandırmalarını, markalama unsurlarını ve perakende ambalajlarını içerebilir.
Alıcıların Onaylaması Gerekenler
Bir TR90 projesi için geliştirme aşamasında aşağıdakiler tanımlanmalıdır:
- çerçeve geometrisi;
- kalıp gereksinimleri;
- malzeme spesifikasyonu;
- renk;
- menteşe ve bileşen yapısı;
- yüzey işlemi;
- lens takımı;
- son üretim spesifikasyonları.
Bu nedenle asetat malzemeden TR90’a geçiş, sadece bir malzeme değişikliği değildir.
Üretim sürecinin kendisini değiştirir.
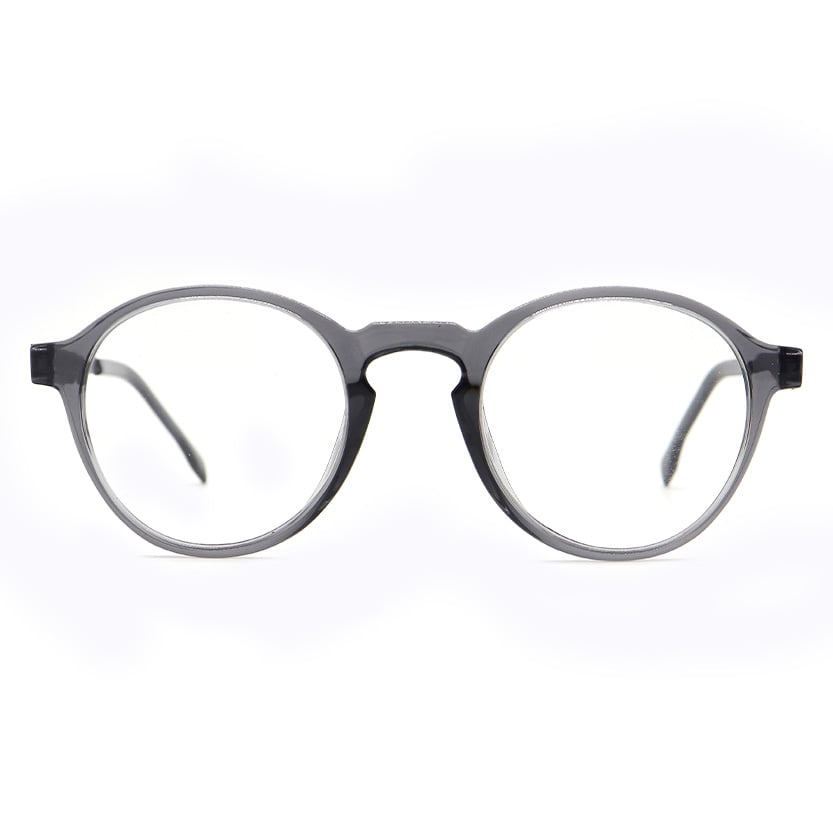
[RESİM — TR90 gözlük]
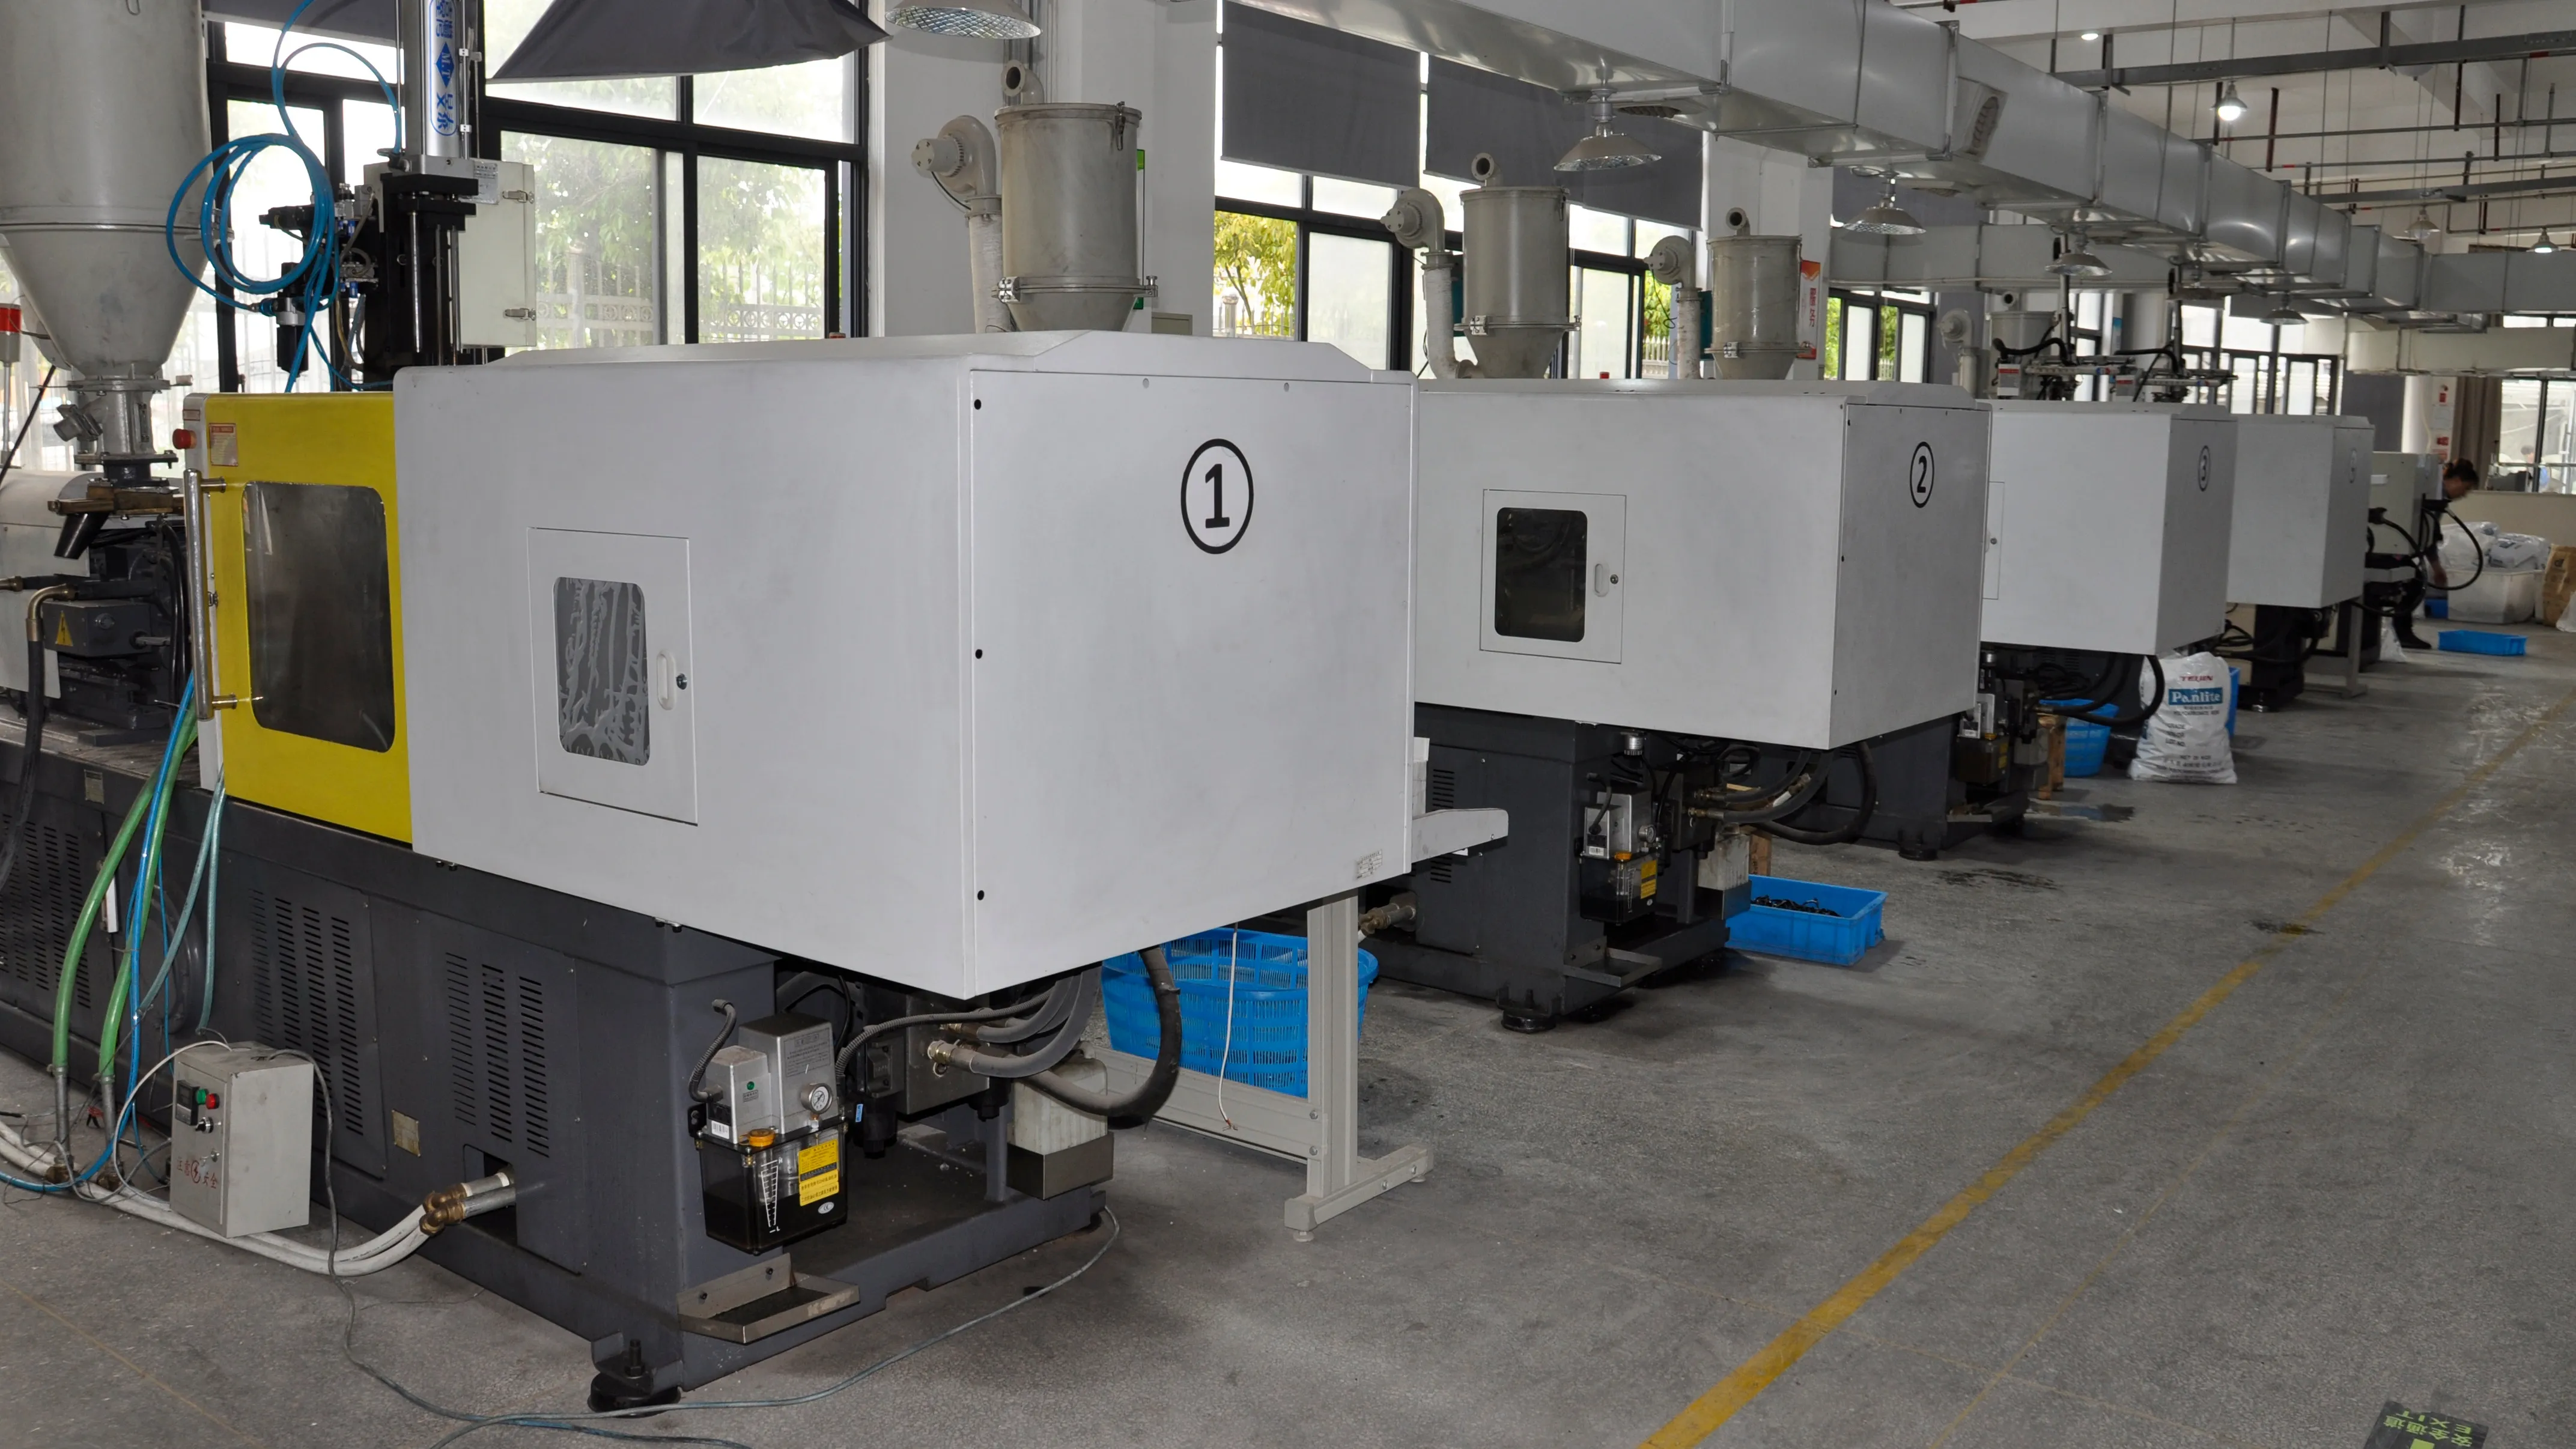
[RESİM — Enjeksiyon kalıplama]
Titanyum Gözlük Çerçeveleri
Titanyum, metal çerçeve üretim yöntemi kapsamında yer alır.
Alıcılar için temel fark, çerçevenin levha işlenmesi veya enjeksiyon kalıplaması yerine metal bileşen işleme ve montaj yoluyla geliştirilmesidir.
Hisight’ın üretim kapasitesi titanyum gözlükleri içerir ve titanyum, yüksek uç üretim yükseltmesinin bir parçası olarak güçlendirilen malzeme alanlarından biridir.
Alıcıların Belirlemesi Gerekenler
Bir titanyum çerçeve projesi şu konularda net spesifikasyonlar gerektirir:
- çerçeve geometrisi;
- köprü ve sap yapıları;
- menteşe ve bileşen yapısı;
- kaynak noktaları;
- yüzey işleyişi;
- lens takımı;
- son çerçeve ayarı.
Dolayısıyla tasarım sadece görsel olarak değil, aynı zamanda üretilebilir bir metal yapı olarak da çalışmak zorundadır.
Bu mühendislik incelemesi, örneklemenin öncesinde özellikle önem kazanır.
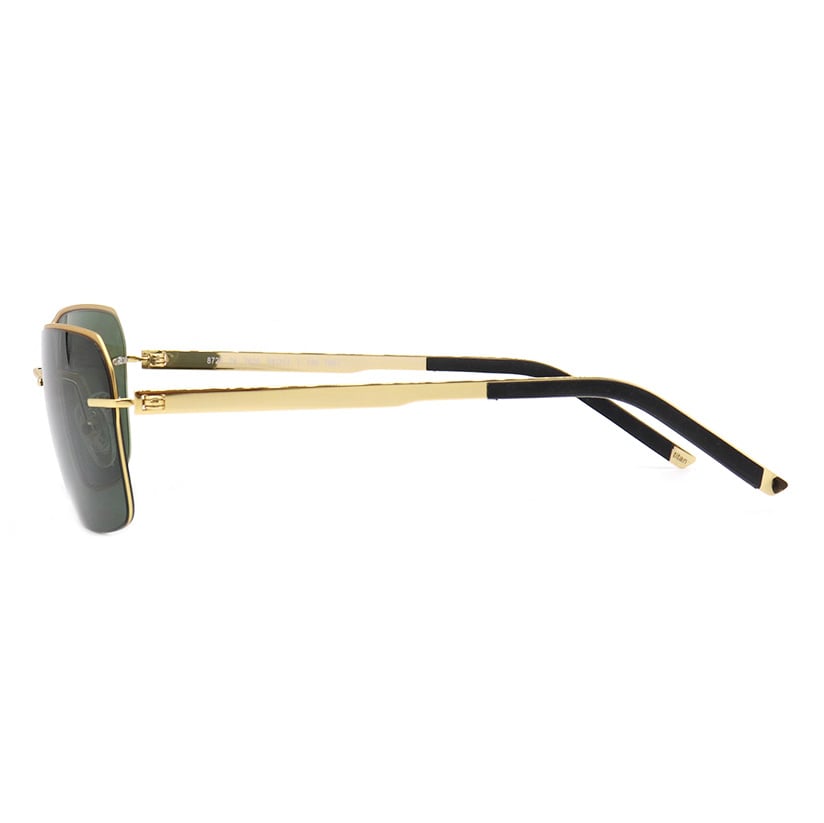
[GÖRSEL — Titanyum çerçeve detayı]
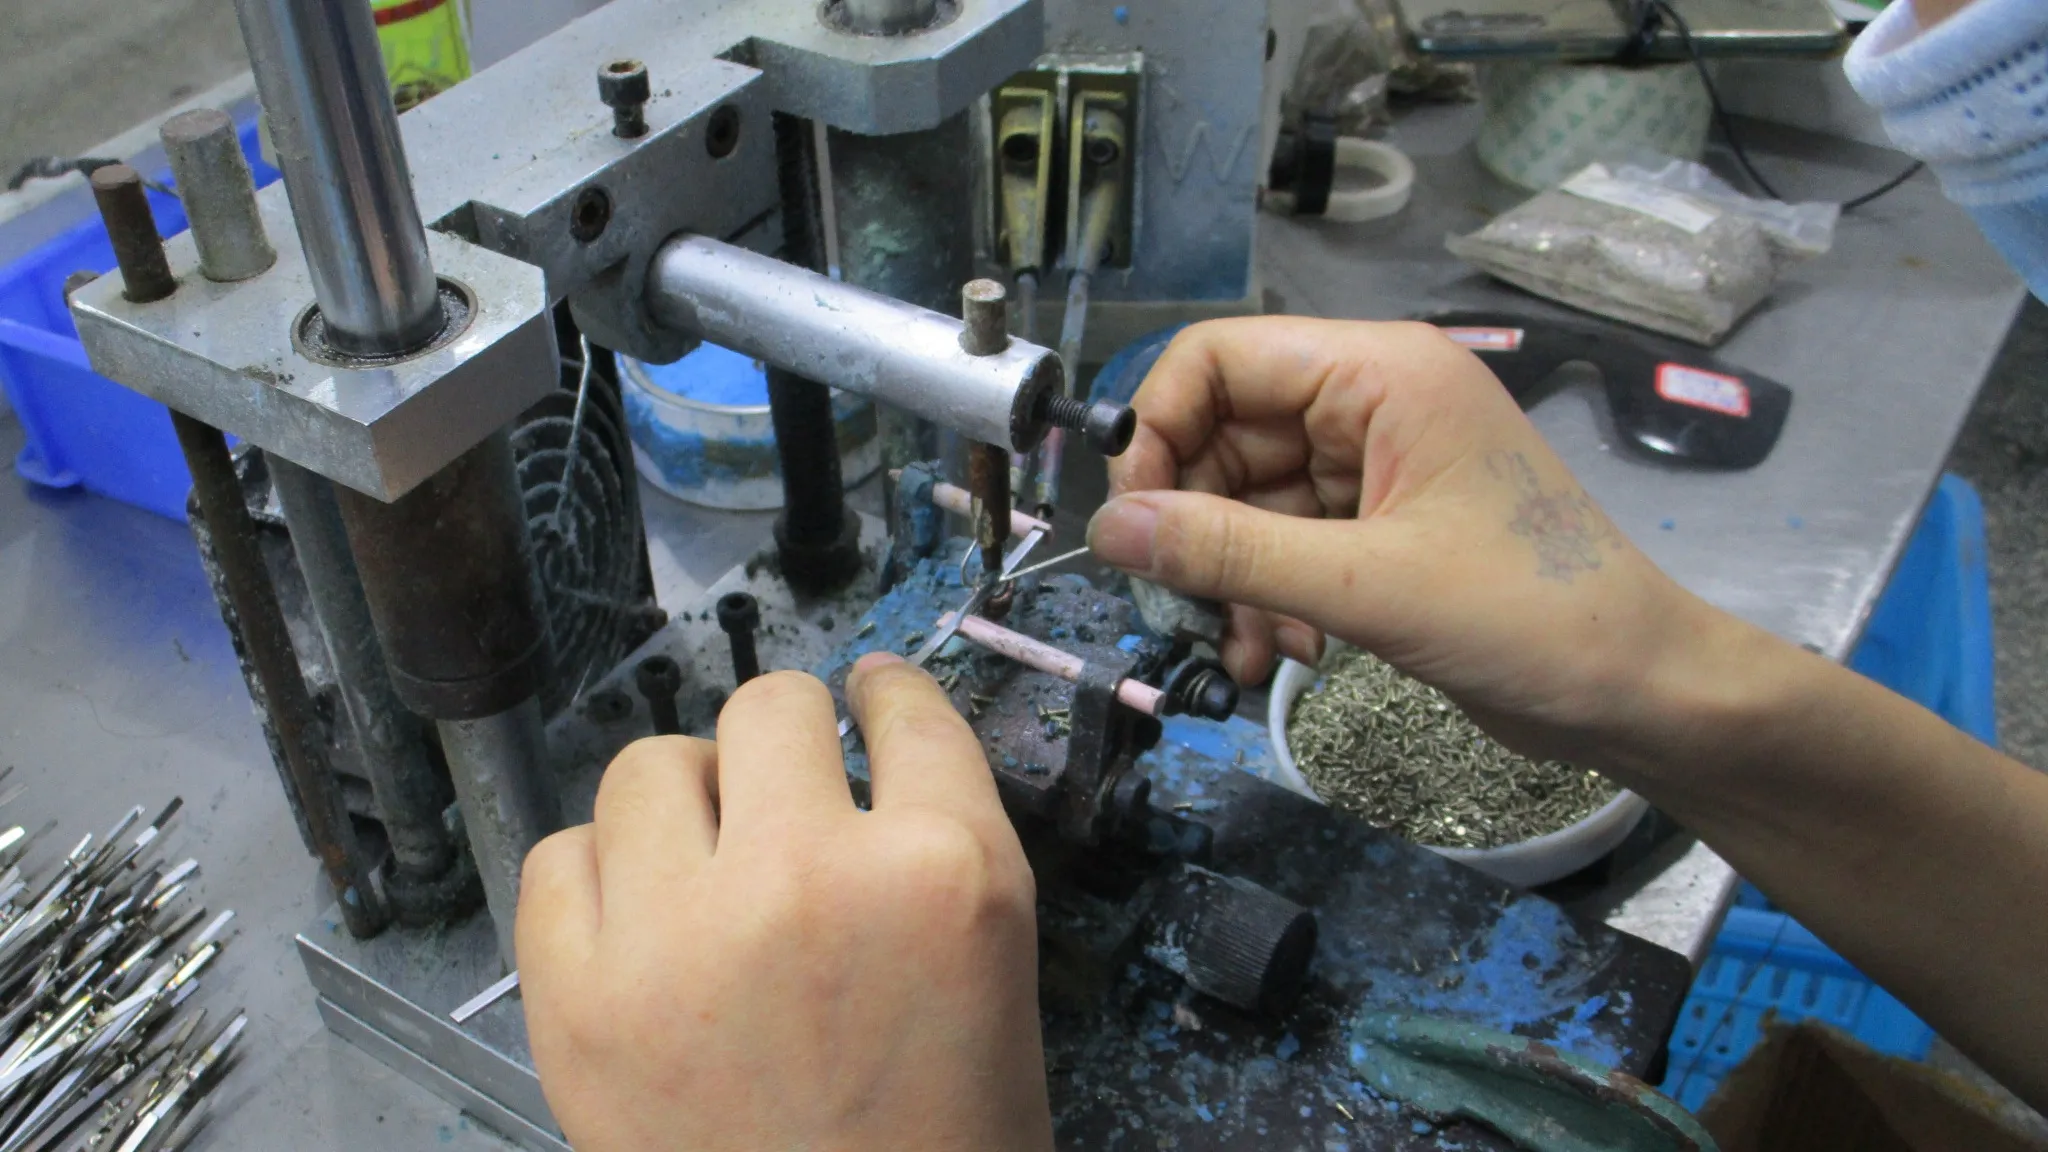
[GÖRSEL — Metal kaynak işlemi]
Metal Gözlük Çerçeveleri
"Metal gözlük" terimi, tek bir malzeme spesifikasyonundan ziyade daha geniş bir üretim kategorisini kapsar.
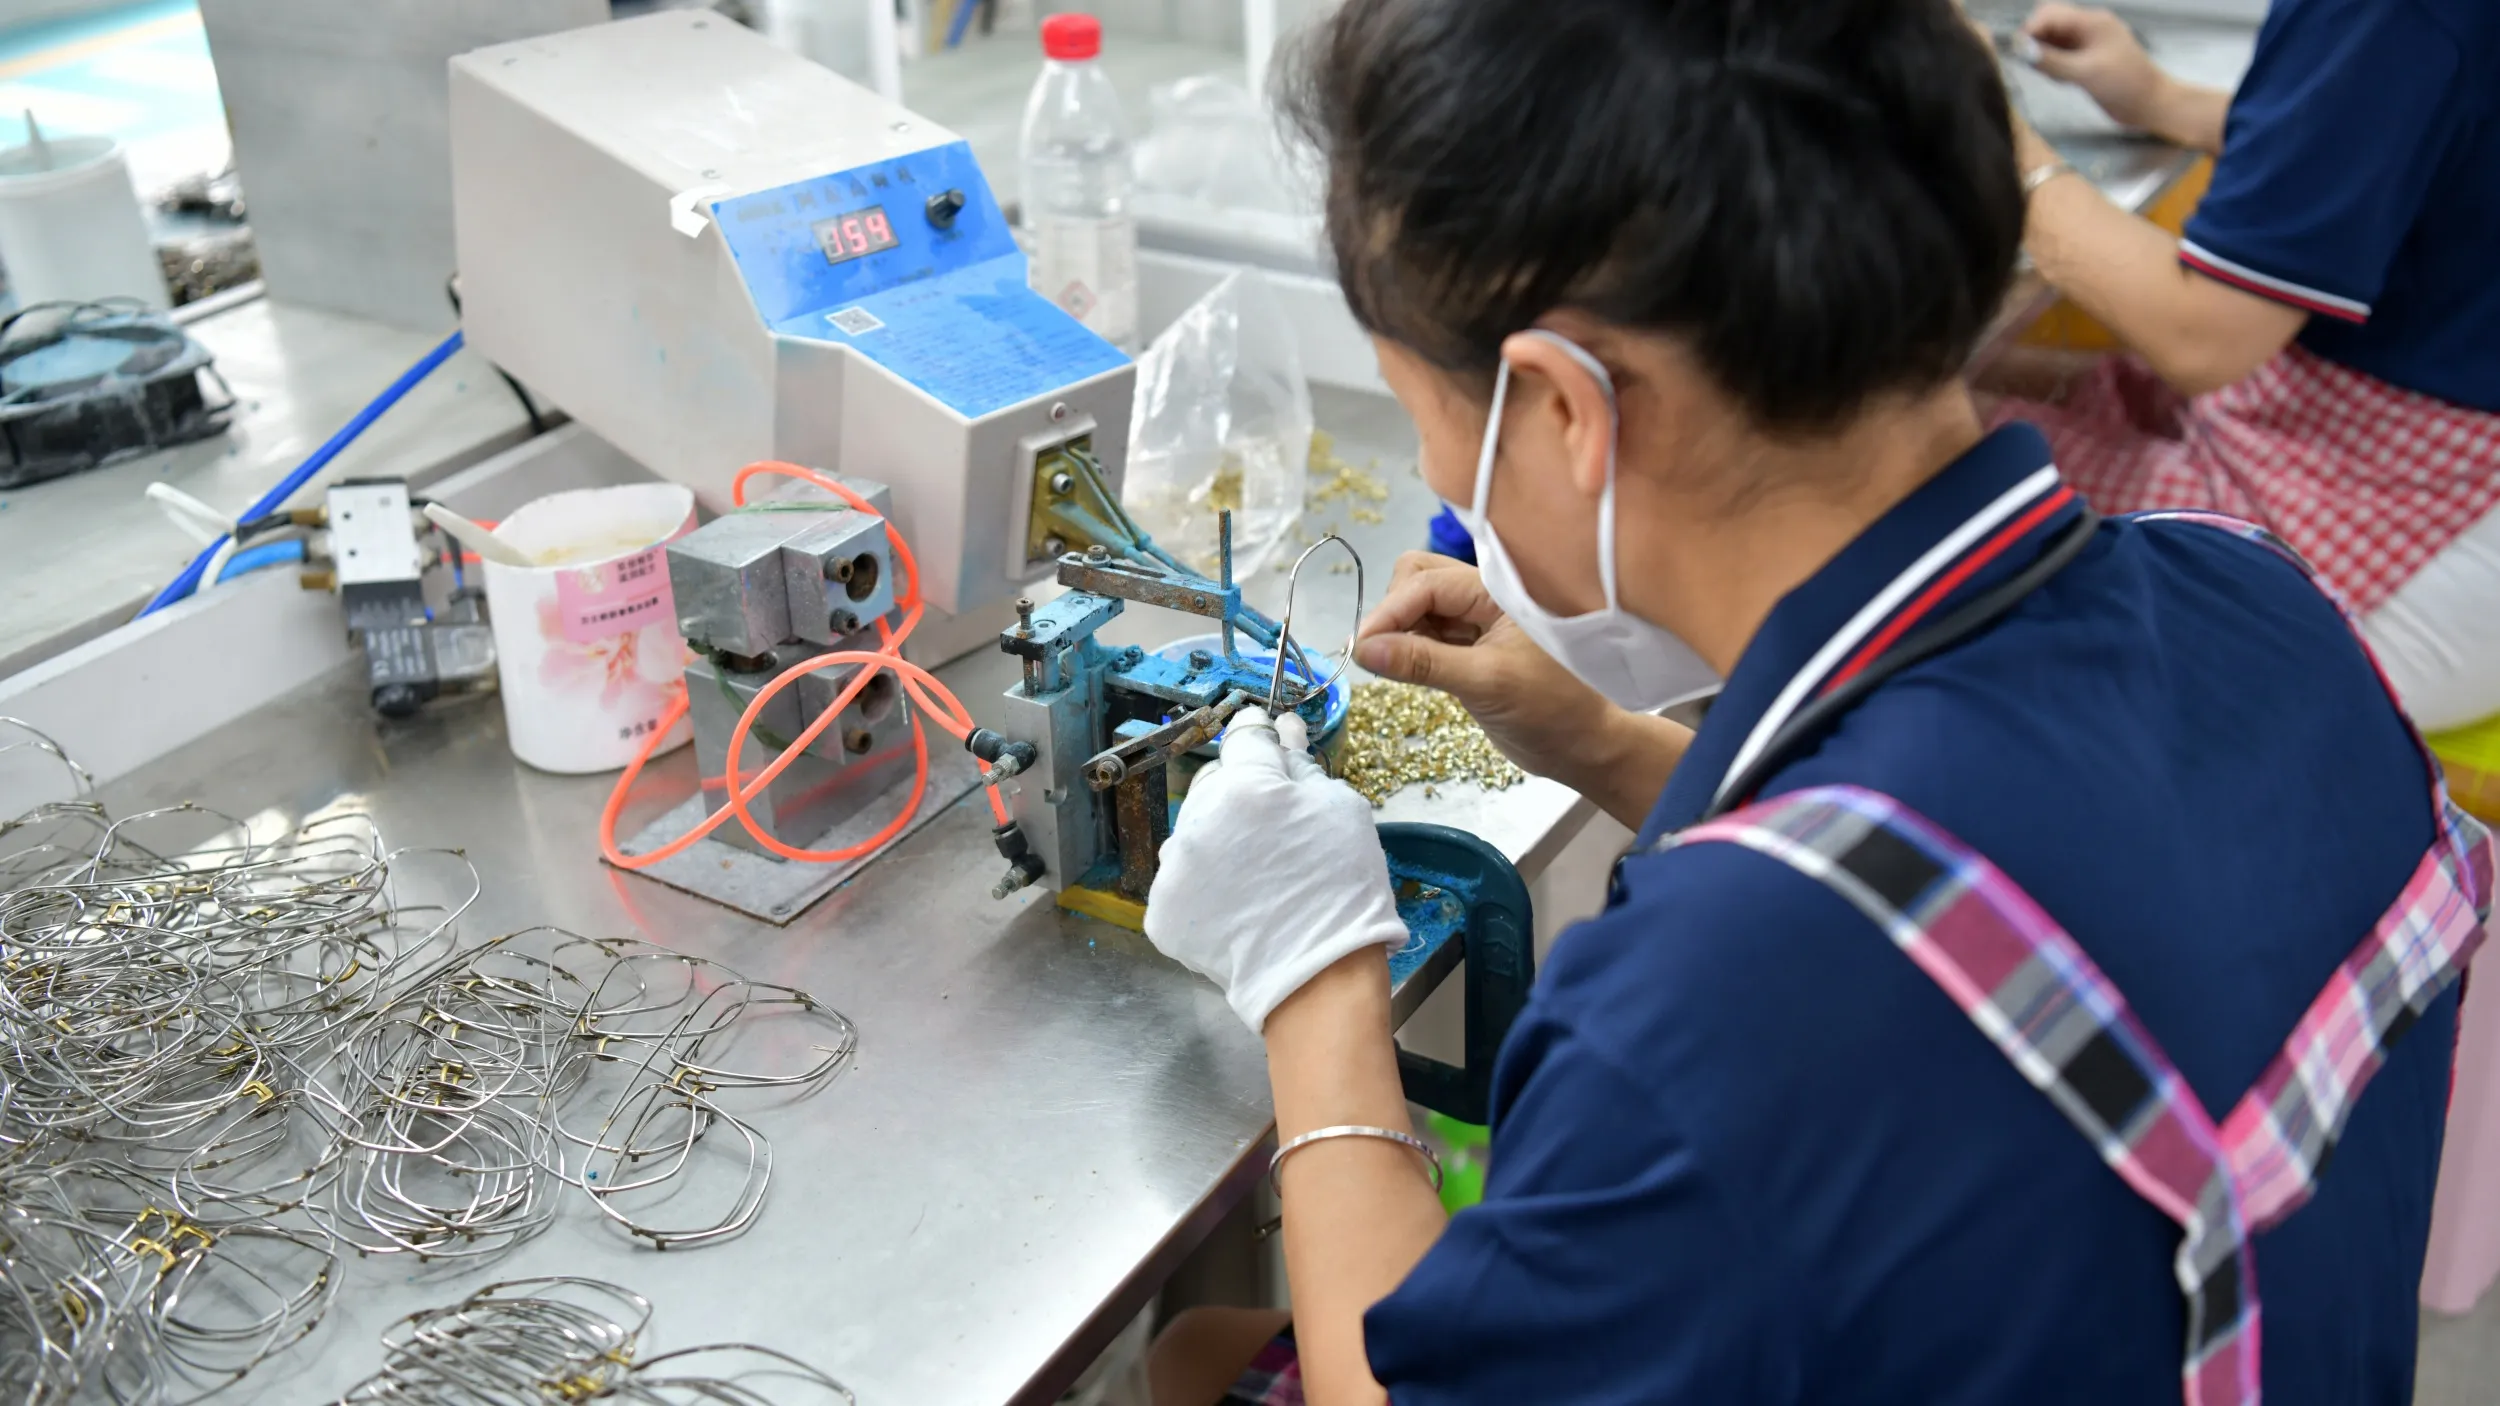
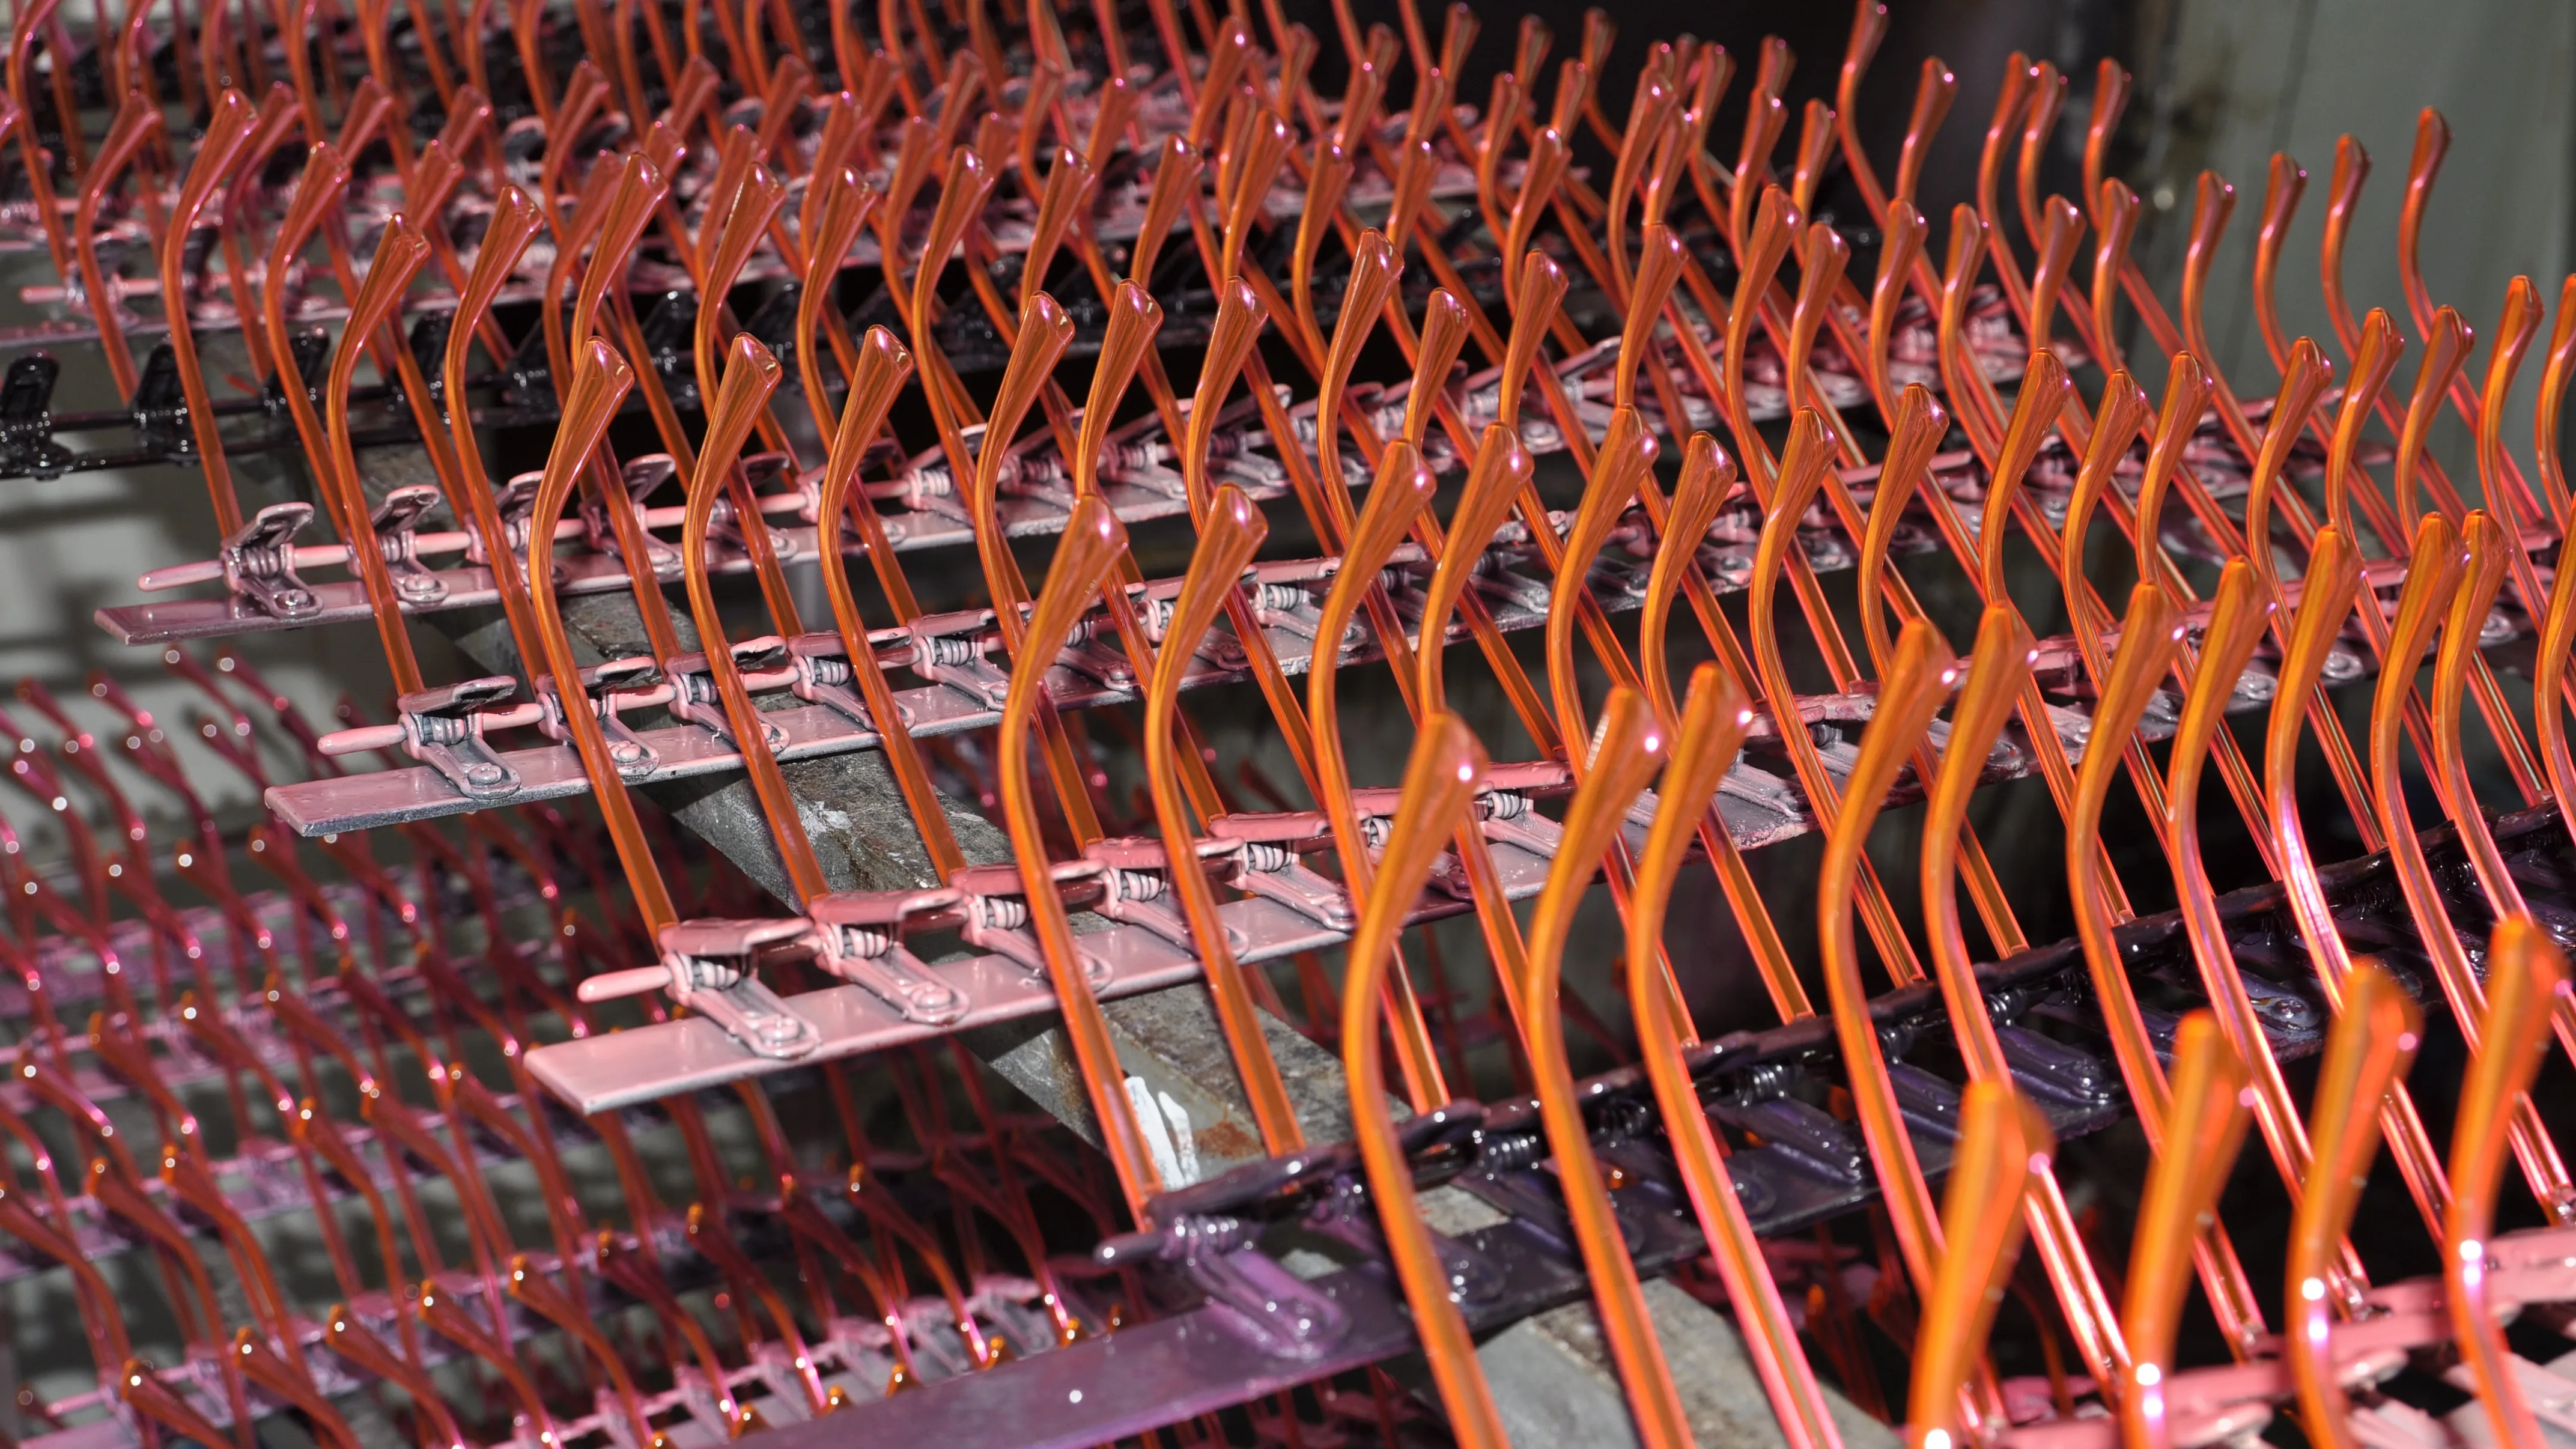
Üretim süreci, malzeme ve bileşen işleme, kaynak, parlatma, kaplama veya laklama, montaj, lens kesimi ve ayarlama işlemlerini içerebilir.
Hisight'ın belgelendirilmiş metal ve titanyum üretim süreci, gelen metal malzemeyi, kesmeyi, kaynak işlemini, parlatmayı, kaplamayı ve laklamayı, montajı, lens kesimini ve nihai incelemeyi içerir.
Alıcılar için bu, "metal çerçeve" ifadesinin hâlâ yalnızca bir başlangıç noktası olduğu anlamına gelir.
Üretimde kullanıma hazır bir spesifikasyon ayrıca şunları tanımlamalıdır:
- bileşen yapısı;
- kaynak ve birleştirme ayrıntıları;
- yüzey işleyişi;
- kaplama veya vernikleme gereksinimleri;
- şakalar ve menteşeler;
- lens takımı;
- dekoratif öğeler;
- uygulanabilir olduğu durumlarda karışık malzemeli parçalar.
Bu ayrıntılar, aynı modelin tekrarlı siparişlerde tutarlı bir şekilde yeniden üretilmesi gerektiğinde özellikle önem kazanır.
[RESİM — Metal çerçeve bileşenleri]
[RESİM — Kaynak/bitirme işlemi]
Enjeksiyonla Şekillendirilen Gözlük Malzemeleri
Enjeksiyonla şekillendirilen gözlük, birkaç farklı malzemeyle üretilebilen bir üretim kategorisidir.
Hisight’ın mevcut enjeksiyon yeteneği şunları içerir:
- PC;
- CP;
- TR90;
- G850;
- Carbonite™.
Belgelenmiş üretim süreci, ham madde hazırlığı, kalıp depolaması, enjeksiyon kalıplaması, menteşe takımı, montaj, lens kesimi, saplama baskısı, püskürtme, temizlik, kalite kontrolü, paketleme ve teslimatı içerir.
PC, CP ve G850
Mevcut kaynak malzemeler, PC, CP ve G850’ün Hisight’in enjeksiyon üretimi sistemi içinde desteklendiğini doğrular.
Mevcut kaynaklar, bu malzemeleri esneklik, ağırlık veya dayanıklılık açısından birbirleriyle karşılaştırmak için yeterli doğrulanmış malzeme performans verisi sağlamaz.
Bir alıcı için pratik karar, dolayısıyla aşağıdaki kriterlere dayanarak proje bazında verilmelidir:
- çerçeve tasarımı;
- malzeme spesifikasyonu;
- kalıp gereksinimleri;
- renk;
- bitiş işlemi;
- bileşenler;
- üretim gereksinimleri.
CARBONITE™
Carbonite™, Hisight’ın Regenesis Materials ile yürüttüğü seçili sürdürülebilir gözlük projelerinde kullanılır.
Hisight’ın sürdürülebilirlik çerçevesi, sürdürülebilir malzeme seçimi sürecini, geniş kapsamlı çevre iddialarına dayanmak yerine, ürün mühendisliği, numune üretimi, üretim ve destekleyici belgeler gibi daha kapsamlı bir süreç parçası olarak ele alır.
Carbonite™ kullanan projeler için malzeme mevcudiyeti ve teknik özellikleri bu nedenle geliştirme aşamasında doğrulanmalıdır.
[Dahili bağlantı: Sürdürülebilirlik → ]
Asetat vs. TR90 vs. Titanyum vs. Metal: Gerçekten Değişen Nedir?
B2B alıcılar için bu malzemeler arasındaki en önemli fark, üretildikleri üretim yollarıdır.
|
Geliştirme Sorusu |
Asetat |
TR90 / Enjeksiyon |
Titanyum / Metal |
|
Çerçeve nasıl oluşturulur? |
Levha malzemeden işlenmiştir |
Enjeksiyon kalıplama ile oluşturulmuştur |
İşlenmiş metal bileşenlerden inşa edilmiştir |
|
Gelişim sürecinde bir kalıp merkezî midir? |
Enjeksiyon kalıbı yoktur |
Evet, proje durumuna göre değişir |
Enjeksiyon kalıbı değildir |
|
Erken dönemde ne kritik hâle gelir? |
Levha, geometri, işlenme ve yüzey işlemi |
Çerçeve yapısı, kalıp ve malzeme spesifikasyonu |
Bileşenler, imalat, kaynak ve yüzey işlemi |
|
Ana üretim süreçleri |
CNC işlevi, delme, silindirleme, parlatma |
Enjeksiyon, menteşe takımı, püskürtme, montaj |
Kesme, kaynak, parlatma, kaplama/vernikleme, montaj |
|
Gelişimi ne engelleyebilir? |
Tasarım veya tornalama ayarları |
Kalıp, takımlama veya spesifikasyon ayarları |
İmalat veya bileşen ayarları |
Bu nedenle malzeme seçimi erken yapılmalıdır.
Bir tasarım, mühendislik değişiklikleri yapılmadan bir malzeme yolundan diğerine her zaman geçemez.
Malzeme Seçiminin Gözlük Geliştirme Sürecine Etkisi
1. Çerçeve Yapısı
Malzeme, tasarlanan çerçeve yapısıyla uyumlu olmalıdır.
Hisight'ın ürün mühendisliği süreci, çerçeve yapısını ve malzeme uyumluluğunu, menteşe veya çekirdek tel yapısı, lens takımı, konfor ve üretim uygulanabilirliğiyle birlikte değerlendirir.
Bu, malzemenin tasarımı bağımsız olarak kesinleştirilmemesi gerektiğini gösterir.
2. bileşenler
Farklı üretim yolları farklı bileşen gereksinimleri yaratır.
Bir asetat şakaklık parçası çekirdek tel yerleştirme ve menteşe bağlantısı içerebilir.
Bir metal çerçeve kaynaklı bileşenlere ve burun pedi yapılarına dayanabilir.
Kalıp geometrisi ve bileşen montajı etrafında enjeksiyon kalıplama ile üretilen bir çerçeve geliştirilmesi gerekir.
Örnek üretim referansına dönüştürülmeden önce yapının onaylanması gerekir.
3. Renk ve Yüzey İşlemi
Malzeme seçimi aynı zamanda renk ve yüzey işleminin nasıl oluşturulacağını da etkiler.
Hisight'ın özelleştirme çerçevesi, malzeme, renk, desen ve yüzey işlemi kararlarını, lensler, marka kimliği ve yapıyla bağlantılı olarak ele alır.
Örneğin, asetat gelişimi levha seçimi ve tornalama ile başlarken, metal projeler kaplama veya laklama gerektirebilir ve enjeksiyon projeleri kalıptan sonra boyama içerebilir.
4. Kalıp ve Örnek Üretimi
Kalıp gereksinimleri geliştirme yoluna bağlıdır.
Hisight'ın mevcut OEM/ODM çerçevesine göre ODM projeleri mevcut kalıplardan veya bileşenlerden başlayabilirken, tamamen özelleştirilmiş OEM projeleri yeni kalıplar gerektirebilir.
ODM numuneleri genellikle yaklaşık 2–3 hafta sürerken, özel OEM geliştirme süreci tasarım, malzeme, kalıp ve ayarlama gereksinimlerine bağlı olarak genellikle yaklaşık 6–12 hafta sürer.
Bu nedenle zaman çizelgesi, malzeme ve yapı seçimiyle ayrılmaz.
5. Numune Üretiminden Toplu Üretime Geçiş
Numune onaylandıktan sonra onaylanan teknik özellikler üretim referansı haline gelir.
Hisight’ın üretim kalite süreci gelen malzeme kontrolü, süreç içi kontrol ve nihai kontrolü içerir; bitmiş gözlükler paketlenmeden ve sevk edilmeden önce doğrulanır.
Alıcılar için ana soru dolayısıyla yalnızca şu değil:
Bu malzeme istediğimiz numuneyi üretebilir mi?
Ayrıca:
Kabul edilen teknik özellikler toplu üretimde tekrarlanabilir mi?
Hangi Malzeme Seçilmelidir?
Ürün önceden tanımlanmadan bu soruya anlamlı bir cevap verilemez.
Bir alıcı beş soruyla başlamalıdır.
Ne üretiyorsunuz?
Optik çerçeve, güneş gözlüğü, spor tarzı veya başka bir ürün türü.
Tasarım hangi yapıyı gerektiriyor?
Levha işlenmiş, metal yapılmış veya enjeksiyonla kalıplanmış.
Hangi görsel detaylar önemli?
Malzeme deseni, renk, kaplama, yüzey işlemi veya bitiş.
Proje yeni kalıp gerektirecek mi?
Bu, hem geliştirme yolunu hem de zaman çizelgesini etkileyebilir.
Toplu üretimde neyin tutarlı kalması gerekiyor?
Boyutlar, bileşenler, bitiş, renkler ve diğer onaylanmış özellikler.
Bu sorular cevaplandıktan sonra malzeme seçimi çok daha net hale gelir.
Gözlük Çerçeveleri Malzemeleriyle İlgili Sık Sorulan Sorular
Asetat, enjeksiyonla şekillendirilmiş plastikle aynı mıdır?
Hayır.
Asetat çerçeveler, kesme, CNC işlenmesi, delme, parlatma ve montaj süreçleriyle levha malzemeden üretilir. Enjeksiyon malzemeleri ise kalıp içinde şekillendirilir ve farklı bir üretim sürecinden geçer.
TR90 enjeksiyonla mı şekillendirilir?
Evet. TR90, Hisight’ın enjeksiyon üretim sisteminde PC, CP, G850 ve Carbonite™ ile birlikte kullanılır.
Titanyum ve diğer metal çerçeveler asetat gibi mi üretilir?
Hayır.
Titanyum ve diğer metal çerçeveler, bileşen işleme, kaynak, parlatma, yüzey işlemi ve montaj gibi süreçleri içeren bir metal imalat yöntemine tabidir.
Hisight hangi malzemelerle çalışabilir?
Hisight şu anda asetat, metal, titanyum, PC, CP, TR90, G850 ve Carbonite™ gibi seçilmiş sürdürülebilir malzemelerle çalışmaktadır.
Malzeme kalıp tasarımıyla ilgili etki yaratır mı?
- Evet, evet.
Özelleştirilmiş OEM projeleri, malzeme, yapı ve proje karmaşıklığına bağlı olarak yeni kalıp veya kalıplama gerektirebilir.
Malzeme ne zaman onaylanmalı?
Malzeme, çerçeve tasarımı, yapı ve üretim uygulanabilirliğiyle birlikte numune alınmadan önce incelenmelidir.
Farklı Malzeme Yolları Boyunca Gözlük Geliştirme
Hisight, asetat, metal, titanyum ve PC, CP, TR90, G850 ile seçilmiş sürdürülebilir malzemeler dahil olmak üzere enjeksiyon kalıplama malzemeleri üzerinden gözlük geliştirme desteğine sahiptir.
Üretim yetenekleri, malzeme işleme, CNC frezeleme, enjeksiyon kalıplama, kaynak, parlatma, püskürtme, kaplama, montaj ve nihai hazırlamayı kapsar.
Projeler, mevcut bir tasarım, referans numune veya yeni ürün özetiyle başlayabilir; malzeme, yapı ve üretim gereksinimleri numune alınmadan ve seri üretime geçilmeden önce gözden geçirilir.
Bir Gözlük Projesi Planlıyor musunuz?
Tasarımınızı, referans numunenizi ya da koleksiyon brief’inizi ekibimizle paylaşın.



